در این فصل چه میسازی#
آخر این فصل چند میلهٔ ایستاده چاپ کردهای و آنها را با دست شکستهای. قطعهای که از بیرون سالم است ممکن است در مرز دو لایه ضعیف باشد. راهنمای Prusa این عیب را جداشدن یا شکافتن لایهها مینامد. آخرین عیب این ترم نشان میدهد چسبندگی میانلایه چیز واقعی است که میشود آن را بهتر کرد، و تو با روشی کار میکنی که کل ترم تمرین کردهای.
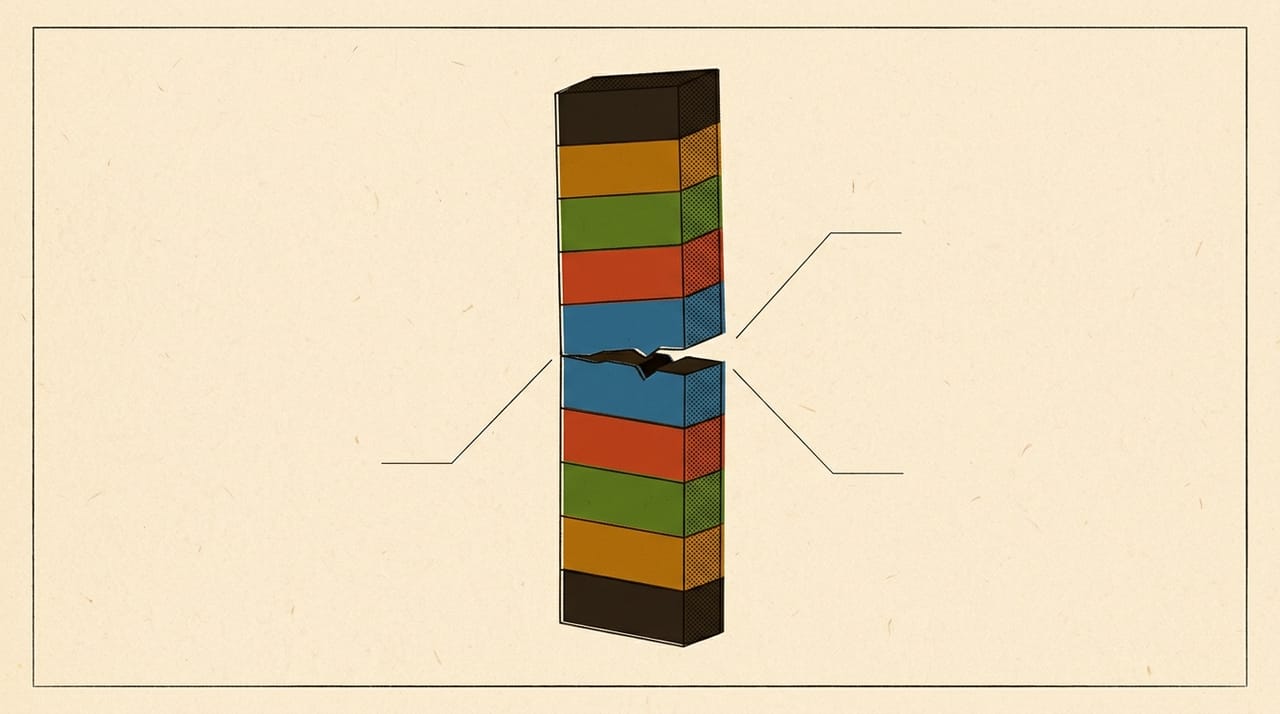
آخر این فصل میتوانی:
- ترک میانلایه را از لایهٔ کمآمده جدا کنی
- بگویی چرا بار روی مرز لایهها نقطهٔ ضعف است
- دما، فن و
flowرا به ترتیب برای این عیب بیازمایی - پروفایل عیبیابیشده را برای ترم بعد ذخیره کنی
قبل از شروع#
- از فصل ۰۳ ترم ۳: محدودهٔ دمای حلقهات را میدانی.
- از فصل ۰۶ و ۰۷ همین ترم: کمریزی و پرریزی را میشناسی.
- از فصل ۰۴ همین ترم: تنش جمعشدگی را میدانی.
🎯 کار این فصل: چاپگر، حلقهٔ PLA همیشگی، اسلایسرت، OpenSCAD، یک پارچهٔ ضخیم، و دفتر عیب. هر میله
4320 mm³است، یعنی حدود ۱٫۸ متر فیلامنت و ۵٫۴ گرم (حسابشده، بخش ۲). اگر چاپگر نداری، بخش ۱ و تمرین حسابی را انجام بده.
⚠️ مواظب باش: شکستن قطعهٔ پلاستیکی تکههای تیز میپراند. پیش از شکستن عینک ایمنی بزن و میله را داخل پارچهٔ ضخیم بپیچ. اگر عینک نداری، میله را نشکن: با حالت «اگر چاپگر نداری» در تمرین اجباری جلو برو. قطعه را رو به خودت نگیر و کس دیگری را در مسیر نگذار.
۱. چرا مرز لایه ضعیف است#
هر لایه روی لایهٔ قبلی مینشیند. لایهٔ پایینی کمی سرد شده است، و خط تازه باید آن را کمی گرم کند تا زنجیرههای پلاستیک به هم برسند. اگر لایهٔ پایینی زیادی سرد باشد یا خط تازه خوب نچسبد، آنجا تنها یک چسب نازک است. این همان چسبندگی میانلایه است.
مثل چسباندن دو کارت با یک نوار چسب است. کشیدن کارت در طول آسان نیست، ولی باز کردن دو کارت از هم آسان است. یک نکته به این تشبیه مرز میزند: میان لایهها چسب جدایی نیست، خود پلاستیک است که نیمهجوش خورده است.
نشانهٔ ترک میانلایه این است، و با دو عیب بعدی اشتباهش نگیر:
- ترک با برش تمیز، کمی خم یا تاببرداشته: جداشدن لایه. Prusa همین را توصیف میکند.
- لایهٔ کمآمده: جای خالی، خط شکسته. این کمریزی است و فصل ۰۶ را میخواهد.
- ترک در قطعهٔ بلند با دیوارهٔ کشیده: تنش جمعشدگی، که فصل ۰۴ آن را گفت.
Prusa علت را بیشتر پروفایل نادرست، دمای کم، و خنککاری زیاد میداند. او این عیب را روی چاپگرهای خودش با پروفایل آماده و PLA کمیاب مینامد. روی پروفایل دستساز بیشتر میبینی.
قبل از ادامه، جواب بده: میلهای که ایستاده چاپ شده است از کجا زودتر میشکند، و میلهای که خوابیده چاپ شده است چطور؟
جواب: میلهٔ ایستاده معمولاً روی مرز لایهها میشکند. در میلهٔ خوابیده، خطهای پلاستیک در طول میلهاند، پس باید خود پلاستیک بشکند. فعلاً همینقدر بدان؛ فصل ۰۳ ترم ۶ کامل یادش میگیریم. اینجا عمداً ایستاده چاپ میکنیم، تا چسبندگی میانلایه را بسنجیم.
۲. مدل آزمایشی#
این مدل یک میلهٔ باریک است. ایستاده چاپش کن تا لایهها عمود بر جهت بار باشند.
// snap-bar.scad
// a thin tall bar: print it standing, then bend it across the layers
size = [12, 6, 60];  // width, thickness, height, mm

cube(size);
از این متن STL بگیر. میله را ایستاده و روی کف ۱۲ در ۶ میلیمتری بگذار و brim بده، چون سطح تماس کمی دارد. حجم میله 12 × 6 × 60 = 4320 mm³ است (حسابشده). این سقف است، چون چاپ واقعی infill دارد. تنظیم دیواره و infill را میان چاپها ثابت نگه دار.
برای سنجش، ترازوی دقیق لازم نداریم. آزمون ما یک مقایسهٔ نسبی با دست است: همان فرد، همان گرفتن، همان جهت. عدد مطلق این نیست. پس جدول فقط چیزی را میگوید که با دست خودت حس کردهای.
۳. چاپ پایه و شکستن#
- میله را با پروفایل همیشگی چاپ کن.
- آن را در پارچه بپیچ.
- با دو دست میله را نزدیک وسطش طوری خم کن که ضلع ۶ میلیمتری، نازکترین جهت، خم شود.
- جای شکست و شکل سطح شکست را در جدول بنویس.
| One change | Nozzle °C | Effort: easy / medium / hard | Break: clean along a layer / jagged / bent, no break | |
|---|---|---|---|---|
| A | baseline | |||
| B | ||||
| C |
✅ چک کن: سطح شکست را زیر نور نگاه کن. اگر تخت و تمیز و در امتداد یک لایه است، شکست میانلایه است. اگر پلهدار یا کشیده است، پلاستیک خودش هم تحت بار رفته است.
🔧 اگر کار نکرد: اگر میله در چاپ کنده شد، فصل ۰۲ را ببین. اگر با دست خم نمیشود، از شکستن صرفنظر کن. میله را با ابزار در گیره نشکن؛ جدول کیفی همینجا کافی است، یا ضخامت را در فایل خودت کم کن.
۴. دما#
Prusa برای PLA این را میگوید: اگر ترک یا جداشدن میبینی، دما را با گام ۵ درجه بالا ببر تا چسبندگی بهتر شود، و بازهٔ معمول PLA را بسته به نام تجاری ۱۹۵ تا ۲۲۰ درجه میداند. این نقطهٔ شروع است، روی چاپگر خودت بیاب. از سقف برج دمایی که در فصل ۰۳ ترم ۳ یافتهای بالاتر نرو، چون فصل ۰۵ همین ترم نشان داد گرمای زیاد stringing میآورد.
| Slicer | Setting path |
|---|---|
| Cura | Print settings › Material › Printing Temperature |
| PrusaSlicer | Filaments › Filament › Temperature › Other layers |
| OrcaSlicer | Filament › Filament › Print temperature › Other layers |
| Bambu Studio | Filament › Filament › Print temperature › Other layers |
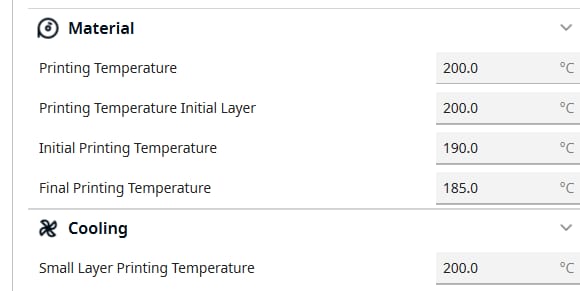
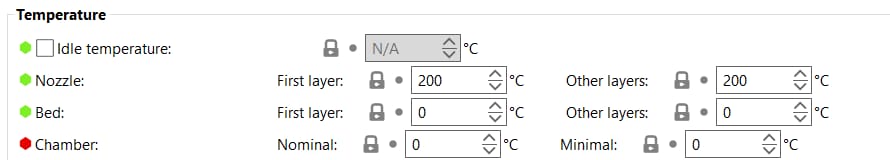


- دمای نازل را ۵ درجه بالا ببر.
- چاپ B را بگیر و بشکن.
- جدول را پر کن.
۵. فن و خنککاری#
Prusa خنککاری زیاد را از علتهای این عیب میداند، از فن قطعه یا از محیط. برای PLA که خنککاری میخواهد، این را با احتیاط کم کن و هر بار به overhang نگاه کن. برای مواد دمابالا مسئله متفاوت است. فعلاً همینقدر بدان؛ فصل ۰۴ ترم ۵ کامل یادش میگیریم.
| Slicer | Setting path |
|---|---|
| Cura | Print settings › Cooling › Fan Speed |
| PrusaSlicer | Filaments › Cooling › Fan settings › Max |
| OrcaSlicer | Filament › Cooling › Part cooling fan › Fan speed |
| Bambu Studio | Filament › Cooling › Part cooling fan › Fan speed |


📌 یادداشت: یادداشت فن در فصل ۰۴ همین ترم اینجا هم برقرار است: در سه اسلایسر دو عدد کمینه و بیشینه هست، و اینجا هر دو را ببین.
قبل از چاپ حدس بزن: اگر فن را کم کنی، کدام یک از فصلهای قبل ممکن است بدتر شود؟
جواب: overhang و bridge فصل قبل، چون پلاستیک دیرتر سفت میشود. این همان معاملهای است که در ترم ۲ دیدی. پس کمکردن فن را با قطعهٔ خودت بسنج.
۶. flow#
Prusa آخرین قدم را بالا بردن flow با گام ۵ درصد میگوید، چون مادهٔ بیشتر پیوند قویتری میسازد. این با فصل ۰۷ تضاد دارد: flow زیاد پرریزی میسازد. پس این قدم فقط وقتی معنا دارد که فصل ۰۴ ترم ۳ را انجام دادهای و میدانی flow در جای درست است. برای قطعهٔ سازهای میتوانی کمی پرریزی را بپذیری.
| Slicer | Setting path |
|---|---|
| Cura | Print settings › Material › Flow |
| PrusaSlicer | Filaments › Filament › Filament › Extrusion multiplier |
| OrcaSlicer | Filament › Filament › Flow ratio and Pressure Advance › Flow ratio |
| Bambu Studio | Filament › Filament › Basic information › Flow ratio |

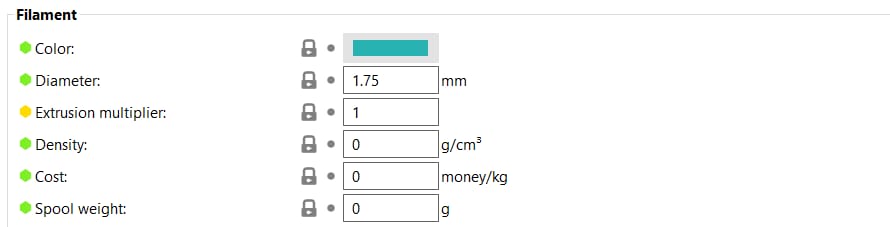


عرض خط بیشتر، و لایهٔ نازکتر نسبت به عرض خط هم فشار میانلایه را زیاد میکند. این از تعریف مقطع خط در فصل ۰۲ ترم ۲ میآید، ولی منبع رسمیای که خواندهایم آن را به این عیب ربط نداده است. پس آن را یک آزمون جدا بدان، نه یک نتیجهٔ قطعی.
⚠️ مواظب باش: قطعهٔ کاربردی که زیر بار است، حتی پس از این آزمونها، ممکن است میان لایهها بشکند. چیزی را که ایمنی کسی به آن بسته است با این کتاب نساز. فصل ۰۳ ترم ۶ جهت بار را میگوید، ولی آن هم چنین قطعهای را امن نمیکند.
🤖 با AI: جدولت را به دستیار AI بده و بپرس «کدام تغییر بهترین اثر را داشته است، و آیا دو تغییر با هم عوض شدهاند؟». جدول کیفی را عدد قطعی ندان. جواب را با چاپ خودت چک کن.
۷. پایان ترم: دفتر عیب و پروفایل#
تو حالا چهارده فصل را با یک روش گذراندهای: نشانه، علت، آزمون، و یک تغییر در هر بار.
- عددهایی را که در این ترم عوض کردی و نگه داشتی فهرست کن.
- ببین هرکدام در پروفایل فیلامنت مینشیند یا پروفایل چاپ.
- پروفایلت را با روش فصل ۱۳ ترم ۲ ذخیره کن.
- یک نسخه بیرون بگیر تا در ترم بعد با مادهٔ تازه کار کنی.
هر عیبی که اینجا ماند در ترم ۵ دوباره با مواد تازه برمیگردد. نمایهٔ عیبها در پایان کتاب هم همین مسیر را برای مراجعهٔ سریع دارد.
✅ چک کن: برای هر عدد تازهٔ پروفایل باید یک ردیف دفتر عیب داشته باشی. اگر نداری، نمیدانی چرا آنجاست.
واژههای تازهٔ این فصل#
| کلمه | تلفظ به حروف فارسی | یعنی چه |
|---|---|---|
| layer adhesion | لِیِر ادهیژن | چسبندگی میان لایهها |
| delamination | دیلمینیشن | جدا شدن لایهها از هم |
| crack | کرک | ترک خوردن قطعه |
تمرینها
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
جوابِ تمرینها
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
در فصل بعد#
این ترم تمام شد. چاپگر را تا مرز PLA شناختی و هر عیب رایج را از نشانه تا اصلاح دنبال کردی. ترم بعد مواد است: هر فیلامنت تازه همین عیبها را با چهرهٔ تازه میآورد، و حالا برای آن آمادهای.
به آخر این فصل رسیدی!
اگر ساختی و جواب داد، این دکمه مال توست.