در این فصل چه میسازی#
آخر این فصل دو ستون نازک چاپ کردهای که میانشان یا تار نازک پلاستیک هست یا نیست، و یک جدول از چند چاپ پشت سر هم داری که نشان میدهد کدام تغییر روی چاپگر و فیلامنت خودت اثر داشته است. این عیب نام انگلیسی stringing دارد و یکی از رایجترین عیبهای چاپ است. خبر خوب این است که تقریباً همیشه با یک آزمون ساده پیدا میشود.
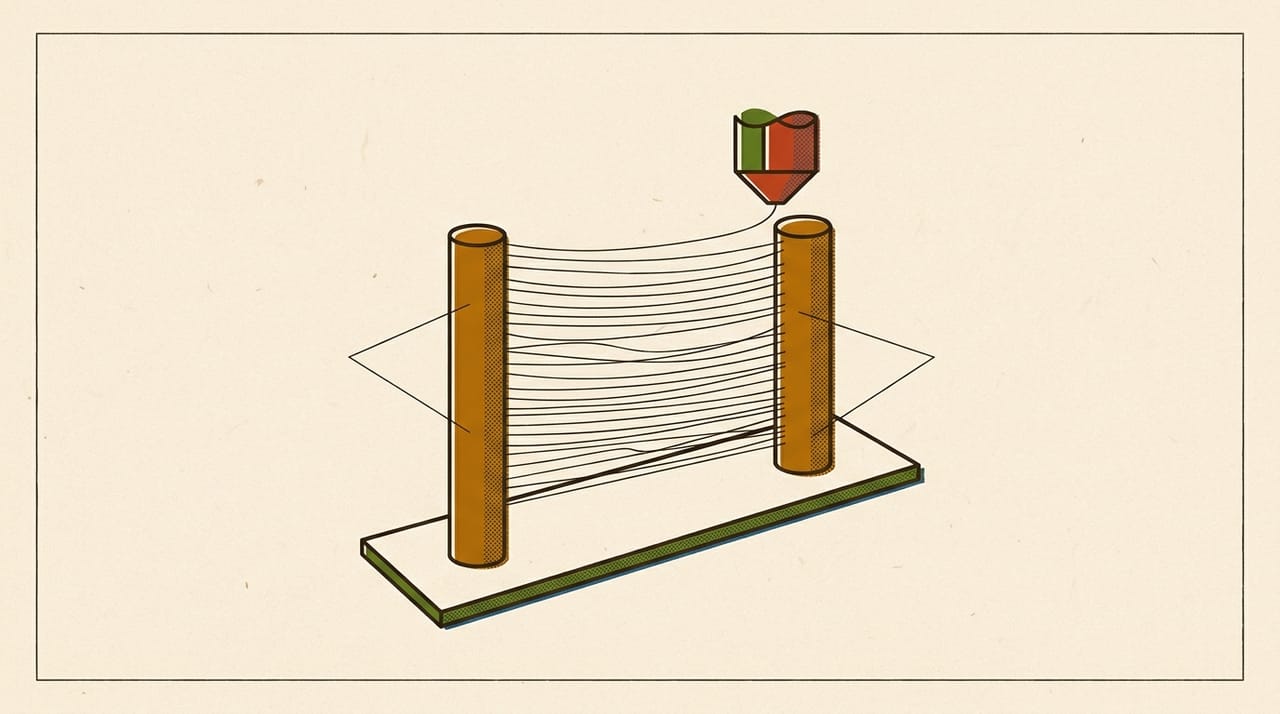
آخر این فصل میتوانی:
- بگویی چرا نازلی که چاپ نمیکند هنوز پلاستیک از دست میدهد
- علتهای
stringingرا به ترتیب کمهزینهترین آزمون بچینی - تنظیم هر علت را در اسلایسر خودت پیدا کنی
- با تغییر یک چیز در هر بار، نتیجه را در جدول ثبت کنی
قبل از شروع#
- از فصل ۰۳ ترم ۳: دمای مناسب فیلامنتت را با برج دما پیدا کردهای.
- از فصل ۰۶ ترم ۳: میدانی
retractionچیست وz hopچه میکند. - از فصل ۰۱ همین ترم: هر بار فقط یک چیز را عوض میکنی.
🎯 کار این فصل: چاپگر، حلقهٔ PLA همیشگی، اسلایسرت، OpenSCAD، و یک مداد. هر چاپ کوچک است و حدود ۴٫۸ گرم فیلامنت لازم دارد (حسابشده، بخش ۲). اگر چاپگر نداری، بخش ۱ و تمرینهای حسابی را انجام بده و جدولهای مسیر را با اسلایسرت تطبیق بده.
⚠️ مواظب باش: قاعدههای ایمنی ابتدای کتاب اینجا هم برقرارند. برای کندن تار از قطعه منتظر بمان تا نازل خنک شود و دستت را به
hot endنزدیک نکن. قیچی سیمچین را به سمت بیرون حرکت بده.
۱. پلاستیک از کجا چکه میکند#
وقتی چاپگر از یک نقطهٔ قطعه به نقطهٔ دیگر میرود، حرکتش travel است: نازل جابهجا میشود و قرار نیست چیزی بریزد. ولی داخل hot end هنوز پلاستیک مذاب هست و نازل هنوز داغ است. مذاب کمی از نوک نازل بیرون میآید. به این چکیدن oozing میگویند.
حالا تصور کن نازل با همین قطره از هوا میگذرد و قطره به دیوارهٔ قبلی چسبیده است. پلاستیک مثل پنیر داغ روی پیتزا کش میآید، و نازل تار نازکی پشت سرش میکشد. این همان stringing است.
یک نکته به این تشبیه مرز میزند: پنیر بهخاطر کشسانیاش کش میآید، ولی آنچه اینجا تعیینکننده است دما و زمانی است که نازل در هوا میماند.
پس سه چیز میزان تار را تعیین میکنند:
- مذاب چقدر روان است: دما
- فشار داخل نازل هنگام شروع
travelچقدر است:retraction - نازل چقدر از هوا میگذرد: مسیر
travel
قبل از ادامه، جواب بده: اگر دمای نازل زیاد باشد ولی retraction عالی باشد، باز هم تار میبینی؟
جواب: ممکن است ببینی. retraction فشار را کم میکند، ولی مذاب خیلی روان هنوز میتواند بیرون بیاید. این سه عامل جایگزین هم نیستند، برای همین هر بار فقط یکی را عوض میکنی.
حالا یک عدد ببین تا اندازهٔ کار دستت بیاید. سطح مقطع فیلامنت 1.75 mm حدود 2.405 mm² است (حسابشده: π × 0.875²). پس هر میلیمتر فیلامنت 2.405 mm³ پلاستیک است. یک خط چاپی با عرض 0.4 mm و ارتفاع 0.2 mm مقطعی برابر 0.08 mm² دارد.
2.405 mm³ / 0.08 mm² = 30 mm of printed line
یعنی هر یک میلیمتر فیلامنت، حدود ۳۰ میلیمتر خط چاپی است. این عدد با مقطع مستطیلی Cura است. با مقطع 0.0714 mm² فصل ۰۷ ترم ۳ حدود ۳۴ میلیمتر میشود (حسابشده). برای همین یک جابهجایی کوچک در retraction اینقدر اثر دارد، و برای همین تاری که پلاستیک کمی دارد اینقدر دراز میشود.
۲. مدل آزمایشی#
این مدل دو ستون نازک روی یک پایهٔ باریک است. نازل در هر لایه باید از یکی به دیگری برود، پس مدل عمداً از هوا زیاد میگذرد. این بدترین حالت است، و چیزی که اینجا خوب شود روی قطعههای معمولی هم خوب است.
// retraction-posts.scad
// two thin posts on a base: every layer the nozzle must cross the gap
post_d = 8;      // post diameter, mm
post_h = 30;     // post height above the base, mm
post_gap = 40;   // centre to centre, mm
base = [60, 12, 1.2];  // length, width, height, mm

$fn = 48;

translate([-base[0] / 2, -base[1] / 2, 0])
    cube(base);

for (x = [-post_gap / 2, post_gap / 2])
    translate([x, 0, base[2]])
        cylinder(d = post_d, h = post_h);
از این متن STL بگیر. روشش در بخش «مدلهای آزمایشی این کتاب» ابتدای کتاب است.
شکاف میان دو ستون ۳۲ میلیمتر است: ۴۰ میلیمتر فاصلهٔ مرکزها منهای ۸ میلیمتر قطر. با ارتفاع لایهٔ 0.2 mm، بالای پایه ۱۵۰ لایه داری (حسابشده). نازل در هر لایه یک بار از این شکاف میگذرد، و اگر هر لایه را از همان ستون شروع کند دو بار. پس کل عبورها بین ۱۵۰ تا ۳۰۰ است (حسابشده)، و عدد خودت را از Preview میخوانی. اگر همهٔ مدل توپر باشد حجمش 3880 mm³ است، یعنی حدود ۱٫۶ متر فیلامنت و با چگالی حدودی PLA نزدیک ۴٫۸ گرم. این سقف است، چون چاپ واقعی infill دارد.
💡 نکته: OrcaSlicer برای این کار ابزار آماده دارد:
Calibration › Retraction. این ابزار یک برج با طولهای مختلفretractionمیسازد و راهنمای رسمیاش میگوید برای دیدن مقدار هر ارتفاع، در نمایPreviewبه دنبال توضیحCalib_Retraction_towerبگردی. در کد منبع Bambu Studio هم یک گزینهٔRetraction testدر منوی کالیبراسیون هست. در Cura و PrusaSlicer چنین منویی را در منابع این کتاب پیدا نکردیم، پس آنجا از همین مدل استفاده کن.
۳. اول بدون تغییر چاپ کن#
هیچ تنظیمی را عوض نکن. مدل را با پروفایل همیشگیات چاپ کن. این چاپ «پایه» است، و هر چاپ بعدی با آن مقایسه میشود.
- STL را در اسلایسرت باز کن.
- مدل را برش بزن و در
Previewخطهایtravelرا میان دو ستون ببین. - چاپ کن و صبر کن قطعه سرد شود.
- قطعه را زیر نور خوب بگذار و میان ستونها را نگاه کن.
- به این جدول یک ردیف اضافه کن.
| One change | Nozzle °C | Strings: none / few / many | Note | |
|---|---|---|---|---|
| A | baseline | |||
| B | ||||
| C |
✅ چک کن: در Preview باید ببینی که نازل از بالای شکاف میگذرد. اگر چاپ پایه هیچ تار نداشت، چاپگرت در این مدل مشکلی ندارد. بقیهٔ فصل را برای فهمیدن بخوان و تمرینها را انجام بده.
🔧 اگر کار نکرد: اگر ستونها از پایه کنده شدند، این مسئلهٔ چسبندگی است، نه
stringing. فصل ۰۲ همین ترم را مرور کن و دوباره چاپ کن.
۴. اول دما#
دما اولین قدم است، چون کمترین هزینه را دارد: فقط یک عدد عوض میشود و هیچ چیزی در پروفایل چاپگرت دست نمیخورد. راهنمای Prusa کاهش ۵ تا ۱۰ درجه را پیشنهاد میکند. این نقطهٔ شروع است؛ پایینتر از محدودهای که با برج دما یافتهای نرو.
| Slicer | Setting path |
|---|---|
| Cura | Print settings › Material › Printing Temperature |
| PrusaSlicer | Filaments › Filament › Temperature › Other layers |
| OrcaSlicer | Filament › Filament › Print temperature › Other layers |
| Bambu Studio | Filament › Filament › Print temperature › Other layers |
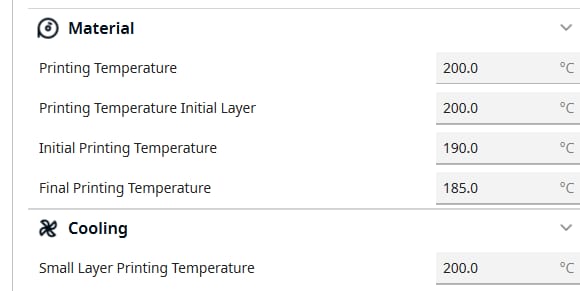
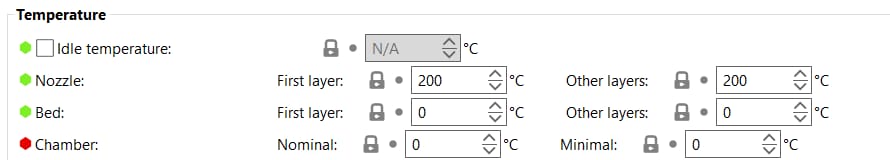


قبل از چاپ حدس بزن: اگر دما خیلی پایین بیاید چه چیز دیگری خراب میشود؟
- دما را ۵ درجه پایین بیاور.
- چاپ B را بگیر و ردیفش را پر کن.
- اگر هنوز تار داری، ۵ درجهٔ دیگر کم کن و چاپ C را بگیر.
جواب: لایهها کمتر به هم میچسبند و قطعه ضعیف میشود، و در حد افراطی خطها نازک و ناپیوسته میشوند. پس این کار حد دارد. فصل بعد این حالت را کامل میبینی.
✅ چک کن: تعداد تارها باید میان چاپها کمتر شود. اگر تغییر نکرد، دما علت اصلی نیست. به مقدار قبلی برگرد و سراغ قدم بعد برو.
۵. مسیر travel#
کمترین هوا یعنی کمترین تار. نازل تا آنجا که بشود باید از داخل قطعه برود، جایی که تار پنهان میماند. در چهار اسلایسر این کار نامهای مختلفی دارد و یکسان هم نیست.
| Slicer | Setting path |
|---|---|
| Cura | Print settings › Travel › Combing Mode |
| PrusaSlicer | Print Settings › Layers and perimeters › Quality (slower slicing) › Avoid crossing perimeters |
| OrcaSlicer | Process › Quality › Walls and surfaces › Avoid crossing walls |
| Bambu Studio | Process › Quality › Advanced › Avoid crossing wall |


📌 یادداشت: در Cura به این کار
combingمیگویند و گزینههای بیشتری از یک کلید روشن و خاموش دارد. در مدل این فصل کمکی نمیکند، چون میان دو ستون راهی جز هوا نیست. این تنظیم روی قطعههای واقعی اثر دارد.
سه تنظیم دیگر هم به همین مسیر مربوط است. یکی کوتاهترین travel که retraction میگیرد. مقدار بزرگ یعنی travel کوتاه بدون retraction انجام میشود، که هم زمان را کم میکند و هم چکه را زیاد.
| Slicer | Setting path |
|---|---|
| Cura | Print settings › Travel › Retraction Minimum Travel |
| PrusaSlicer | Printers › Extruder 1 › Retraction › Minimum travel after retraction |
| OrcaSlicer | Printer › Extruder › Retraction › Travel distance threshold |
| Bambu Studio | Printer › Extruder › Retraction › Travel distance threshold |
دیگری wipe است: نازل هنگام retraction کمی روی خط چاپشده حرکت میکند تا نوکش پاک شود.
| Slicer | Setting path |
|---|---|
| Cura | no equivalent in this version |
| PrusaSlicer | Printers › Extruder 1 › Retraction › Wipe while retracting |
| OrcaSlicer | Printer › Extruder › Retraction › Wipe while retracting |
| Bambu Studio | Printer › Extruder › Retraction › Wipe while retracting |
📌 یادداشت: Cura در نسخهٔ وارسیشده
wipeهنگامretractionندارد. دو تنظیم نزدیک به این نام کار دیگری میکنند، پس آنها را بهجایش نگیر. در عوضEnable Coastingرا دارد، که پایان هر خط را بدون ریختن میرود تا فشار نازل کم شود. اگر زیاد باشد، پایان خط خالی میماند. مسیرشPrint settings › Experimental › Enable Coastingاست. این تنظیم در سه اسلایسر دیگر نیست.
سومی z hop است. راهنمای Prusa میگوید عدد کمتر stringing را بهتر میکند. مسیرش را از فصل ۰۶ ترم ۳ میشناسی. اگر آن را برای برخورد نازل روشن کردهای، فصل ۰۸ همین ترم را هم ببین.
چون این تنظیمها جدا از هماند، باز هم یکییکی عوضشان کن و ردیف جدول را پر کن.
۶. retraction#
اگر با دما و مسیر تار باقی مانده است، حالا نوبت retraction است. فصل ۰۶ ترم ۳ روش پیدا کردن عدد را گفته است، و اینجا فقط مسیر را یادآوری میکنیم.
| Slicer | Length | Speed |
|---|---|---|
| Cura | Print settings › Travel › Retraction Distance |
Print settings › Travel › Retraction Speed |
| PrusaSlicer | Printers › Extruder 1 › Retraction › Retraction length |
Printers › Extruder 1 › Retraction › Retraction Speed |
| OrcaSlicer | Printer › Extruder › Retraction › Length |
Printer › Extruder › Retraction › Retraction speed |
| Bambu Studio | Printer › Extruder › Retraction › Length |
Printer › Extruder › Retraction › Retraction Speed |


📌 یادداشت: در PrusaSlicer، OrcaSlicer و Bambu Studio میتوانی این عددها را برای هر فیلامنت جداگانه نگه داری. مسیرش در PrusaSlicer
Filaments › Filament Overridesاست و در دو اسلایسر دیگرFilament › Setting Overrides.
راهنمای OrcaSlicer برای direct drive بازهٔ آزمون ۰ تا ۲ میلیمتر و برای Bowden بازهٔ ۱ تا ۶ میلیمتر را پیشنهاد میکند. اینها بازهٔ آزموناند، نه جواب. عدد خودت را با چاپ پیدا کن. راهنمای Prusa میگوید سرعت بالاتر retraction هم stringing را بهتر میکند، ولی سرعت خیلی زیاد موتور را از گام میاندازد.
⚠️ مواظب باش:
retractionزیاد راه حل نیست. فیلامنت در هر بار جلو و عقب میرود و چرخدنده روی همان تکه کار میکند، و در مدل این فصل این کار تا حدود ۳۰۰ بار تکرار میشود. طول خیلی زیاد میتواند فیلامنت را بجود یا مذاب را به جای سردhot endبکشد.
۷. دو علت بیرون از اسلایسر#
اگر همهٔ اینها را عوض کردی و هنوز تار داری، مشکل در اسلایسر نیست.
فیلامنت مرطوب. فیلامنتی که رطوبت گرفته در نازل بخار میدهد و بیشتر میچکد. نشانهٔ دیگرش صدای ترقترق ریز هنگام چاپ است. فعلاً همینقدر بدان؛ فصل ۰۸ ترم ۵ کامل یادش میگیریم. آزمون ساده: یک حلقهٔ تازه یا خشکشده را در همان تنظیم امتحان کن.
نازل کثیف یا hot end بد خنکشونده. پلاستیک ماندهٔ روی نوک نازل تار را میسازد. فصل ۱۲ همین ترم هر دو را درس میدهد.
🤖 با AI: جدولت را به دستیار AI بده و بپرس «با این سه چاپ، آزمون بعدی چه باشد؟». بعد خودت بسنج که آیا پیشنهادش فقط یک چیز را عوض میکند یا نه. اگر نام تنظیمی داد، آن را در اسلایسر خودت پیدا کن، چون نامها میان نسخهها عوض میشوند. جواب را با چاپ خودت چک کن.
واژههای تازهٔ این فصل#
| کلمه | تلفظ به حروف فارسی | یعنی چه |
|---|---|---|
| stringing | استرینگینگ | تار نازک پلاستیک میان قسمتهای قطعه |
| oozing | اوزینگ | چکیدن مذاب از نازل بدون فرمان چاپ |
| wipe | وایپ | پاککردن نوک نازل با حرکت روی خط چاپشده |
| combing | کومبینگ | نگهداشتن travel داخل مدل، در Cura |
| coasting | کوستینگ | رفتن پایان خط بدون ریختن، در Cura |
تمرینها
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
جوابِ تمرینها
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
در فصل بعد#
تا اینجا پلاستیک زیاد از نازل بیرون میآمد. فصل بعد برعکس آن است: چاپی که جای خالی دارد، با دیوارههایی که به هم نمیرسند. میبینی چرا اولین واکنش، یعنی بالا بردن flow، معمولاً آخرین کاری است که باید بکنی.
به آخر این فصل رسیدی!
اگر ساختی و جواب داد، این دکمه مال توست.