در این فصل چه میسازی#
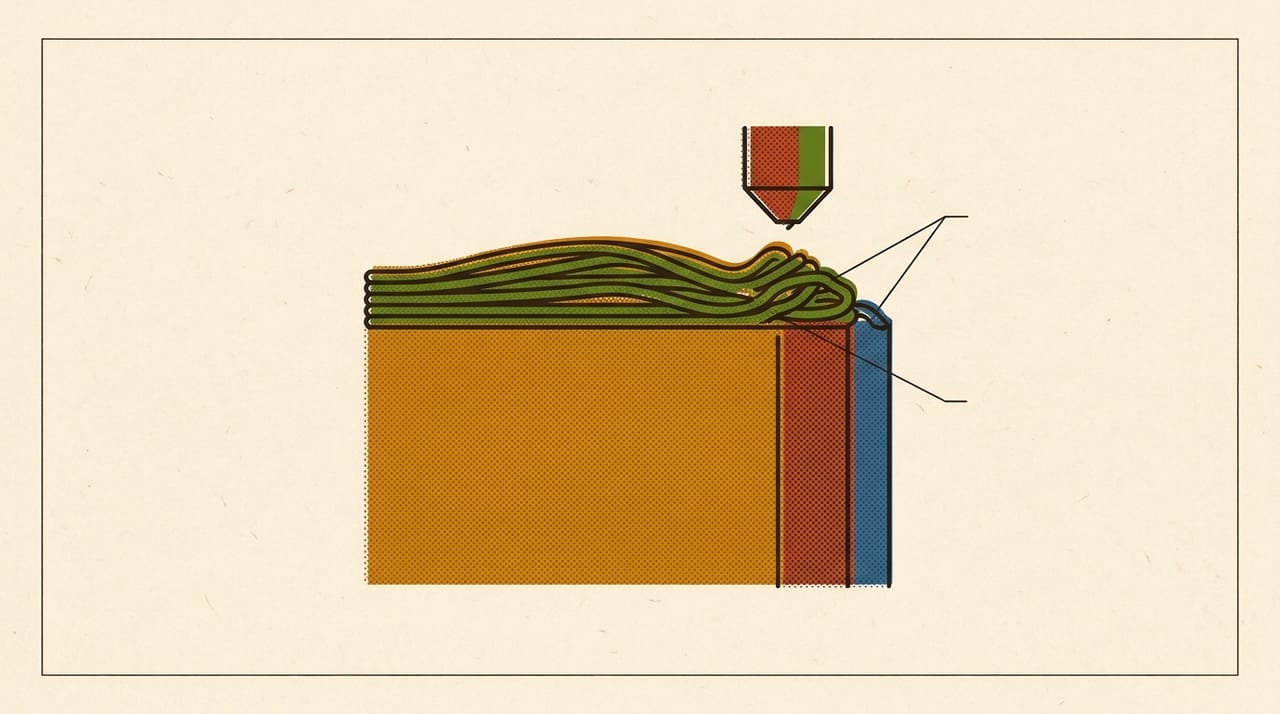
آخر این فصل مدل دوتکهٔ فصل ۰۴ ترم ۳ را دوباره چاپ کردهای، این بار با چشم روی کنارهٔ سطح و اندازهٔ دیواره. این عیب نام over-extrusion دارد: پلاستیکی بیشتر از مقدار حسابشده بیرون میآید. سطح زبر میشود، کنار دیوارهها پلاستیک انباشته میشود، و قطعه از طرح بزرگتر درمیآید. در همین فصل یاد میگیری خطای اندازه را از پرریزی جدا کنی.
آخر این فصل میتوانی:
- پرریزی را از روی سطح و کنارهٔ دیواره تشخیص بدهی
- ببینی عدد قطر فیلامنت و نازل در پروفایل درست است
flow ratioرا با گام کوچک پایین بیاوری- خطای اندازه را به پرریزی یا جمعشدگی یا جبران XY نسبت بدهی
قبل از شروع#
- از فصل ۰۴ ترم ۳: روش اندازهگیری دیوارهٔ حلقه را میدانی.
- از فصل ۰۹ ترم ۳: جمعشدگی و جبران XY را میشناسی.
- از فصل قبل: کمریزی را میشناسی و میدانی چرا
flow ratioآخر میآید.
🎯 کار این فصل: چاپگر، همان حلقه، اسلایسرت، کولیس، نور مایل، و مدل
flow-square.scadاز فصل ۰۴ ترم ۳. مدل3634 mm³است، یعنی حدود ۱٫۵ متر فیلامنت و ۴٫۵ گرم (حسابشده). اگر چاپگر نداری، بخش ۱ و تمرین حسابی را انجام بده.
⚠️ مواظب باش: قاعدههای ایمنی ابتدای کتاب اینجا هم برقرارند. پلاستیک اضافه میتواند روی نازل جمع شود و بسوزد. اگر تودهای روی نازل دیدی یا بوی سوختن شنیدی، چاپ را متوقف کن، صبر کن و پس از خنکشدن پاکش کن.
۱. پرریزی چه شکلی است#
راهنمای OrcaSlicer سه نشانه را میگوید: مادهٔ اضافه، سطح زبر، و خطای اندازه. Prusa جزئیات بیشتری میدهد: کف قطعه خراش برمیدارد و روی لایههای بالا، مخصوصاً کنار دیواره، پلاستیک انباشته میشود.
دلیلش ساده است. لایهٔ چاپی فقط جای مشخصی برای پلاستیک دارد. وقتی حجم بیشتری بریزی، پلاستیک به بغل و بالا میرود، و نازل در خط بعد از آن برآمدگی رد میشود.
چاپگری که این نشانه را دارد ممکن است علت سادهای هم داشته باشد: عدد قطر فیلامنت، قطر نازل یا پروفایل اشتباه. برای همین مثل فصل قبل، flow ratio قدم اول نیست.
راهنمای Prusa یک تمایز مهم میگوید: سطح زبر میتواند از پرریزی بیاید، یا از کمریزی. اگر پلاستیک کنار دیواره برآمده است، پرریزی است. اگر جای خالی میان خطهاست، کمریزی است.
قبل از ادامه، جواب بده: سطحی پر از خطهای برآمده است که با نور مایل برق میزنند. ابتدا چه عددی را میبینی؟
جواب: ابتدا عدد قطر فیلامنت در پروفایل، چون فقط یک نگاه است و هیچ چاپی نمیخواهد. بعد قطر نازل. تازه بعد از اینها flow ratio.
۲. دو نگاه بدون چاپ#
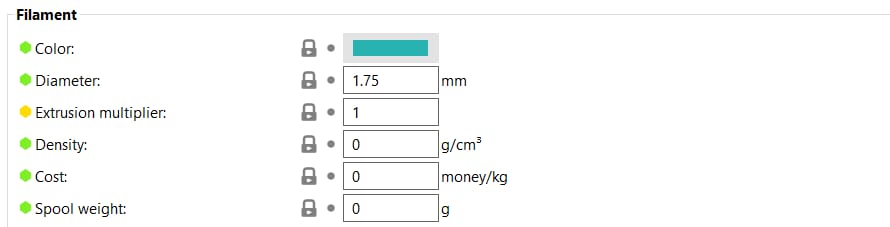
قطر فیلامنت. اگر عدد قطر در پروفایل کمتر از قطر واقعی حلقه باشد، اسلایسر فیلامنت بیشتری از نیاز میفرستد. عدد را با حلقهٔ خودت مقایسه کن.
| Slicer | Setting path |
|---|---|
| Cura | no equivalent in this version |
| PrusaSlicer | Filaments › Filament › Filament › Diameter |
| OrcaSlicer | Filament › Filament › Basic information › Diameter |
| Bambu Studio | Filament › Filament › Basic information › Diameter |


📌 یادداشت: در Cura این عدد روی پنل چاپ نیست و به تعریف ماده تعلق دارد. آن را در مدیریت مواد خود برنامه پیدا کن.
قطر نازل. اگر نازل را عوض کردهای و پروفایل هنوز قدیمی است، اسلایسر با قطر اشتباه کار میکند.
| Slicer | Setting path |
|---|---|
| Cura | Machine Settings › Extruder 1 › Nozzle Settings › Nozzle size |
| PrusaSlicer | Printers › Extruder 1 › Size › Nozzle diameter |
| OrcaSlicer | Printer › Extruder › Basic information › Nozzle diameter |
| Bambu Studio | Printer › Extruder › Basic information › Nozzle diameter |


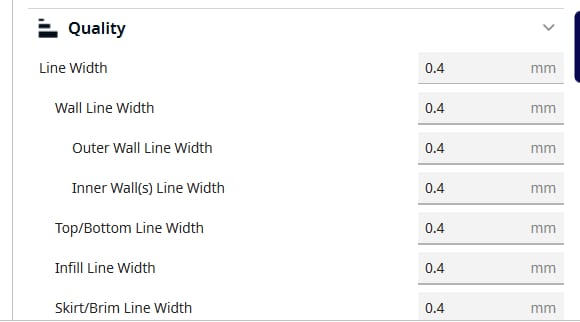
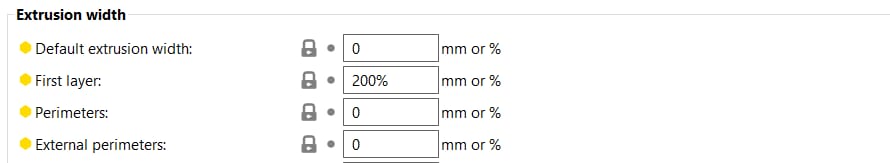
عرض خط. عرض خط را با نازل بسنج. آن را در این مسیر میبینی.
| Slicer | Setting path |
|---|---|
| Cura | Print settings › Quality › Line Width |
| PrusaSlicer | Print Settings › Advanced › Extrusion width › Default extrusion width |
| OrcaSlicer | Process › Quality › Line width › Default |
| Bambu Studio | Process › Quality › Line width › Default |


✅ چک کن: هر دو عدد با چاپگر واقعی بخوانند. اگر یکی فرق داشت، همان را درست کن و این بخش را تکرار کن.
۳. چاپ پایه#
- مدل را با پروفایل همیشگی چاپ کن.
- سطح بالا را زیر نور مایل ببین، مخصوصاً کنار دیواره.
- دیوارهٔ حلقه را بسنج، و میانگین چند نقطه را بنویس.
- ردیف را پر کن.
| One change | Top surface: smooth / ridges / buildup at walls | Ring wall, mm | Note | |
|---|---|---|---|---|
| A | baseline | |||
| B | ||||
| C |
✅ چک کن: دیوارهٔ طرح 0.8 mm است. اگر عددت نزدیک این است و سطح صاف است، پرریزی نداری. به بخش ۵ برو.
🔧 اگر کار نکرد: اگر سطح بالا هم برآمده است و هم جای خالی دارد، فقط یکیاش را برطرف نکن. اول فصل ۰۶ را ببین، و دیوارهٔ حلقه را شاهد بگیر، به شرطی که عدد کولیست پایدار باشد. اگر عددها پراکندهاند، طبق فصل ۰۴ ترم ۳ سطح بالا مبناست.
۴. flow ratio، این بار به سمت پایین#
حالا flow ratio را با گام کوچک کم کن. راهنمای Prusa میگوید با گام ۱ تا ۲ درصد جلو برو، و برای این تنظیم بازهٔ معمول را ۰٫۹ تا ۱٫۱ میداند. این عددها نقطهٔ شروعاند. عدد خودت را روی چاپگر خودت بیاب. این همان تنظیم است که در فصل ۰۴ ترم ۳ با کولیس حساب کردی و مسیرش را در فصل قبل دیدی.
- عدد کنونی را بنویس.
- آن را ۱ تا ۲ درصد کم کن.
- چاپ B را بگیر.
- دیوارهٔ حلقه و سطح بالا را با چاپ A مقایسه کن.
✅ چک کن: کنارهٔ برآمده باید کمتر شود و جای خالی تازهای باز نشود. اگر جای خالی دیدی، گام را برگردان.
💡 نکته: Prusa یادآوری میکند عدد مناسب با جنس، رنگ و حتی حلقهٔ فیلامنت فرق میکند. برای همین عدد را در پروفایل فیلامنت نگه دار، نه در پروفایل چاپ.
۵. اندازهٔ بزرگتر از طرح#
پرریزی تنها علت خطای اندازه نیست. فصل ۰۹ ترم ۳ دو نوع خطا را جدا کرد: خطای متناسب و خطای ثابت. حالا آنها را با عیبها یکی کن.
| What you measure | Suspect first | Where you fix it |
|---|---|---|
| Error grows with size | shrinkage | shrinkage compensation |
| Same fixed error on any size | line width, flow | flow ratio, then XY compensation |
| Holes too small, outsides fine | hole compensation | XY hole compensation |
| Only the bottom is wider | elephant foot |
chapter 03 |
| One axis wrong, the other right | machine: belts, pulleys, frame | section 6 below |
| Slicer | Setting path |
|---|---|
| Cura | Print settings › Material › Scaling Factor Shrinkage Compensation › Horizontal Scaling Factor Shrinkage Compensation |
| PrusaSlicer | Filaments › Advanced › Shrinkage compensation › Shrinkage compensation XY |
| OrcaSlicer | Filament › Filament › Basic information › Shrinkage (XY) |
| Bambu Studio | Filament › Filament › Basic information › Shrinkage |


| Slicer | Setting path |
|---|---|
| Cura | Print settings › Walls › Horizontal Expansion |
| PrusaSlicer | Print Settings › Advanced › Slicing › XY Size Compensation |
| OrcaSlicer | Process › Quality › Precision › X-Y contour compensation |
| Bambu Studio | Process › Quality › Precision › X-Y contour compensation |
📌 یادداشت: این دو تنظیم در چهار اسلایسر قرارداد یکسانی ندارند. فصل ۰۹ ترم ۳ قراردادها را میگوید. پیش از نوشتن عدد آن را بخوان.
⚠️ مواظب باش: خطای ثابت پرریزی را با جبران XY نپوشان. اگر
flow ratioدرست نیست و تو جبران را زیاد کنی، قطعهٔ بعدی با مادهٔ دیگر بیدلیل کوچک درمیآید. ترتیب همان است: اول پرریزی، بعد جبران.
۶. فقط یک محور#
اگر فصل ۰۹ ترم ۳ نشان داد X و Y خطای متفاوت دارند، تنظیمهای بخش قبل کمکی نمیکنند، چون هر دو محور را با هم جابهجا میکنند. اینجا مکانیک مشکوک است.
⚠️ مواظب باش: پیش از لمس تسمه و پولی چاپگر را خاموش کن، کابل برق را بکش و صبر کن سرد شود.
- مربع ۴۰ میلیمتری
dimension-gauge.scadرا سه بار در X و سه بار در Y بسنج. اگر فاصلهٔ دو میانگین از پراکندگی خود اندازهها کمتر است، تفاوتی نداری و کار تمام است. - مدل را ۹۰ درجه روی صفحه بچرخان و دوباره چاپ کن. اگر خطا با محور چاپگر ماند، چاپگر مشکوک است. اگر با قطعه چرخید، مدل یا اندازهگیریات را دوباره ببین. این آزمون استدلال این کتاب است، نه روش منبع.
- کشش تسمه و پیچ پولی همان محور را طبق فصل بعد ببین. راهنمای Prusa میگوید تسمهٔ شل دایره را هم نامنظم میکند.
- عدد پلهٔ محور X یا Y را با این اندازهگیری عوض نکن. فصل ۰۲ ترم ۳ گفت راهنمای Klipper این کار را برای این محورها کمدقت میداند و میگوید میتواند تنظیم را بدتر کند.
قاب گونیا نیست. اگر قاب گونیا نباشد، مربع کمی لوزی میشود. به این skew میگویند. راهنمای Klipper آن را با دو قطر میسنجد. قطر مربع ۴۰ میلیمتری 56.57 mm است (حسابشده: 40 × √2). هر دو قطر را از گوشه به گوشه بسنج. اگر فرقشان از خطای کولیست بیشتر است، همان راهنما میگوید اول قاب را با مکانیک گونیا کن. جبران نرمافزاری آن در Klipper هست، ولی این کتاب آن را درس نمیدهد.
🤖 با AI: عددهای کولیس را به دستیار AI بده و بپرس «این خطا متناسب است یا ثابت، و چرا؟». جواب را خودت با فرمول فصل ۰۹ ترم ۳ حساب کن. اگر با هم نخواندند، جواب را با چاپ خودت چک کن.
واژههای تازهٔ این فصل#
| کلمه | تلفظ به حروف فارسی | یعنی چه |
|---|---|---|
| over-extrusion | اور اکستروژن | ریختن پلاستیک بیشتر از مقدار حسابشده |
| buildup | بیلدآپ | انباشتهشدن پلاستیک کنار دیواره |
| dimensional error | دایمنشنال ارور | تفاوت اندازهٔ چاپ با طرح |
| skew | اسکیو | گونیا نبودن محورها، که مربع را لوزی میکند |
تمرینها
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
جوابِ تمرینها
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
در فصل بعد#
تا اینجا هر عیب از مقدار پلاستیک میآمد. فصل بعد مکانیک است: کل قطعه از یک لایه به بعد کنار میرود. آن فصل کاغذی است و میآموزد از روی شکل پله بگویی چه چیزی را باید وارسی کنی.
به آخر این فصل رسیدی!
اگر ساختی و جواب داد، این دکمه مال توست.