در این فصل چه میسازی#
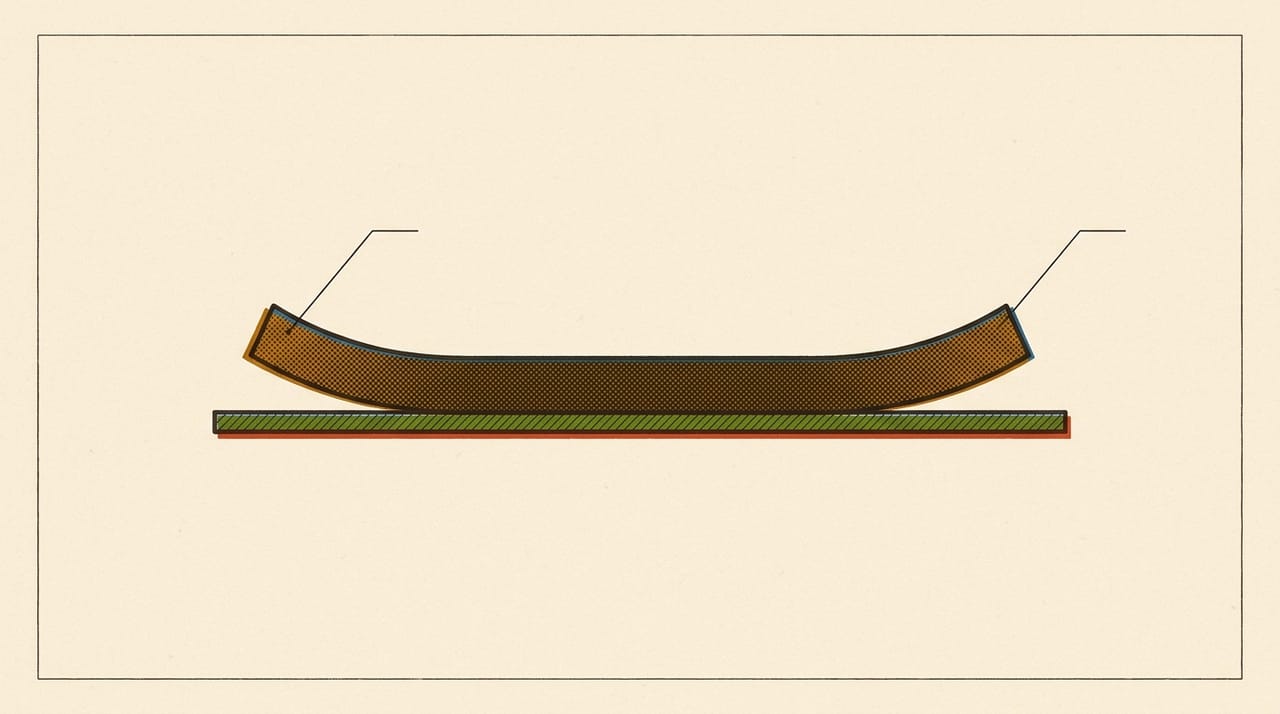
آخر این فصل یک میلهٔ بلند و توپر چاپ کردهای و دو سرش را کنار یک خطکش سنجیدهای. این مدل عمداً سخت است: جمعشدگی پلاستیک بیشترین اثر را روی قطعهٔ دراز دارد. این عیب نام warping دارد، و گوشههای بلندشده نشانهٔ اصلی آن است.
آخر این فصل میتوانی:
- بگویی چرا لایهٔ سردشونده گوشهها را بالا میکشد
warpingکف قطعه را از لولهشدن گوشهها در ارتفاع جدا کنی- علتها را به ترتیب هزینه امتحان کنی
- مقدار بلندشدن را اندازه بگیری و در جدول بنویسی
قبل از شروع#
- از فصل ۰۲ همین ترم: لایهٔ اولت میچسبد.
- از فصل ۰۹ ترم ۳: جمعشدگی را میشناسی.
- از فصل ۰۸ و ۰۹ ترم ۲: فن قطعه،
brimوdraft shieldرا میشناسی.
🎯 کار این فصل: چاپگر، حلقهٔ PLA همیشگی، اسلایسرت، OpenSCAD، کولیس، و یک خطکش فلزی یا هر کنارهٔ صاف دیگر. مدل حداکثر حدود ۶ متر فیلامنت و ۱۷٫۹ گرم میخواهد (حسابشده، بخش ۲). اگر چاپگر نداری، بخش ۱ و تمرین حسابی را انجام بده و مسیرها را پیدا کن.
⚠️ مواظب باش: میلهٔ بلند ممکن است وسط چاپ کنده شود و به نازل بخورد. لایههای اول را نگاه کن و اگر قطعه جابهجا شد، چاپ را از منوی چاپگر متوقف کن. قطعه را تنها پس از خنکشدن صفحه بردار.
۱. چرا گوشه بلند میشود#
هر لایه گرم روی لایهٔ سردتر مینشیند و وقتی خنک میشود جمع میشود. ولی لایهٔ زیرش نمیخواهد جمع شود، پس لایهٔ بالایی آن را میکشد. این کشش تنش جمعشدگی است. مثل کش لاستیکی است که روی کنارهٔ یک خطکش بسته باشی: خطکش خم میشود.
یک نکته به این تشبیه مرز میزند: کش از اول کشیده است، ولی لایهٔ چاپی تازه هنگام سردشدن کشیده میشود.
این کشش در طول قطعه جمع میشود. وسط قطعه را از دو طرف میکشند و خنثی میشود، ولی دو سر فقط از یک طرف کشیده میشوند. برای همین دو سر و گوشهها اول بلند میشوند.
راهنمای Prusa چند چیز را تعیینکننده میداند: پرش ناگهانی دما میان نازل و هوا، سطح چرب، باد از پنجره یا کولر، فن بیش از حد، و سرعت زیاد برای مواد حساس. این راهنما عیب را بیشتر در مواد دمابالا میبیند. فعلاً همینقدر بدان؛ فصل ۰۴ ترم ۵ کامل یادش میگیریم. روی PLA معمولاً کمتر و روی قطعههای بلند بیشتر است.
قبل از ادامه، جواب بده: اگر لایهٔ اول عالی چسبیده باشد، آیا تنش از بین میرود؟
جواب: نه. چسبندگی با تنش مقابله میکند، ولی آن را کم نمیکند. برای همین قطعهای که چسبیده است میتواند پس از جدا شدن از صفحه کمی خم بماند.
۲. مدل آزمایشی#
این مدل یک میلهٔ ساده و بلند است. هر چیزی که در فصل گفتیم روی دو سر این میله جمع میشود.
// warp-bar.scad
// a long solid bar: its shrinkage pulls hardest at the two ends
size = [100, 12, 12];  // length, width, height, mm

cube(size);
از این متن STL بگیر و میله را در امتداد طول صفحه بگذار. حجم آن 14400 mm³ است، یعنی حدود ۶ متر فیلامنت و با چگالی حدودی PLA نزدیک ۱۷٫۹ گرم (حسابشده). این سقف است، چون چاپ واقعی infill دارد.
۳. چاپ پایه و اندازهگیری#
- چاپ را با پروفایل همیشگی و بدون
brimبگیر. - صبر کن صفحه کاملاً سرد شود، و بعد قطعه را بردار.
- میله را روی سطح صاف بگذار، خطکش را کنار کف آن بگیر و فاصلهٔ هر سر تا سطح را با کولیس عمقی یا با برگههای کاغذ بسنج.
- ردیف جدول را پر کن.
| One change | Left end lift, mm | Right end lift, mm | Lifted during print? | Note | |
|---|---|---|---|---|---|
| A | baseline | ||||
| B | |||||
| C |
✅ چک کن: اگر هر دو عدد در حد اندازهگیری تو صفر است، این ماده روی این چاپگر و این صفحه مشکلی ندارد. بخش ۴ را برای دانستن مسیرها بخوان.
۴. ترتیب آزمونها#
چسبندگی. اول فصل ۰۲ را از سر بگذران. اگر سطح چرب است یا نازل دور است، هر کار دیگری بیفایده است.
هوا. چاپگر را از پنجره و کولر دور کن. این کار هیچ تنظیمی را عوض نمیکند. برای مواد دمابالا draft shield کمک میکند. Prusa این کار را برای همان مواد میگوید.
| Slicer | Setting path |
|---|---|
| Cura | Print settings › Experimental › Enable Draft Shield |
| PrusaSlicer | Print Settings › Skirt and brim › Skirt › Draft shield |
| OrcaSlicer | Process › Others › Skirt › Draft shield |
| Bambu Studio | no equivalent in this version |


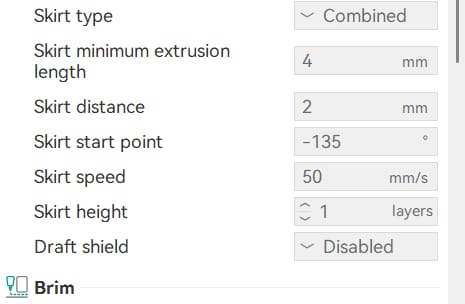
📌 یادداشت: Bambu Studio این گزینه را در کد دارد ولی روی پنل نشان نمیدهد، پس آن را در این اسلایسر پیدا نمیکنی.
brim. عرضش را در فصل ۰۲ دیدی. نوع آن را هم میتوانی تنظیم کنی. OrcaSlicer گزینهٔ Mouse ear هم دارد که brim را فقط کنار گوشهها میگذارد. این گزینه در سه اسلایسر دیگر نیست.
| Slicer | Setting path |
|---|---|
| Cura | Print settings › Build Plate Adhesion › Brim Location |
| PrusaSlicer | Print Settings › Skirt and brim › Brim › Brim type |
| OrcaSlicer | Process › Others › Brim › Brim type |
| Bambu Studio | Process › Others › Bed adhesion › Brim type |


فن. برای PLA، Prusa خنککاری قوی را میگوید، و برای ABS خنککاری کم. پس مطمئن شو فن کار میکند و در لایههای اول مطابق پروفایل است. برای لایههای اول این مسیر را ببین:
| Slicer | Setting path |
|---|---|
| Cura | Print settings › Cooling › Regular Fan Speed at Height › Regular Fan Speed at Layer |
| PrusaSlicer | Filaments › Cooling › Fan settings › Disable fan for the first |
| OrcaSlicer | Filament › Cooling › Cooling for specific layer › No cooling for the first |
| Bambu Studio | Filament › Cooling › Part cooling fan › For the first |


📌 یادداشت: در Cura بهجای شمارش لایهٔ خاموش، لایهای را میدهی که فن از آنجا به سرعت عادی میرسد. سرعت فن در لایههای پیش از آن از یک تنظیم جدا میآید.
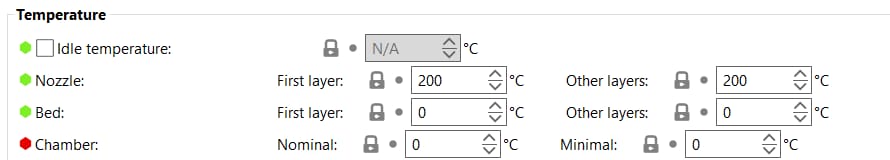
دما و سرعت. دمای صفحه را در محدودهٔ پروفایل ماده نگه دار. در PrusaSlicer و Bambu Studio ردیف صفحه را بخوان، نه ردیف Nozzle. Prusa کمکردن سرعت را برای مواد حساس مؤثر میداند، چون لایهها بهتر به هم میچسبند.
| Slicer | Setting path |
|---|---|
| Cura | Print settings › Material › Build Plate Temperature |
| PrusaSlicer | Filaments › Filament › Temperature › Other layers |
| OrcaSlicer | Filament › Filament › Bed temperature › Other layers |
| Bambu Studio | Filament › Filament › Print temperature › Other layers |



✅ چک کن: هر بار یک ردیف جدول پر کن. عدد بلندشدن باید کمتر شود، نه فقط ظاهر قطعه بهتر شود.
🔧 اگر کار نکرد: اگر میله یکباره کنده شد و دو سرش پیش از آن بلند نشده بود، مشکل چسبندگی است؛ به فصل ۰۲ برگرد. اگر اول دو سر بلند شدند و بعد کنده شد،
warpingبر چسبندگی چیره شده است؛brimرا عریضتر کن و یک ردیف اضافه کن. اگر میله فقط دو سر بلند دارد ولی کنده نشده است،brimرا عریضتر کن و یک ردیف اضافه کن.
۵. لولهشدن گوشهها بالاتر از کف#
گاهی کف قطعه تخت میماند، ولی کنارهای در ارتفاع به بالا لوله میشود. این curling است. پلاستیک هنوز نرم است، لایهای که رویش نشسته آن را میکشد، و گوشه یا کنارهٔ نازک بالا میآید. نشانهاش این است که کناره زبر و بلندتر از سطح کناری میشود.
این عیب خطرناکتر از ظاهرش است، چون نازل در لایهٔ بعد به همان کناره میخورد. فصل ۰۸ همین ترم این برخورد را میگوید.
آزمونها به ترتیب:
- فن قطعه. مطمئن شو فن واقعاً میچرخد و مسیر هوایش بسته نیست. برای PLA، سرعت فن را بالاتر ببر.
- سرعت. در کنارهها و
overhangکند کن. فصل ۱۳ همین ترم مسیر کامل را دارد. - دمای نازل. آن را در محدودهٔ برج دما کمی پایین بیاور.
| Slicer | Setting path |
|---|---|
| Cura | Print settings › Cooling › Fan Speed |
| PrusaSlicer | Filaments › Cooling › Fan settings › Max |
| OrcaSlicer | Filament › Cooling › Part cooling fan › Fan speed |
| Bambu Studio | Filament › Cooling › Part cooling fan › Fan speed |


📌 یادداشت: در OrcaSlicer و Bambu Studio دو میدان
Fan speedهست، در ردیفهایMin fan speed thresholdوMax fan speed threshold. در PrusaSlicer همMinوMaxکنار هماند. سرعت فن میان این دو عدد با زمان لایه عوض میشود، پس برای لایههای بلند فقط بالا بردن عدد بیشینه کافی نیست. هر دو را ببین.
💡 نکته: Prusa برای
overhangتند و قطعههای ریز با مواد دمابالا فن کم، حدود ۱۰ تا ۲۰ درصد را میگوید. این عدد مال همان مواد است. آن را به PLA تعمیم نده، و هر ماده را روی چاپگر خودت بیاب.
🤖 با AI: جدولت را به دستیار AI بده و بپرس «این اعداد نشان میدهند مشکل از چسبندگی است یا تنش؟ چه آزمون ارزانی آن را جدا میکند؟». جواب را با چاپ خودت چک کن.
واژههای تازهٔ این فصل#
| کلمه | تلفظ به حروف فارسی | یعنی چه |
|---|---|---|
| warping | وارپینگ | بلندشدن گوشهها از صفحه بر اثر جمعشدگی |
| curling | کرلینگ | لولهشدن کنارهٔ قطعه در ارتفاع، رو به بالا |
| mouse ear | ماوس ایر | brim کوچک فقط کنار گوشه، در OrcaSlicer |
تمرینها
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
جوابِ تمرینها
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
در فصل بعد#
در فصل بعد پلاستیک جایی میرود که نباید برود: تار نازک میان دو ستون. آن فصل نمونهٔ کامل روش این ترم است، و مسیر travel را برای اولین بار جدی میگیری.
به آخر این فصل رسیدی!
اگر ساختی و جواب داد، این دکمه مال توست.