در این فصل چه میسازی#
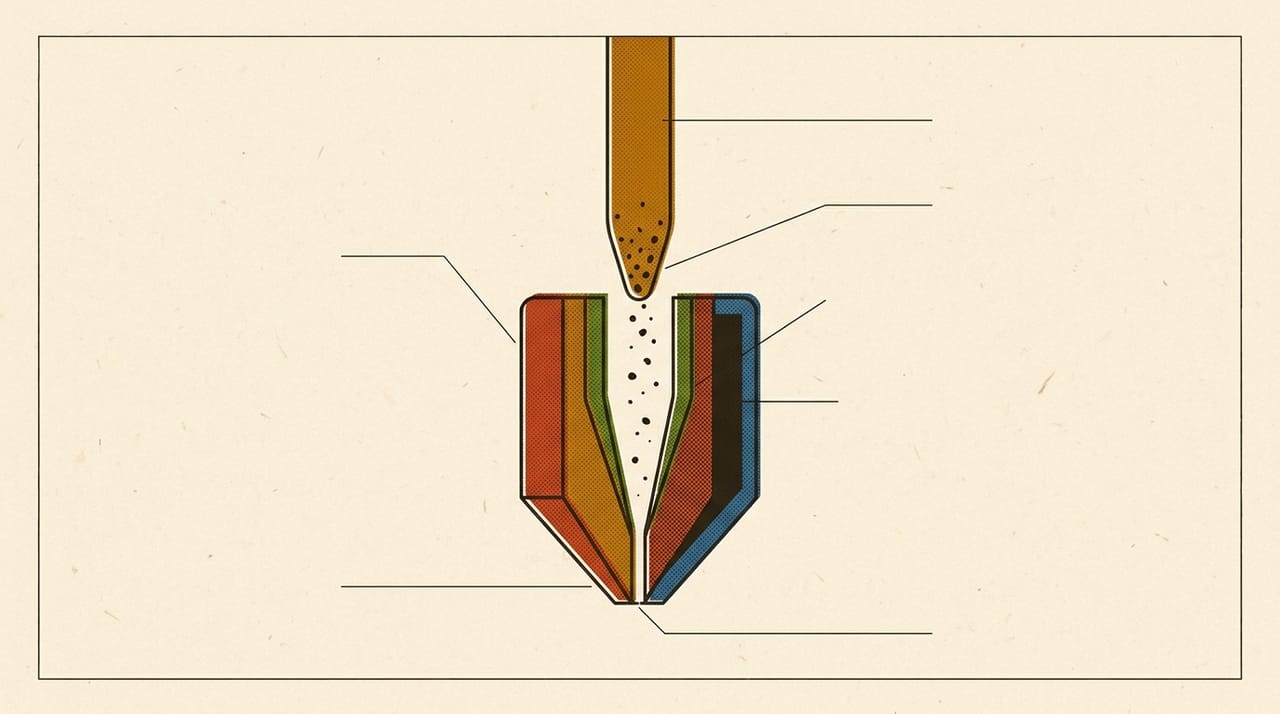
آخر این فصل یک cold pull انجام دادهای: فیلامنت را داخل نازل گرم کردهای، گذاشتهای تا سفت شود، و با آن چیزی را که داخل نازل مانده بیرون کشیدهای. نوک تکهٔ بیرونآمده مثل یک گزارش است. اگر چیزی به آن چسبیده باشد، میفهمی داخل نازل چه خبر بوده است. در این فصل بیش از هر فصل دیگر این ترم دستت نزدیک hot end داغ است، پس هر هشدار را کامل بخوان.
آخر این فصل میتوانی:
- گرفتگی کامل را از گرفتگی نسبی جدا کنی
- بگویی
cold pullبرای چه حالتی است و برای چه حالتی نیست - نوک بیرونآمده را بخوانی
- بگویی
heat creepچیست و چرا معمولاً اولین احتمال نیست
قبل از شروع#
- از فصل ۰۳ ترم ۱:
hot end،heat breakوextruderرا میشناسی. - از فصل ۰۶ همین ترم: کمریزی و لغزش چرخدنده را میشناسی.
- از فصل ۰۲ ترم ۱: قاعدههای داغی را خواندهای.
🎯 کار این فصل: راهنمای چاپگر خودت، یک تکهٔ PLA ترجیحاً روشن، انبردست یا انبرک، و قیچی سیمچین. بخش ۳ کاری است که با چاپگر داغ انجام میدهی. اگر چاپگر نداری، یا راهنمای چاپگرت روش دیگری گفته است، فقط بخوان و تمرینهای کاغذی را انجام بده.
⚠️ مواظب باش: نازل و
hot endدر این فصل داغاند و با یک لمس پوست را میسوزانند. هرگز نوک نازل را لمس نکن. نازل را با هیچ منبع گرمایی بیرونی گرم نکن؛ Prusa میگوید این کار به نازل آسیب میزند. تا وقتی این فصل را کامل نخواندهای کاری شروع نکن. اگر چاپگرت دستورcold pullخودکار یا نازلی دارد که سازنده آن را برای این کار نهی کرده است، از راهنمای سازنده پیروی کن.
۱. دو نوع گرفتگی#
راهنمای Prusa گرفتگی را اینطور جدا میکند:
- گرفتگی کامل: فیلامنت اصلاً از نازل بیرون نمیآید و بار نمیشود.
- گرفتگی نسبی: فیلامنت بار میشود، ولی چاپ نامنظم است. خطها نازک میشوند، به صفحه نمیچسبند، و پلاستیکی که با فرمان دستی بیرون میدهی لوله میشود و به نازل میچسبد.
نشانهٔ مشترک صدای تقتق extruder است، چون موتور با مقاومت کار میکند و گام از دست میدهد.
Prusa یک نکتهٔ مهم هم دارد: گرفتگی همیشه در نازل نیست و ممکن است در لولهٔ PTFE بالای نازل باشد. پس عوضکردن نازل همیشه درمان نیست. روی چاپگرهایی که چنین لولهای دارند، این نکته اثر دارد.
فاصلهٔ لولهٔ PTFE. راهنمای Polymaker میگوید در hot end با آستر PTFE، لوله باید کاملاً روی ته نازل یا heat break بنشیند. هر فاصلهای جای کوچکی میسازد که پلاستیک مذاب در آن پهن میشود، میسوزد و کمکم راه را میبندد. نشانهاش گرفتگی تکراری درست بالای نازل و دشواری retraction است.
⚠️ مواظب باش: لوله را فقط با چاپگر سرد و از برق جدا باز کن و بنشان. روش و ابزار را از راهنمای چاپگر خودت بگیر.
همان راهنما میگوید لوله را تا ته فشار بده، با گیره قفلش کن، پس از هر تعویض نازل دوباره بنشانش، و اگر سرش تیره یا قارچی شده، آن را صاف و گونیا ببر. راهنمای Prusa برای MINI هم نشاندن دوبارهٔ لوله و سفتکردن اتصال بالای رادیاتور را راه رفع گرفتگی میداند، و اگر با همان لوله تکرار شد، عوضکردن لوله را.
قبل از ادامه، جواب بده: فیلامنت با دست فشار داده میشود ولی هیچ چیزی بیرون نمیآید. این cold pull میخواهد؟
جواب: نه، دستکم طبق راهنمای Prusa. او cold pull را برای حالتی میگوید که هنوز کمی فیلامنت بیرون میآید. برای گرفتگی کامل بخش ۵ را ببین.
۲. پیش از گرمکردن#
- راهنمای چاپگرت را برای
cold pullیا تمیزکردن نازل پیدا کن. اگر روش خودش را دارد، آن روش جلوتر از این متن است. - چاپ را متوقف کن و صفحه را خالی کن.
- نازل را از صفحه دور کن. Prusa محور Z را ۱۰ تا ۱۵ سانتیمتر بالا میبرد.
- فیلامنت کنونی را طبق راهنما بیرون بیاور.
- یک تکهٔ تمیز PLA با نوک تیز بریده آماده کن.
✅ چک کن: راه فیلامنت از بالا باز است و میتوانی آن را با دست تا نازل هل بدهی. روی بعضی چاپگرها برای این کار باید اهرم idler را آزاد کنی یا لولهٔ بالا را جدا کنی. راهنما میگوید چگونه.
🔧 اگر کار نکرد: اگر فیلامنت با دست پایین نمیرود، این گرفتگی کامل یا مسدودی لوله است. متوقف شو و بخش ۵ را بخوان.
۳. cold pull#
ایده ساده است. پلاستیک نرم داخل نازل همهٔ جاها را پر میکند و ذرات به آن میچسبند. وقتی آن را نیمهسرد بیرون میکشی، همان ذرات را با خود میبرد. راهنمای Prusa PLA را برای این کار بهتر میداند، چون شکل نوک را نگه میدارد.
⚠️ مواظب باش: مرحلههای این بخش با نازل داغ انجام میشوند. دستت فقط روی فیلامنت بالاتر از
extruderاست و هرگز زیر سر چاپ نمیرود. فیلامنت را با انبردست بگیر، نه با دست لخت نزدیک بدنهٔ داغ. Prusa میگوید کشیدن باید صاف رو به بالا باشد، وگرنه فیلامنت داخلextruderمیشکند.
راهنمای Prusa برای چاپگرهای مختلفش عددهای مختلف میدهد. روی یکی نازل را تا 270 °C بالا میبرد، و روی دیگری فقط تا دمای مادهٔ بارشده یا کمی بالاتر. از سقف دمای چاپگر خودت بالاتر نرو. روی بعضی چاپگرها لولهٔ PTFE تا نزدیک نازل میرسد. دمای زیاد این لوله را خراب میکند و دودش به تو آسیب میزند، پس عدد ۲۷۰ را اینجا تکرار نکن. اگر راهنمای چاپگرت عددی ندارد، از دمای معمول چاپ مادهٔ خودت شروع کن.
- نازل را گرم کن و صبر کن به دمای هدف برسد.
- PLA را با دست هل بده تا از نازل بیرون بیاید.
- گرمکن را خاموش کن و کمی فشار رو به پایین را نگه دار تا پلاستیک سفت شود و دیگر بیرون نیاید.
- پلاستیکی را که بیرون آمده با انبرک بردار تا چیزی جلوی کشیدن را نگیرد.
- صبر کن تا نازل سرد شود. نازل در این دما هنوز پوست را میسوزاند، پس عدد نمایشگر را بخوان و به آن دست نزن. عدد Prusa مدل به مدل فرق دارد: روی MK4 و XL در روش دستی تا حدود
100 °Cصبر میکند، و روی MK3 نازل را تا دمای اتاق سرد میکند و بعد آن را روی85 °Cمیگذارد. عدد راهنمای چاپگر خودت را بگیر. - اگر چرخدنده فیلامنت را گرفته است، طبق راهنما
idlerرا باز کن. با دست دیگر بدنهٔ سرد چاپگر را ثابت نگه دار و فیلامنت را با انبردست، آهسته و یکنواخت، صاف رو به بالا بکش. نیمهراه نایست. - نوک تکهٔ بیرونآمده را با چشم یا ذرهبین ببین.
✅ چک کن: نوک خوب باید شکل داخل نازل را گرفته باشد، با یک مخروط تمیز. Prusa میگوید این نشان میدهد نازل پر بوده و چیزی جا نمانده است. اگر رنگ مادهٔ قبلی یا لکهٔ سوخته دیدی، مراحل را تکرار کن تا نوک تمیز بیرون بیاید.
| Pull | Peak °C | Pull °C | Tip shape: cone / stub / snapped | Dirt: none / colour / dark specks |
|---|---|---|---|---|
| 1 | ||||
| 2 | ||||
| 3 |
📌 یادداشت: گزیدهٔ جستجو از راهنمای Bambu Lab همین فرایند را توصیف میکند: گرمکردن، سردکردن تا نیمهجامد، و کشیدن. عددها و مراحل هر چاپگر فرق دارد و ما خود آن صفحه را نخواندهایم. پیش از عمل، صفحهٔ چاپگر خودت را ببین.
🔧 اگر کار نکرد: اگر فیلامنت کنده نمیشود، نازل را تا دمای کار دوباره گرم کن و از نو شروع کن. زور نزن. اگر فیلامنت داخل
extruderشکست، متوقف شو و راهنمای چاپگرت را ببین.
۴. heat creep#
گرفتگی همیشه از آلودگی نیست. گاهی گرما تا جایی بالا میرود که نباید. heat break باید میان بخش داغ و سرد مرز بگذارد. اگر این مرز ضعیف شود، فیلامنت بالاتر از حد نرم میشود و راه را میبندد. این heat creep است.
راهنمای Prusa نشانه را اینطور میگوید: چاپ در نیمه میایستد، بدون هیچ خطایی، و چرخدنده فیلامنت را میساید. او در عین حال میگوید این معمولاً محتملترین توضیح نیست، پس اول کمریزی و گرفتگی معمولی را بررسی کن.
عاملهایی که Prusa برمیشمرد:
- هوای محیط گرم. او برای چاپگرهای خودش مرز ۳۵ درجه و برای بعضی فیلامنتها ۳۰ درجه را میآورد.
- فن
hot endکه کند است، یا پرههایش پر از گرد است. - جریان خیلی کم، مثل لایهٔ خیلی نازک، چون پلاستیک مدت زیادی در منطقهٔ گرم میماند.
- PLA، چون دمای ذوبش از مواد رایج دیگر کمتر است.
آزمونها به ترتیب هزینه:
- فن. چاپگر را گرم کن و ببین فن
hot endمیچرخد. به پرههای فن و رادیاتور نگاه کن. - گرد. با چاپگر خاموش، کابل جداشده و سرد، پرهها را با هوای فشرده تمیز کن. Prusa برای این کار فن را باز میکند؛ روش چاپگر خودت را از راهنمایش بگیر.
- ارتفاع لایه. Prusa برای این حالت ارتفاع
0.15 mmتا0.20 mmرا بهجای لایهٔ خیلی نازک میگوید. - دمای صفحه. Prusa کمکردن ۵ تا ۱۰ درجه را میگوید. اگر چسبندگی بد شد،
brimرا بهکار ببر.
⚠️ مواظب باش: داخل چاپگر بسته یا هر فضای بستهای گرما میماند. فصل ۰۷ ترم ۷ این خطر را کامل میگوید. اگر چاپ در فضای بسته میایستد، PLA را در فضای باز امتحان کن و بعد نتیجه بگیر.
۵. گرفتگی کامل#
برای این حالت Prusa روشهایی دارد که به چاپگر او بستهاند، مثل گرمکردن تا 260 °C برای PLA روی چاپگرهای قدیمیترش و راندن سوزن از پایین. این عددها را روی چاپگر دیگری تکرار نکن.
⚠️ مواظب باش: بدون راهنمای چاپگر خودت این کارها را نکن. سوزن را هرگز از بالا وارد نکن و وقتی سوزن داخل نازل است فیلامنت بار نکن. سوزن داغ و نازل داغ میسوزانند. اگر نازل باید باز شود، روش آن با فصل ۰۶ ترم ۷ است؛ فعلاً همینقدر بدان؛ آنجا کامل یادش میگیریم.
ترتیب درست این است:
- دنبال گرفتگی در لولهٔ بالای نازل بگرد، اگر چاپگرت چنین لولهای دارد.
- روش راهنمای چاپگرت را برای گرفتگی کامل بهکار ببر.
- اگر راه نداری، نازل را عوض کن یا با سازنده تماس بگیر.
✅ چک کن: پس از رفع گرفتگی، یک چاپ کوتاه بگیر و کنار فصل ۰۲ لایهٔ اول را بسنج. اگر نازل عوض شده است، راهنمای Prusa کالیبرهٔ دوبارهٔ لایهٔ اول را میگوید.
۶. عادتهای پیشگیری#
- برگهای در دفتر عیب برای هر گرفتگی نگه دار: چه مادهای، چند ساعت پس از آخرین نظافت.
- هنگام رفتن از مادهای دمابالا به مادهٔ کمدما، اول با دمای مادهٔ قبلی بار کن تا مادهٔ قدیمی بیرون برود.
- برای کاهش
heat creep، Prusa درآوردن فیلامنت را پس از چاپ، وقتیhot endهنوز گرم است، پیشنهاد میکند.
۷. چاپگر حرکت میکند ولی چیزی بیرون نمیآید#
اگر محورها کار میکنند و پلاستیک قطع شده است، راهنمای Simplify3D چهار علت را به این ترتیب میگوید:
- فیلامنت تمام شده است یا به نازل نمیرسد.
- چرخدنده فیلامنت را جویده است. فصل ۰۶ همین ترم.
- نازل گرفته است. بخشهای بالا.
- درایور موتور
extruderداغ شده است. نشانهاش این است که X و Y حرکت میکنند و فقط موتورextruderایستاده است. به نوشتهٔ همان راهنما چاپگر را خاموش کن و بگذار الکترونیک خنک شود. اگر تکرار شد، با راهنمای چاپگرت سراغ خنککاری برد برو. جعبهٔ برق را بدون آن باز نکن.
🤖 با AI: نوک
cold pullرا به دستیار AI نشان بده و بپرس «این نوک چه میگوید و آیا تکرار لازم است؟». اگر پیشنهادی برای بالابردن دما داد، آن را با سقف راهنمای چاپگرت بسنج. جواب را با چاپ خودت چک کن.
واژههای تازهٔ این فصل#
| کلمه | تلفظ به حروف فارسی | یعنی چه |
|---|---|---|
| clog | کلاگ | گرفتگی نازل یا مسیر فیلامنت |
| cold pull | کولد پول | بیرونکشیدن آلودگی با فیلامنت نیمهسرد |
| heat creep | هیت کریپ | بالا رفتن گرما و نرمشدن فیلامنت در بالای heat break |
تمرینها
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
جوابِ تمرینها
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
در فصل بعد#
نازلت حالا تمیز است. فصل بعد سراغ جایی میرود که پلاستیک هوا زیر پایش دارد: overhang، bridge، و ساپورتی که با قطعه یکی شده است.
به آخر این فصل رسیدی!
اگر ساختی و جواب داد، این دکمه مال توست.