در این فصل چه میسازی#
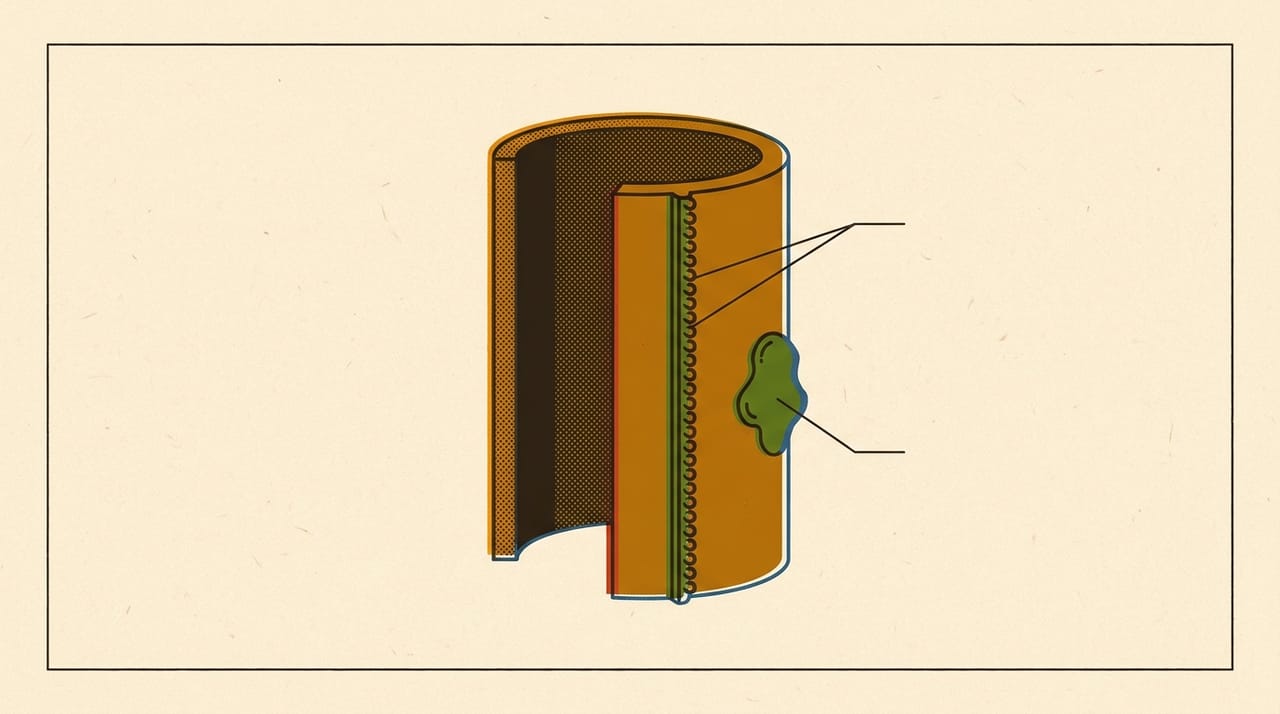
آخر این فصل مدل دو برج فصل ۱۲ ترم ۲ را دوباره چاپ کردهای، این بار با چشم روی نقطهای که هر حلقه شروع و تمام میشود. روی برج گرد این نقطه پنهان نمیشود، و یک خط عمودی یا چند برآمدگی ریز میسازد. نام این برآمدگیها zit و blob است. راهنمای Prusa صریح میگوید seam را نمیشود حذف کرد، ولی میشود آن را کمنما کرد.
آخر این فصل میتوانی:
zit،blobو خطseamرا از هم جدا کنی- بگویی چرا پایان خط برآمدگی میسازد
pressure advanceرا اولین قدم بگذاری، اگر چاپگرت دارد- تنظیمهای پایان حلقه را یکییکی بیازمایی
قبل از شروع#
- از فصل ۱۲ ترم ۲:
seam، جای آن و مدلseam-sample.scadرا میشناسی. - از فصل ۰۵ ترم ۳: فشار داخل نازل و
pressure advanceرا میدانی. - از فصل ۰۵ همین ترم:
wipeوcoastingرا میشناسی.
🎯 کار این فصل: چاپگر، همان حلقه، اسلایسرت، نور مایل، انبرک، و مدل
seam-sample.scadاز فصل ۱۲ ترم ۲. مدل در حالت توپر22721 mm³است، یعنی حدود ۹٫۴ متر فیلامنت و ۲۸٫۲ گرم (حسابشده). باinfillمعمولی خیلی کمتر است. اگر چاپگر نداری، بخش ۱ و تمرین حسابی را انجام بده.
⚠️ مواظب باش: پلاستیکی که روی نازل مانده را با دست جدا نکن. نازل را در دمایی که راهنمای چاپگرت گفته نگه دار و پلاستیک را با انبرک بگیر، طوری که انگشتت از نوک نازل دور بماند. اگر پلاستیک زیادی دور
hot endجمع شده است، چاپگر را خاموش کن و بخش ۷ را بخوان.
۱. نام هر برآمدگی#
هر حلقهٔ دیواره باید جایی شروع و جایی تمام شود. این نقطه از لایه به لایه روی دیواره میماند. راهنمای Prusa آن را درز، zit یا زخم لایه مینامد.
برای این فصل این نامها را اینطور بهکار میبریم:
seam: خط عمودی در امتداد ارتفاع که از نقطههای شروع همراستا ساخته شده است.zit: برآمدگی ریز در شروع یا پایان یک حلقه. اگرseamپخش شده باشد، اینها روی کل دیواره میآیند.blob: لکهٔ درشتتر که گاهی از پلاستیک جمعشده روی نوک نازل میآید و یکباره روی قطعه میریزد.
برآمدگی دو طرف دارد. راهنمای OrcaSlicer این را خوب جدا میکند: مشکل شروع حلقه و مشکل پایان حلقه. در پایان حلقه، فشار داخل نازل هنوز هست و نازل دارد کند میشود، پس پلاستیک بیش از حد میریزد.
قبل از ادامه، جواب بده: seam را کجا روی برج مکعبی پنهان میکنی؟ روی برج گرد چه؟
جواب: روی مکعب، در یک گوشه. روی برج گرد گوشهای نیست، پس درز همیشه روی سطح صاف مینشیند. Prusa هم میگوید این خط روی شکل استوانهای بیشتر دیده میشود.
۲. چاپ پایه#
پیش از هر چیز نوک نازل را نگاه کن. این ارزانترین آزمون است و اگر پلاستیک جمع شده بود، اول بخش ۷ را بخوان. بعد مدل را با پروفایل همیشگی چاپ کن و با Preview جای شروع حلقه را در هر برج ببین. اگر قطعهٔ فصل ۱۲ ترم ۲ را داری، همان پایه است.
| One change | Round tower: line / zits / blobs / clean | Square tower: same | Note | |
|---|---|---|---|---|
| A | baseline | |||
| B | ||||
| C |
✅ چک کن: زیر نور مایل ببین آیا برآمدگی در یک خط است یا پراکنده. اگر هیچ نکتهای نمیبینی، این چاپگر با این مدل مشکلی ندارد.
۳. pressure advance اول#
برآمدگی پایان خط و جای خالی شروع خط، هر دو از فشار نازل است. راهنمای OrcaSlicer میگوید اگر عدد کم باشد برآمدگی داری و اگر زیاد باشد شکاف، و میگوید اول همین را تنظیم کن. این عدد را از فصل ۰۵ ترم ۳ داری، پس اول فقط ببین در پروفایل همین فیلامنت نوشته شده است. کالیبرهٔ دوباره چند چاپ میخواهد، پس آن را آخر بگذار. Prusa هم میگوید تنظیم linear advance و flow روی پیدایی درز اثر دارد.
| Slicer | Setting path |
|---|---|
| Cura | no equivalent in this version |
| PrusaSlicer | no equivalent in this version |
| OrcaSlicer | Filament › Filament › Flow ratio and Pressure Advance › Pressure advance |
| Bambu Studio | Filament › Filament › Basic information › Pressure advance |


📌 یادداشت: Cura و PrusaSlicer در این نسخه میدان
pressure advanceندارند. این تنظیم در آنها در firmware است و فصل ۰۵ ترم ۳ آن را گفت. اگر چاپگرت چنین چیزی ندارد، این بخش را رد کن و به بخش بعد برو.
۴. جای seam#
این ارزان است، چون فقط یک گزینه را عوض میکنی.
| Slicer | Setting path |
|---|---|
| Cura | Print settings › Walls › Z Seam Alignment |
| PrusaSlicer | Print Settings › Layers and perimeters › Advanced › Seam position |
| OrcaSlicer | Process › Quality › Seam › Seam position |
| Bambu Studio | Process › Quality › Seam › Seam position |

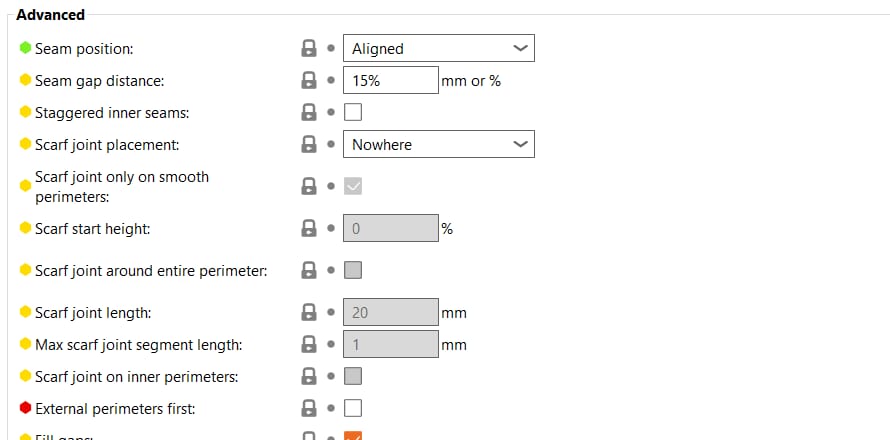


راهنمای Prusa برای پنهانکردن حالت نزدیکترین نقطه و پشت قطعه را میگوید، و OrcaSlicer همراستا یا پشت را برای بیشتر چاپها پیشنهاد میکند. حالت تصادفی seam را پخش میکند و کنار جزئیات تیز برآمدگی میگذارد.
✅ چک کن: یکی از این گزینهها را در چاپ B امتحان کن. روی برج گرد، خط باید با تغییر گزینه جابهجا شود یا پخش شود.
۵. پایان حلقه#
سه تنظیم پایان حلقه داریم. یک بار فقط یکی را بیازما.
فاصلهٔ دو سر حلقه. حلقه را کمی کوتاه میکند تا برآمدگی روی هم نیفتد. عدد زیاد جای خالی و سوراخ روی درز میسازد، و عدد کم برآمدگی. OrcaSlicer برای چاپگر تنظیمشده ۰ تا ۱۵ درصد قطر نازل را میگوید، و توضیح داخل Bambu Studio مقدار پیشفرض ۱۵ درصد را میآورد. عدد خودت را روی چاپگر خودت بیاب.
| Slicer | Setting path |
|---|---|
| Cura | no equivalent in this version |
| PrusaSlicer | Print Settings › Layers and perimeters › Advanced › Seam gap distance |
| OrcaSlicer | Process › Quality › Seam › Seam gap |
| Bambu Studio | Process › Quality › Seam › Seam gap |
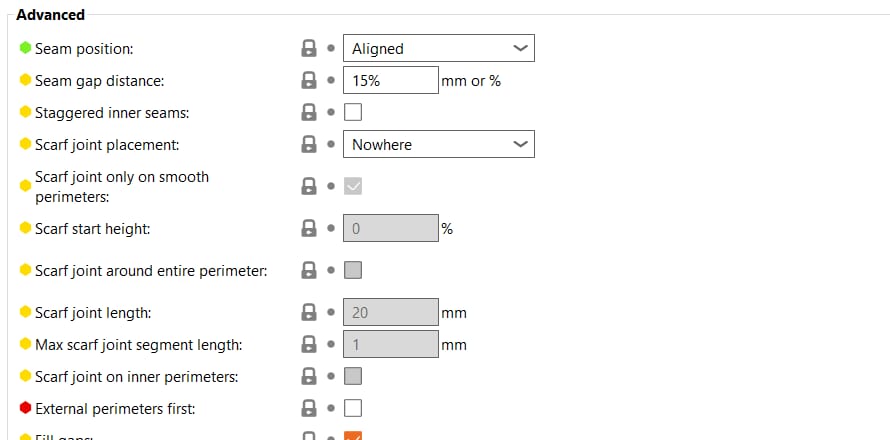


📌 یادداشت: Cura این تنظیم را ندارد. در Bambu Studio این میدان در سطح
developاست و باید نمایش آن حالت را روشن کنی.
قبل از چاپ حدس بزن: 15% از نازل 0.4 mm چند میلیمتر است؟
جواب: 0.06 mm (حسابشده). این عدد کوچک است. برای همین اثرش را باید روی چاپ ببینی، نه روی کاغذ.
درز شیبدار scarf. شروع و پایان حلقه با یک شیب روی هم میلغزند، مثل دو سر یک کمربند چرمی که نازک شدهاند. این راه درز را روی سطح صاف پنهان میکند. Prusa و OrcaSlicer هر دو میگویند روی گوشهٔ تیز و overhang خوب کار نمیکند، و زمان چاپ را کمی زیاد میکند.
| Slicer | Setting path |
|---|---|
| Cura | Print settings › Experimental › Scarf Seam Length |
| PrusaSlicer | Print Settings › Layers and perimeters › Advanced › Scarf joint placement |
| OrcaSlicer | Process › Quality › Seam › Scarf joint seam (beta) |
| Bambu Studio | Process › Quality › Seam › Scarf seam type, shown after ticking Override filament scarf seam setting |

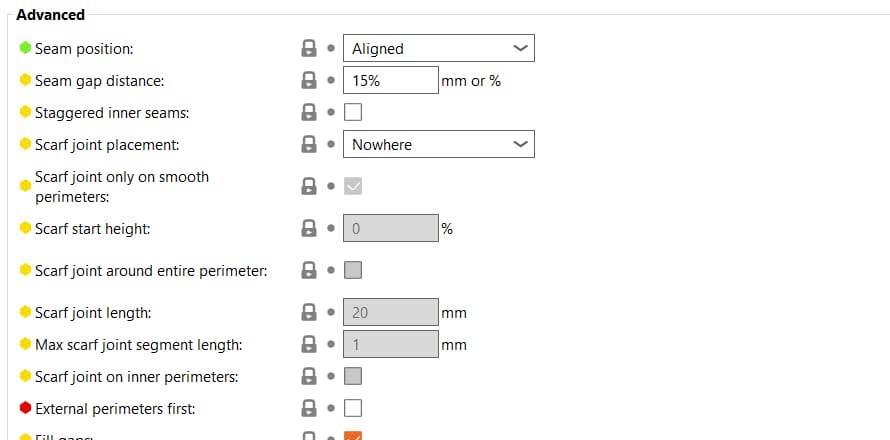


📌 یادداشت: در Cura این یک طول است و صفر یعنی نبودن آن. Bambu Studio این را با انتخاب نوع میگیرد، و PrusaSlicer با انتخاب جای آن.
حرکت پاککننده در پایان دیوار. نازل پس از پایان حلقه کمی جلوتر یا داخلتر میرود تا پایان خط را بپوشاند.
| Slicer | Setting path |
|---|---|
| Cura | Print settings › Walls › Outer Wall Wipe Distance |
| PrusaSlicer | no equivalent in this version |
| OrcaSlicer | Process › Quality › Seam › Wipe on loops |
| Bambu Studio | no equivalent in this version |


📌 یادداشت: این دو تنظیم یکی نیستند. Cura یک حرکت
travelبا فاصله بعد از دیوارهٔ بیرونی میگذارد. OrcaSlicer نازل را کمی به داخل میبرد و بیش از یک دیواره میخواهد. PrusaSlicer و Bambu Studio چنین تنظیمی ندارند؛wipeفصل ۰۵ کار دیگری میکند.
✅ چک کن: در هر ردیف یک تغییر. اگر تغییری چیزی را عوض نکرد، به عدد قبلی برگرد.
۶. شروع خط#
اگر مشکل در شروع است، نه پایان، نگاه کن کمی پلاستیک بعد از retraction برگشته باشد یا نه. یک تنظیم میگوید چقدر مادهٔ اضافه پس از برگشت فیلامنت بریزد. توضیح Bambu Studio میگوید این معمولاً لازم نیست. پس صفر را نگه دار، مگر برگشت واقعاً جای خالی میسازد.
| Slicer | Setting path |
|---|---|
| Cura | Print settings › Travel › Retraction Extra Prime Amount |
| PrusaSlicer | Printers › Extruder 1 › Retraction › Deretraction extra length |
| OrcaSlicer | Printer › Extruder › Retraction › Extra length on restart |
| Bambu Studio | Printer › Extruder › Retraction › Extra length on restart |


📌 یادداشت: در Bambu Studio این میدان در سطح
developاست.
واحد این میدان یکی نیست: Cura آن را به mm³ پلاستیک میگیرد و سه اسلایسر دیگر به mm طول فیلامنت. 0.1 mm فیلامنت حدود 0.24 mm³ است (حسابشده: 0.1 × 2.405).
حالا با عدد ببین چرا کم نیاز داری. 0.1 mm³ پلاستیک روی خط 0.4 × 0.2 حدود 1.25 mm خط چاپی است (حسابشده با مقطع مستطیلی: 0.1 / 0.08). پس عدد کوچک هم یک برآمدگی میسازد.
۷. لکهٔ روی نازل#
blob درشت اغلب از خود نازل میآید. پلاستیک روی نوک نازل جمع میشود و ناگهان روی قطعه میریزد. فهرست عیبیابی Prusa هم نوشتهٔ جدایی برای تودهای دارد که دور hot end جمع میشود.
⚠️ مواظب باش: اگر توده روی
hot endدیدی، چاپ را متوقف کن و چاپگر را رها نکن. پلاستیک رویhot endمیتواند بسوزد. تمیزکردن داغ آن را فقط اگر راهنمای چاپگرت گفته انجام بده، و با دست نه، با انبرک. به سیمهای گرمکن و سنسور دما فشار نیاور.
- پیش از چاپ بعدی، نوک نازل را نگاه کن.
- اگر پلاستیک هست، طبق راهنمای چاپگر پاکش کن.
- همان مدل را بدون هیچ تغییری چاپ کن و دو نتیجه را مقایسه کن.
✅ چک کن: لکه باید کمتر شود. اگر نشد، تمیزی نازل علت نیست.
🔧 اگر کار نکرد: اگر لکه در شروع
travelاست، فصل ۰۵ را با همان جدول مرور کن، وwipeوretractionرا یکییکی امتحان کن. اگر لکه هر چند لایه تکرار میشود، به فصل ۱۲ برو. فیلامنتی که به نازل چسبیده ممکن است نشانهٔ گرفتگی نسبی باشد.
🤖 با AI: از دو برج عکس بگیر و از دستیار AI بپرس «این برآمدگی در شروع حلقه است یا پایان آن، و چطور در
Previewاین را بسنجم؟». اگر نام تنظیمی داد، آن را در اسلایسر خودت پیدا کن. جواب را با چاپ خودت چک کن.
واژههای تازهٔ این فصل#
| کلمه | تلفظ به حروف فارسی | یعنی چه |
|---|---|---|
| zit | زیت | برآمدگی ریز در شروع یا پایان حلقه |
| blob | بلاب | لکهٔ پلاستیک درشتتر روی قطعه |
| seam gap | سیم گپ | فاصلهای که میان دو سر حلقه میماند |
| scarf seam | اسکارف سیم | درز با شروع و پایان شیبدار |
تمرینها
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
جوابِ تمرینها
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
در فصل بعد#
بعضی برآمدگیها هشدار یک مشکل بزرگترند: نازلی که کمکم بسته میشود. فصل بعد گرفتگی است، و برای اولین بار دستبهکار میشوی: یک cold pull با احتیاط کامل.
به آخر این فصل رسیدی!
اگر ساختی و جواب داد، این دکمه مال توست.