در این فصل چه میسازی#
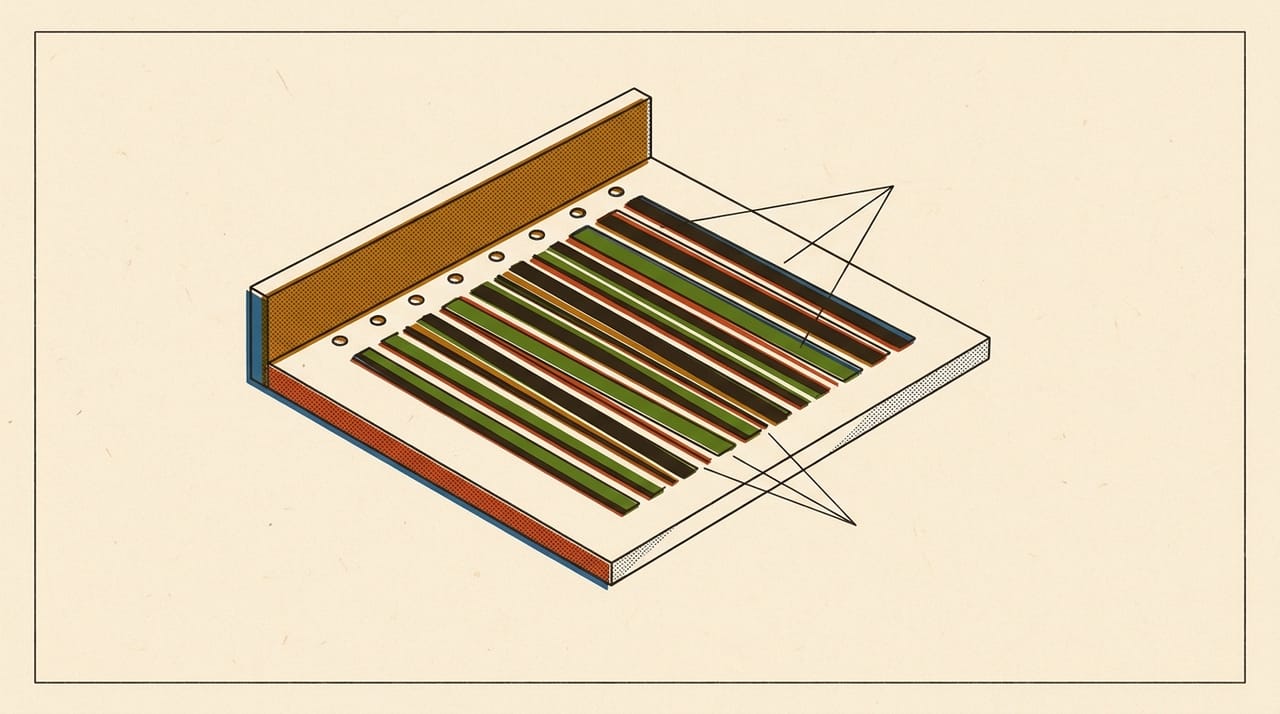
آخر این فصل بلوک کوتاه فصل ۰۴ ترم ۲ را دوباره چاپ کردهای و سطح بالایش را مثل یک گزارش خواندهای. جای خالی میان خطها، حفره کنار دیواره و برآمدگی بالشی هر کدام چیز متفاوتی میگویند. نام اصلی این فصل under-extrusion است: پلاستیک کمتری از آنچه اسلایسر حساب کرده بیرون میآید. اولین واکنش، یعنی بالا بردن flow، معمولاً آخرین کاری است که باید بکنی.
آخر این فصل میتوانی:
- کمریزی را از روی سطح و دیواره تشخیص بدهی
- علتها را از ارزانترین آزمون شروع کنی
- لغزش چرخدنده را با صدا و گرد فیلامنت بشناسی
- جای خالی سطح بالا را از
pillowingجدا کنی
قبل از شروع#
- از فصل ۰۴ ترم ۳:
flow ratioرا اندازه گرفتهای. - از فصل ۰۷ ترم ۳:
max volumetric speedچاپگرت را میدانی. - از فصل ۰۳ ترم ۱:
extruderوhot endرا میشناسی. - از فصل ۰۴ ترم ۲: تعداد لایهٔ جامد بالا را میشناسی.
🎯 کار این فصل: چاپگر، حلقهٔ PLA همیشگی، اسلایسرت، کولیس، چراغی که نور مایل بدهد، و مدل
top-skin-sample.scadاز فصل ۰۴ ترم ۲. مدل در حالت توپر9600 mm³است، یعنی حدود ۴ متر فیلامنت و ۱۱٫۹ گرم (حسابشده). باinfillکمتر از این است. اگر چاپگر نداری، بخش ۱ و تمرین حسابی را انجام بده.
⚠️ مواظب باش: قاعدههای ایمنی ابتدای کتاب اینجا هم برقرارند. هر کاری روی چرخدندهٔ
extruderفقط با چاپگر خاموش، کابل جداشده وhot endسرد انجام میشود. سیم هیتر یا سنسور دما را نکش.
۱. جای خالی چه میگوید#
راهنمای Prusa یک نکتهٔ کلیدی دارد: چاپگر نمیداند واقعاً چقدر پلاستیک از نازل بیرون آمده است. فقط موتور را میچرخاند. اگر پلاستیک کمتری برسد، هیچ خطایی نمیبینی، فقط قطعهات ضعیف و سوراخسوراخ است.
نشانههای کمریزی اینهاست:
- جای خالی در لایهها یا میان لایهها
- دیوارههایی که به هم نرسیدهاند
- سطح بالایی که خطهایش جدا ماندهاند
- قطعهٔ شکننده
یک نگاه به محل جای خالی کمک میکند. اگر یکنواخت در همهٔ قطعه است، به تنظیم یا ماده فکر کن. اگر در یک ارتفاع شروع شده و تا بالا ادامه دارد، چیزی وسط چاپ عوض شده است، و extruder یا نازل مشکوکتر است.
قبل از ادامه، جواب بده: چرا بالا بردن flow ratio در همان اول اشتباه است؟
جواب: این عدد چیزی را درست نمیکند. اگر نازل نیمهگرفته باشد، موتور را به زور بیشتری وامیدارد و ممکن است فیلامنت را بجود. اگر مشکل واقعاً رفع شود، این عدد زیادی میماند و پرریزی میسازد. پس آن را آخر میگذاریم.
۲. چاپ پایه#
- مدل را با پروفایل همیشگی برش بزن. آن را از فصل ۰۴ ترم ۲ بردار.
- چاپ کن و صبر کن قطعه سرد شود.
- سطح بالا را زیر نور مایل نگاه کن.
- نشانه را در این جدول بنویس.
| One change | Top surface: closed / gaps / holes at walls / pillows | Walls joined? | Clicking sound? | Note | |
|---|---|---|---|---|---|
| A | baseline | ||||
| B | |||||
| C |
✅ چک کن: اگر سطح بسته و خطها به هم چسبیدهاند، چاپگرت در این مدل کمریزی ندارد. بخش ۳ را بخوان و تمرینها را انجام بده.
۳. آزمونهای ارزان#
به همین ترتیب جلو برو و در هر ردیف فقط یک چیز را عوض کن.
نازل خیلی نزدیک به صفحه. Prusa این را اولین علت میگوید. نازل راه خروج پلاستیک را میبندد. فصل ۰۲ همین ترم آن را دیدی.
پروفایل اشتباه. از پروفایل آماده برای چاپگر، ماده و قطر نازل خودت شروع کن. یک نازل عوضشده با پروفایل قدیمی همین عیب را میسازد.
سرعت بیشتر از توان ذوب. hot end مقدار محدودی پلاستیک در ثانیه ذوب میکند. عدد سقف چاپگرت را از فصل ۰۷ ترم ۳ داری.
| Slicer | Setting path |
|---|---|
| Cura | not shown in the panel in this version: Material Maximum Flow Rate is disabled, even with visibility set to All |
| PrusaSlicer | Filaments › Advanced › Print speed override › Max volumetric speed |
| OrcaSlicer | Filament › Filament › Volumetric speed limitation › Max volumetric speed |
| Bambu Studio | Filament › Filament › Volumetric speed limitation › Max volumetric speed |


📌 یادداشت: در Cura این تنظیم در سطح استاندارد نمایش نیست و توضیح رسمیاش با سه اسلایسر دیگر فرق دارد. یادداشت فصل ۰۷ ترم ۳ را ببین.
دما. نازل سختشده نازلی است که برای مواد ساینده از فولاد ساخته میشود. فعلاً همینقدر بدان؛ فصل ۰۶ ترم ۵ کامل یادش میگیریم. اگر چنین نازلی داری، Prusa میگوید شاید لازم باشد دمای نازل ۵ تا ۱۰ درجه بالاتر برود. این نقطهٔ شروع است و روی چاپگر خودت بیاب. دمای بیشتر stringing را هم بیشتر میکند، پس آن را با فصل قبل بسنج.
✅ چک کن: اگر با کمکردن سرعت سطح بسته شد، علت توان ذوب بوده است، نه flow ratio.
۴. لغزش چرخدنده#
چرخدندهٔ extruder فیلامنت را میگیرد و هل میدهد. وقتی نازل مقاومت زیادی دارد یا فشار نگهدارنده درست نیست، چرخدنده یا سُر میخورد یا فیلامنت را میجود. این grinding است.
نشانهها: صدای تقتق یا تیکتیک هنگام چاپ، گرد ریز فیلامنت کنار چرخدنده، و فیلامنتی که جای دندانه رویش گود شده است. Prusa این صدا را رد شدن گام موتور در برابر مقاومت اضافه میداند.
اهرم نگهدارنده نام idler دارد. Prusa میگوید اگر پیچ آن خیلی شل یا خیلی سفت باشد، کمریزی میسازد. دلیلش ساده است: اگر شل باشد چرخدنده روی فیلامنت سُر میخورد، و اگر زیادی سفت باشد فیلامنت را میساید. میزان درست را راهنمای چاپگر خودت میگوید.
اهرم ترکخورده. گاهی خود اهرم خراب است. Creality میگوید در بسیاری از چاپگرها، از جمله سری Ender 3، اهرم extruder پلاستیکی است و ترک مویی برمیدارد. ترک فشار اهرم را کم میکند و گیرهای مکرری میسازد که گرفتگی واقعی نیستند. پیشنهاد Creality اهرم فلزی است. پس اگر تنظیم فشار صدا را از بین نبرد، خود اهرم را نگاه کن.
⚠️ مواظب باش: فیلامنت را با نازل گرم و از منوی چاپگر بیرون میآوری، چون در نازل سرد گیر میکند. در این قدم دستت را به نازل نزدیک نکن. برای قدمهای بعد چاپگر را خاموش کن، کابل برق را از پریز بکش و صبر کن
hot endسرد شود. برای تمیزکاری، طبق راهنمای چاپگر خودت قاب را باز کن. Prusa میگوید دندانهٔ گیرندهٔ فیلامنت هرگز نباید روغن یا گریس بگیرد.
- فیلامنت را طبق راهنمای چاپگر، با نازل گرم، بیرون بیاور.
- چاپگر را خاموش کن، کابل را بکش و صبر کن سرد شود.
- چرخدنده را نگاه کن. گرد پلاستیک دندانهها را پر کرده است؟
- با برس نرم یا سوزن، دندانهها را تمیز کن.
- فشار
idlerرا با راهنمای چاپگر بسنج. - اگر اهرم پلاستیکی است، زیر نور تند دنبال ترک مویی بگرد. اهرم ترکخورده را طبق راهنمای چاپگر با قطعهٔ همان مدل عوض کن.
- تکهٔ جویدهشده را ببر، چاپگر را وصل کن، فیلامنت سالم را بار کن و دوباره چاپ کن.
✅ چک کن: صدا باید از بین برود. اگر صدا رفت ولی کمریزی ماند، مشکل جای دیگری است.
🔧 اگر کار نکرد: اگر چرخدنده تمیز است و هنوز صدا داری، مقاومت از پایین میآید: نازل یا
hot end. نشانهاش این است که گاهی چند سانتیمتر فیلامنت خوب بیرون میآید و بعد نمیآید. این گرفتگی است. فعلاً همینقدر بدان؛ فصل ۱۲ همین ترم کامل یادش میگیریم.
retraction طولانی هم چرخدنده را روی یک نقطه کار میدهد. این را در فصل قبل با عدد دیدی.
۵. فیلامنت و flow ratio#
حلقه و مسیر فیلامنت. راهنمای Simplify3D اول همین را نگاه میکند: حلقه باید آزاد بچرخد و فیلامنت گره نخورده باشد. در Bowden فیلامنت باید در لوله راحت بلغزد. اگر چاپ تا جایی سالم بود و بعد کمریز شد، این ارزانترین نگاه است.
فیلامنت شکننده. اگر فیلامنت روی حلقه یا در مسیر میشکند، جریان قطع میشود. راهنمای Polymaker این را بیشتر برای فیلامنتهای الیافدار میگوید و این راهها را میدهد: فیلامنت را خشک کن، مسیر را صاف و کماصطکاک کن، و از خم تند و لولهٔ بلند پرهیز کن. اگر حلقه مدت زیادی در بستهٔ خلأ مانده است، همان راهنما کنار گذاشتن لایههای بیرونی آن را میگوید.
قطر فیلامنت. Prusa تفاوت ۰٫۰۵ میلیمتر را در استاندارد صنعت میداند. این یعنی:
area ratio = (d / 1.75)²
d = 1.70 mm  ->  0.944   (5.6 % less plastic)
d = 1.80 mm  ->  1.058   (5.8 % more plastic)
این عددها حسابشدهاند. قطر را با کولیس در چند نقطهٔ یک متر فیلامنت بسنج. اگر میانگین از 1.70 تا 1.80 mm بیرون بود، آن را حتماً در پروفایل بنویس. میانگین داخل این بازه را هم میتوانی بنویسی، و این بهتر از دستزدن به flow ratio است. مسیرش را فصل بعد میگوید.
رطوبت. فیلامنت مرطوب در نازل بخار میدهد و صدای ترقترق و جای خالی میسازد. فعلاً همینقدر بدان؛ فصل ۰۸ ترم ۵ کامل یادش میگیریم. آزمون ساده: یک حلقهٔ تازه را در همان تنظیم امتحان کن.
flow ratio. فقط حالا، و فقط با اندازهگیری فصل ۰۴ ترم ۳. این عدد جای درمان گرفتگی نیست.
| Slicer | Setting path |
|---|---|
| Cura | Print settings › Material › Flow |
| PrusaSlicer | Filaments › Filament › Filament › Extrusion multiplier |
| OrcaSlicer | Filament › Filament › Flow ratio and Pressure Advance › Flow ratio |
| Bambu Studio | Filament › Filament › Basic information › Flow ratio |



🤖 با AI: جدولت را به دستیار AI بده و بپرس «با این نشانهها، هنوز کدام علت ارزان آزموده نشده است؟». اگر پیشنهادش
flow ratioبود، بپرس چرا پیش از دیگر آزمونها. جواب را با چاپ خودت چک کن.
۶. جای خالی در سطح بالا#
جای خالی سطح بالا همیشه کمریزی نیست. دو حالت را جدا کن.
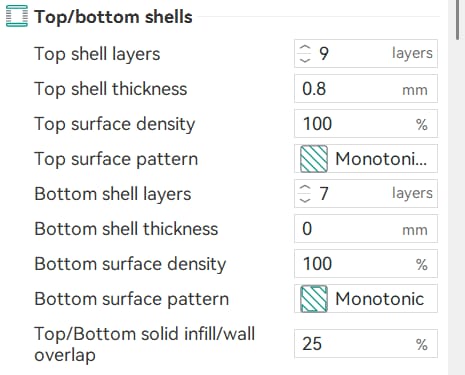
جای خالی کنار دیواره. وسط سطح بسته است، ولی کنار دیواره حفرههای ریز داری. راهنمای OrcaSlicer میگوید همپوشانی سطح جامد با دیواره این حفرهها را کم میکند، و از ۲۵ تا ۳۰ درصد شروع میکند. این نقطهٔ شروع است، روی چاپگر خودت بیاب. راهنمای Simplify3D هم همین را میگوید، و اگر با همپوشانی بسته نشد، کمکردن سرعت را، چون خط تند فرصت چسبیدن به دیواره ندارد.
| Slicer | Setting path |
|---|---|
| Cura | Print settings › Top/Bottom › Skin Overlap Percentage |
| PrusaSlicer | Print Settings › Advanced › Overlap › Infill/perimeters overlap |
| OrcaSlicer | Process › Strength › Top/bottom shells › Top/Bottom solid infill/wall overlap |
| Bambu Studio | Process › Strength › Advanced › Infill/Wall overlap |



📌 یادداشت: در Bambu Studio این تنظیم در تعریف خودش به
infillمربوط است، نه به سطح بالا، پس نتیجه را با چاپ بسنج.
جای خالی کنار برجستگی. سطح جایی که نوشته یا برآمدگی رویش است باز مانده است. راهنمای OrcaSlicer برای این حالت تنظیم جدایی معرفی میکند. این مورد کمیاب است و این کتاب جلوتر نمیرود.
طرح infill از پشت دیواره پیداست. این حالت برعکس جای خالی است: پلاستیک زیادی جایی که infill به دیواره میرسد بیرون زده و ردش روی دیوارهٔ بیرونی یا لبهٔ سطح بالا دیده میشود. راهنمای BCN3D، سازندهٔ چاپگر، سه علت را نام میبرد: دیوارهٔ نازک، همپوشانی زیاد، و چاپ infill پیش از دیواره. به گفتهٔ همان راهنما رد از همپوشانی بیش از ۵۰ درصد پیدا و لمسشدنی است و زیر ۲۰ درصد روی نازلهای ۰٫۴ و ۰٫۶ از بین میرود، و سه دیواره را نقطهٔ شروع خوبی میداند. این عددها مال چاپگرهای خود BCN3D است. پس اول یک دیواره اضافه کن، و اگر رد ماند، همپوشانی را کم کن. اگر اسلایسرت infill را پیش از دیواره چاپ میکند و قطعه overhang بزرگ ندارد، آن ترتیب را برگردان. این آخری را مثل همه، تنها و جدا بیازما. همپوشانی کم دوباره همان حفرههای کنار دیواره را برمیگرداند، پس میان این دو حالت عددی پیدا کن که هیچکدام دیده نشوند.
خطهای پارهٔ infill. اگر زیر سطح خطهای infill پاره یا نامرتباند، راهنمای Prusa میگوید الگوی infill را عوض کن یا آن را کندتر چاپ کن. مسیر الگو را از فصل ۰۵ ترم ۲ میشناسی.
۷. pillowing#
حالا سطحی را تصور کن که کم و بیش بسته است، ولی بین خطهای infill زیرش برآمدگیهای بالشمانند و سوراخهای ریز دارد. به این pillowing میگویند. خطهای سطح بالا روی فاصلهٔ میان infill کشیده میشوند، مثل یک bridge کوتاه، و اولین لایهٔ سطح روی این فاصله میافتد. لایههای بعد باید این ناهمواری را بپوشانند.
ارزانترین آزمون این است: یک لایهٔ جامد بالا اضافه کن.
| Slicer | Setting path |
|---|---|
| Cura | Print settings › Top/Bottom › Top/Bottom Thickness › Top Thickness › Top Layers |
| PrusaSlicer | Print Settings › Layers and perimeters › Horizontal shells › Solid layers › Top |
| OrcaSlicer | Process › Strength › Top/bottom shells › Top shell layers |
| Bambu Studio | Process › Strength › Top/bottom shells › Top shell layers |


اگر نشد، چگالی infill را بالا ببر تا فاصله کوتاهتر شود. راهنمای OrcaSlicer میگوید لایهٔ bridge اضافه زیر سطح جلوی این عیب را میگیرد.
| Slicer | Setting path |
|---|---|
| Cura | not the same: see the note |
| PrusaSlicer | no equivalent in this version |
| OrcaSlicer | Process › Quality › Bridging › Extra bridge layers (beta) |
| Bambu Studio | no equivalent in this version |

📌 یادداشت: PrusaSlicer و Bambu Studio این تنظیم را ندارند. Cura تنظیم
Bridge Has Multiple Layersرا دارد که چیز دیگری است: به لایههای دوم و سوم بالای هوا سرعت وflowجدا میدهد، وEnable Bridge Settingsمیخواهد. آن را معادل نگیر.
فصل ۱۳ همین ترم bridge را کامل میگوید.
✅ چک کن: چاپ دیگری با یک تغییر بگیر، و ستون «Top surface» را با چاپ پایه مقایسه کن.
واژههای تازهٔ این فصل#
| کلمه | تلفظ به حروف فارسی | یعنی چه |
|---|---|---|
| under-extrusion | آندر اکستروژن | ریختن پلاستیک کمتر از مقدار حسابشده |
| grinding | گرایندینگ | جویدهشدن فیلامنت به دست چرخدنده |
| idler | آیدلر | اهرمی که فیلامنت را به چرخدنده فشار میدهد |
| pillowing | پیلویینگ | برآمدگی بالشمانند در سطح بالا |
تمرینها
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
جوابِ تمرینها
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
در فصل بعد#
کمریزی کم آورد. فصل بعد برعکس است: پلاستیک زیادی میریزد، سطح زبر میشود و قطعه از طرح بزرگتر درمیآید. همان بلوک flow-square.scad برمیگردد، این بار برای اینکه بفهمی کدام خطا از کجا میآید.
به آخر این فصل رسیدی!
اگر ساختی و جواب داد، این دکمه مال توست.