راهنمای جامع · ۱۵ نوشته در ۴ مرحله

آموزش پرینت سه‌بعدی از صفر، قدم‌به‌قدم

این صفحه نوشته‌های پرینت سه‌بعدی یادستان را از اولین چاپ تا کار تمیز و حرفه‌ای به ترتیب چیده است. بیشتر نوشته‌ها دربارهٔ FDM (چاپ با رشتهٔ پلاستیک) است؛ مرحلهٔ آخر به رزین و فیگور می‌رسد.

در بخش رفع عیب، هر نوشته علت را توضیح می‌دهد و بعد تنظیم دقیق را نشان می‌دهد؛ چون عوض کردن تنظیمی که علتش را نمی‌دانی، معمولاً مشکل را جابه‌جا می‌کند، نه حل.

  1. مرحلهٔ ۱: شروع

    چاپگر چطور کار می‌کند، کدام اسلایسر و کدام فیلامنت، و فایلی که چاپگر واقعاً اجرا می‌کند.

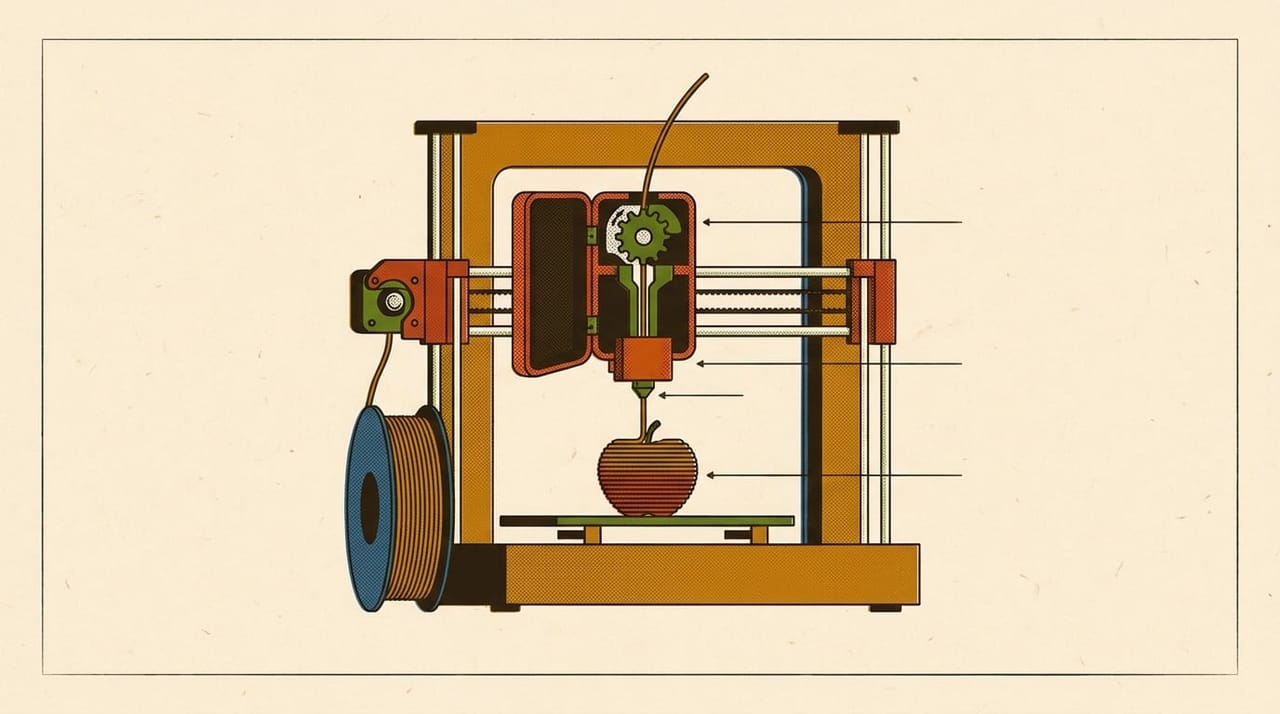
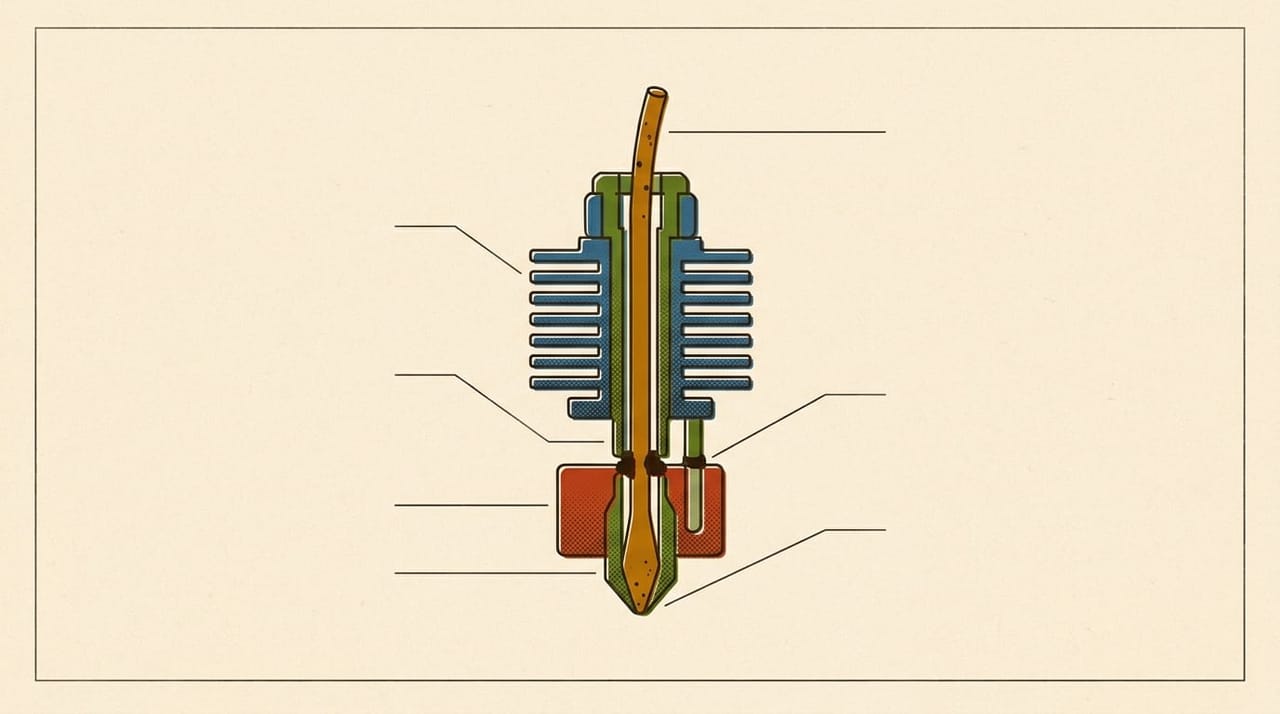
    1. تصویر شاخص نوشته: چاپ سه‌بعدی چیست و FDM چطور کار می‌کند؟ از رشتهٔ پلاستیک تا جسمچاپ سه‌بعدی چیست و FDM چطور کار می‌کندچاپ سه‌بعدی یعنی ساختن جسم با افزودن لایه روی لایه. در FDM فیلامنت پلاستیکی در نازل داغ نرم می‌شود و خط‌به‌خط لایه می‌سازد. اجزای چاپگر و نقش اسلایسر.
    2. تصویر شاخص نوشته: اسلایسر چیست و کدام را انتخاب کنیم؟ Cura، OrcaSlicer، PrusaSlicer و Bambu Studioاسلایسر چیست و کدام را انتخاب کنیماسلایسر مدل سه‌بعدی را به G-code تبدیل می‌کند. مقایسهٔ چهار اسلایسر رایج و رایگان، رابطهٔ آن‌ها با هم، و اینکه برای چاپگر خودت از کدام شروع کنی.
    3. تصویر شاخص نوشته: فرق PLA و PETG و ABS چیست؟ کدام فیلامنت را بخریمفرق PLA و PETG و ABS چیستPLA برای شروع، PETG برای قطعهٔ کاربردی و ABS برای گرما. مقایسهٔ سه فیلامنت رایج در دما، تاب‌برداشتن، مقاومت حرارتی و ایمنی، با یک قاعدهٔ ساده برای انتخاب.
    4. تصویر شاخص نوشته: جی‌کد (G-code) چیست؟ خواندن خط‌به‌خط فایلی که چاپگر سه‌بعدی اجرا می‌کندجی‌کد (G-code) چیستG-code فهرست فرمان‌های متنی است که اسلایسر می‌نویسد و چاپگر سه‌بعدی خط‌به‌خط اجرا می‌کند. معنی G0، G1، G28، G92، M104، M109، M140، M190 و M106 با مثال.
  2. مرحلهٔ ۲: تنظیم و طراحی

    پرکننده، ساپورت، و طراحی قطعه‌ای که درست چاپ شود.

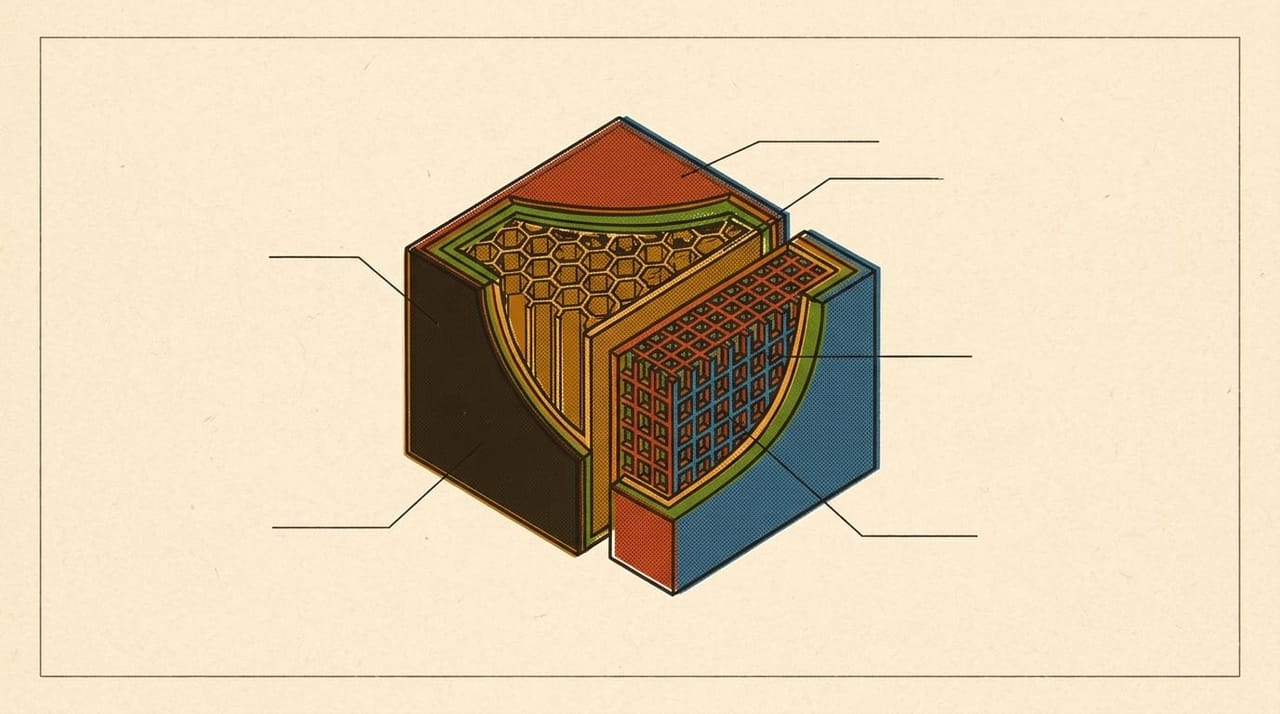
    1. تصویر شاخص نوشته: infill چند درصد باشد؟ راهنمای چگالی و الگوی پرکننده در چاپ سه‌بعدیinfill چند درصد باشدinfill شبکهٔ داخل قطعهٔ چاپی است. چرا بیشتر قطعه‌ها به ۱۰ تا ۱۵ درصد قانع‌اند، استحکام از کجا می‌آید و چرا برای قطعهٔ محکم‌تر اول باید دیواره را زیاد کرد.
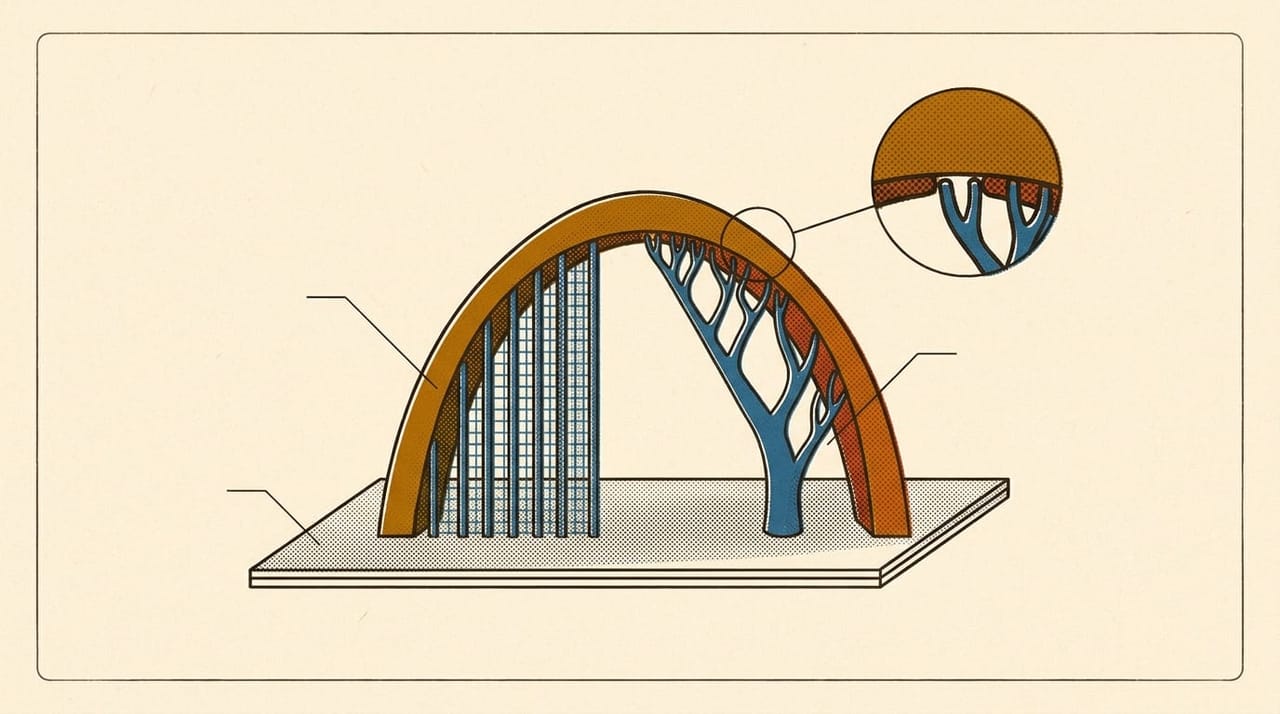
    2. تصویر شاخص نوشته: ساپورت در چاپ سه‌بعدی: کی لازم است، عادی یا درختی، و چطور کمترش کنیمساپورت در چاپ سه‌بعدیساپورت داربست موقتی زیر بخش‌های معلق قطعه است. حساب overhang، آستانهٔ ساپورت در چهار اسلایسر، ساپورت عادی و درختی، فاصلهٔ Z و جهت قطعه.
  3. مرحلهٔ ۳: رفع عیب‌های رایج

    چسبیدن لایهٔ اول، رشته‌رشته شدن، بلند شدن گوشه‌ها، جابه‌جا شدن لایه، گرفتگی نازل و فیلامنت مرطوب.
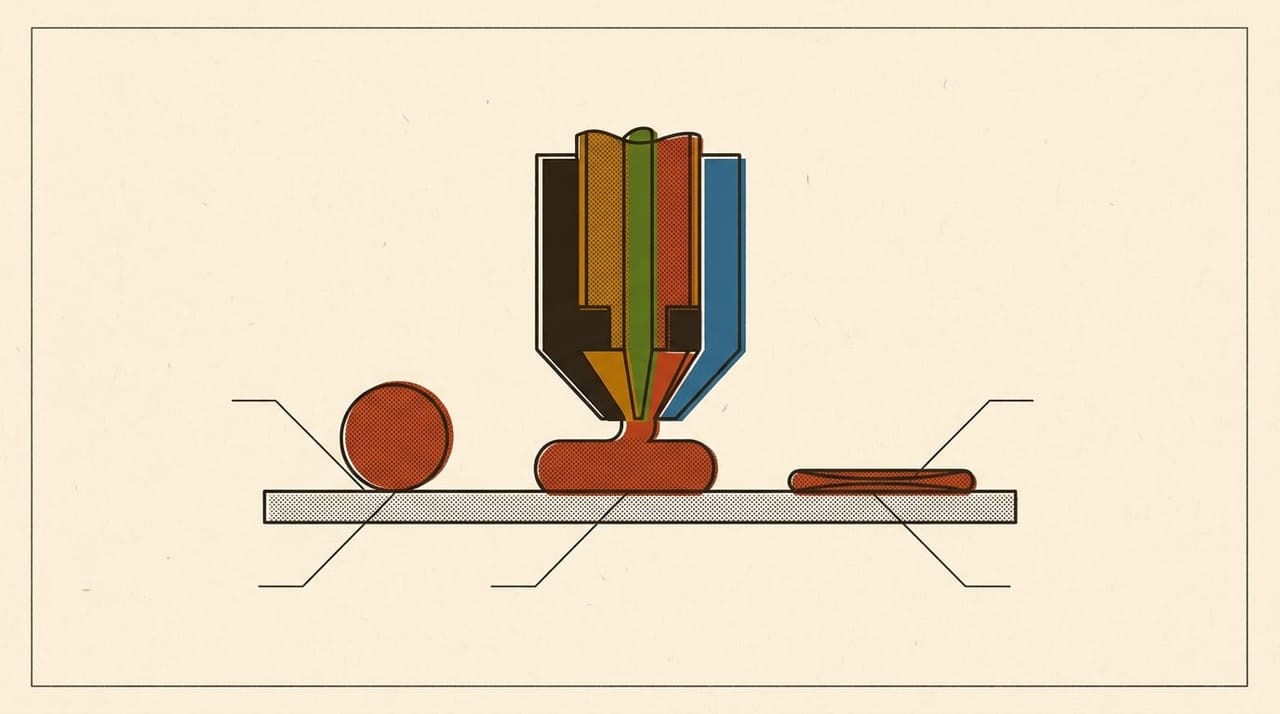
    1. تصویر شاخص نوشته: چرا چاپ سه‌بعدی به صفحه نمی‌چسبد؟ رفع مشکل لایهٔ اول، قدم‌به‌قدمچرا چاپ سه‌بعدی به صفحه نمی‌چسبدفیلامنت به بستر نمی‌چسبد؟ علت‌ها را از کم‌هزینه‌ترین آزمون بررسی کن: تمیزی صفحه، فاصلهٔ نازل، دما، سرعت لایهٔ اول و brim، با مسیر تنظیم در چهار اسلایسر.
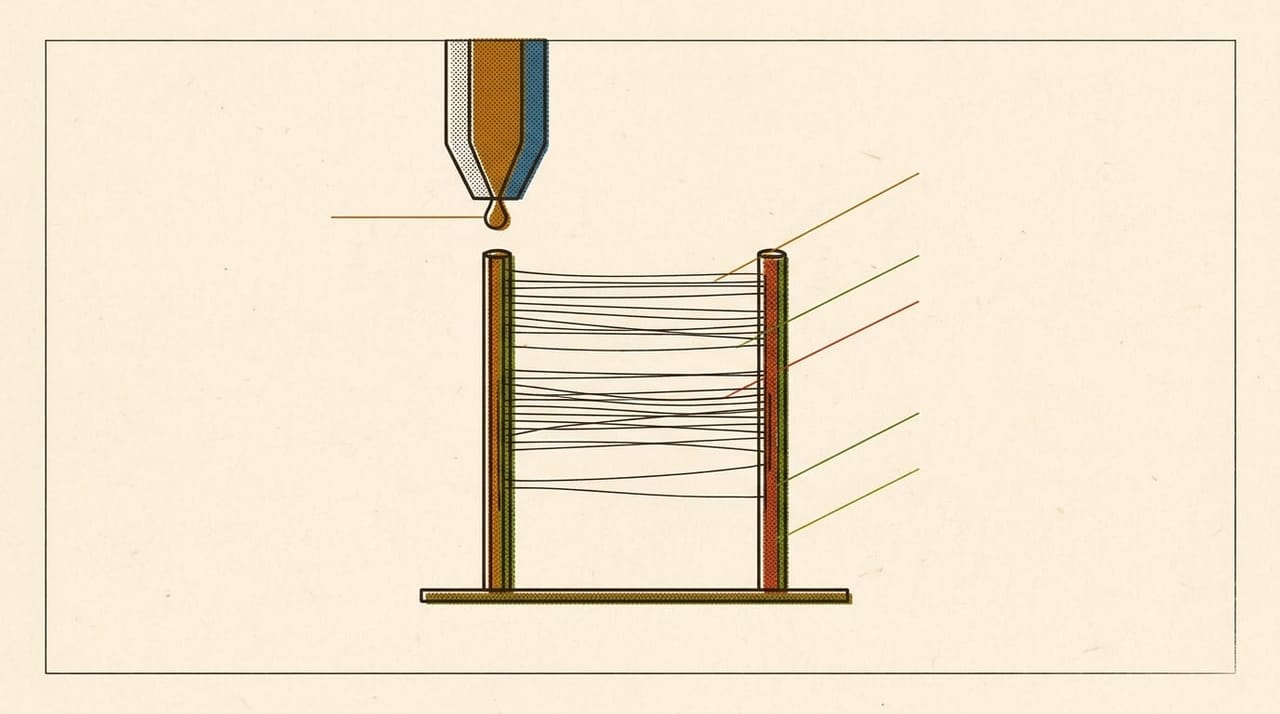
    2. تصویر شاخص نوشته: رشته‌رشته‌شدن در چاپ سه‌بعدی: علت stringing و رفع آن در اسلایسررشته‌رشته‌شدن در چاپ سه‌بعدیچرا بین قسمت‌های قطعه تار پلاستیک کشیده می‌شود؟ علت stringing و راه رفع آن: دما، مسیر travel، retraction و فیلامنت مرطوب، با مسیر تنظیم در چهار اسلایسر.
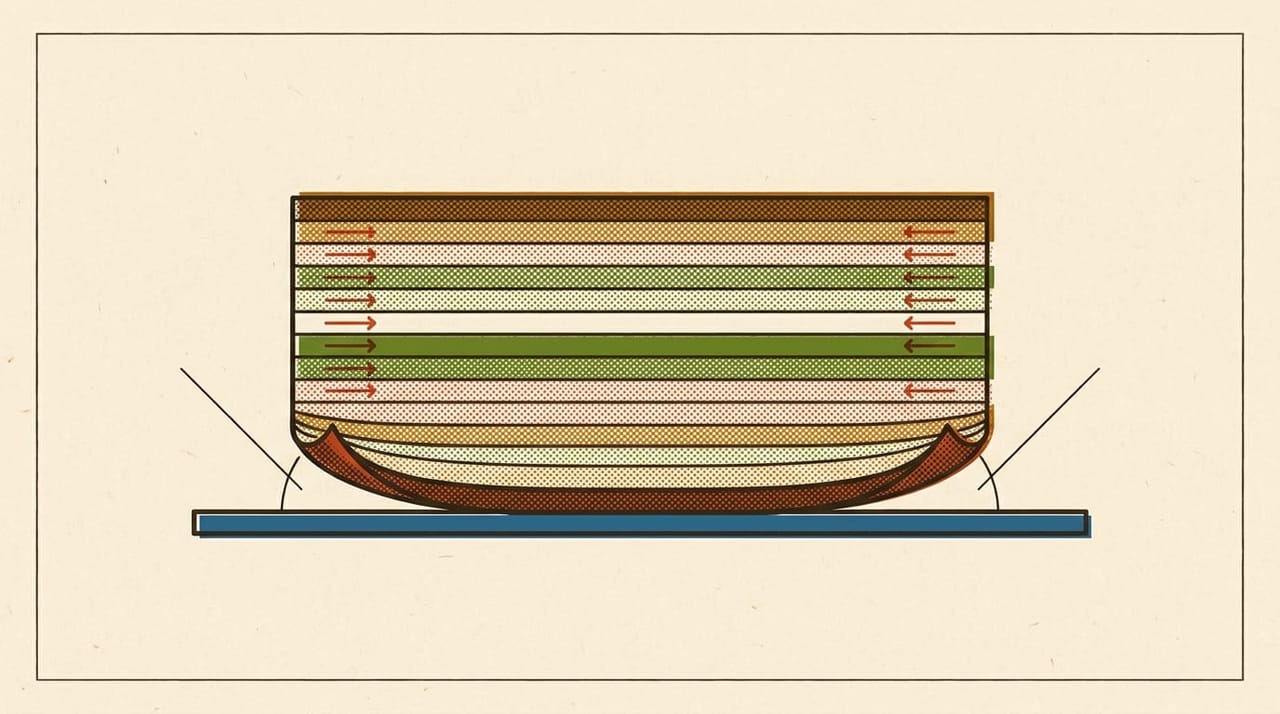
    3. تصویر شاخص نوشته: warping در چاپ سه‌بعدی چیست؟ چرا گوشه‌های قطعه بلند می‌شوندwarping در چاپ سه‌بعدی چیستwarping یعنی گوشه‌های قطعه هنگام چاپ از صفحه بلند می‌شوند. علت آن انقباض پلاستیک است. با راه‌حل‌ها آشنا شو: brim، دمای صفحه، فن، جریان هوا و محفظه.
    4. تصویر شاخص نوشته: گرفتگی نازل پرینتر سه‌بعدی: علت‌ها، تشخیص، cold pull و heat creepگرفتگی نازل پرینتر سه‌بعدینازل گرفته یعنی فیلامنت بیرون نمی‌آید یا نامنظم می‌آید. گرفتگی کامل و نسبی را جدا کن، cold pull را درست و ایمن انجام بده و heat creep را بشناس.
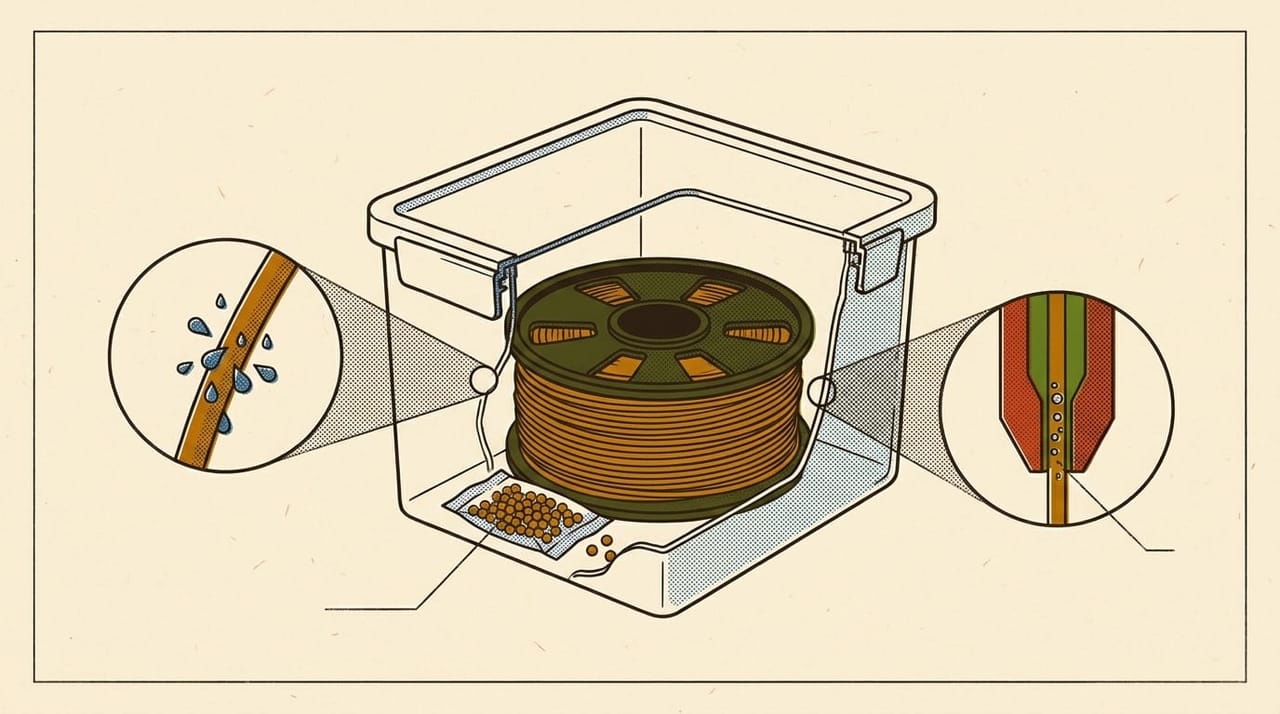
    5. تصویر شاخص نوشته: خشک کردن فیلامنت: نشانه‌های رطوبت، دما و زمان هر ماده و نگهداری درستخشک کردن فیلامنتفیلامنت مرطوب سطح زبر، تار، حباب و لایه‌های سست می‌سازد. نشانه‌های رطوبت، جدول دما و زمان خشک‌کردن هر ماده از راهنمای Prusa، و ساختن جعبهٔ خشک.
  4. مرحلهٔ ۴: رزین و فیگور

    کِی رزین بهتر است، ایمنی کار با آن، شستن و پخت، و رنگ‌آمیزی فیگور.

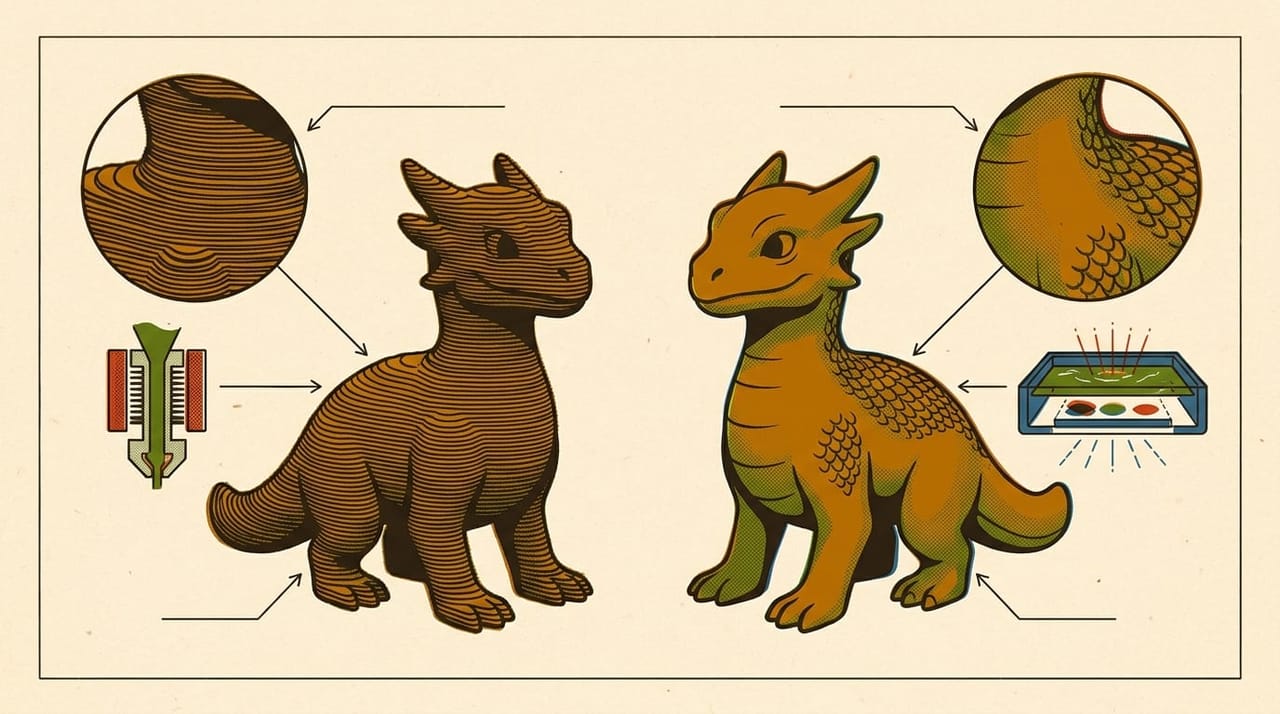
    1. تصویر شاخص نوشته: رزین یا FDM برای ساخت فیگور؟ جزئیات، خط لایه، کار پس از چاپ و ایمنیرزین یا FDM برای ساخت فیگوربرای فیگور ریز و پرجزئیات معمولاً رزین، برای قطعهٔ بزرگ و ساده FDM. مقایسهٔ لایه و زبری سطح، کار پس از چاپ، بار ایمنی و هزینهٔ مصرفی با روش حساب، بدون قیمت.
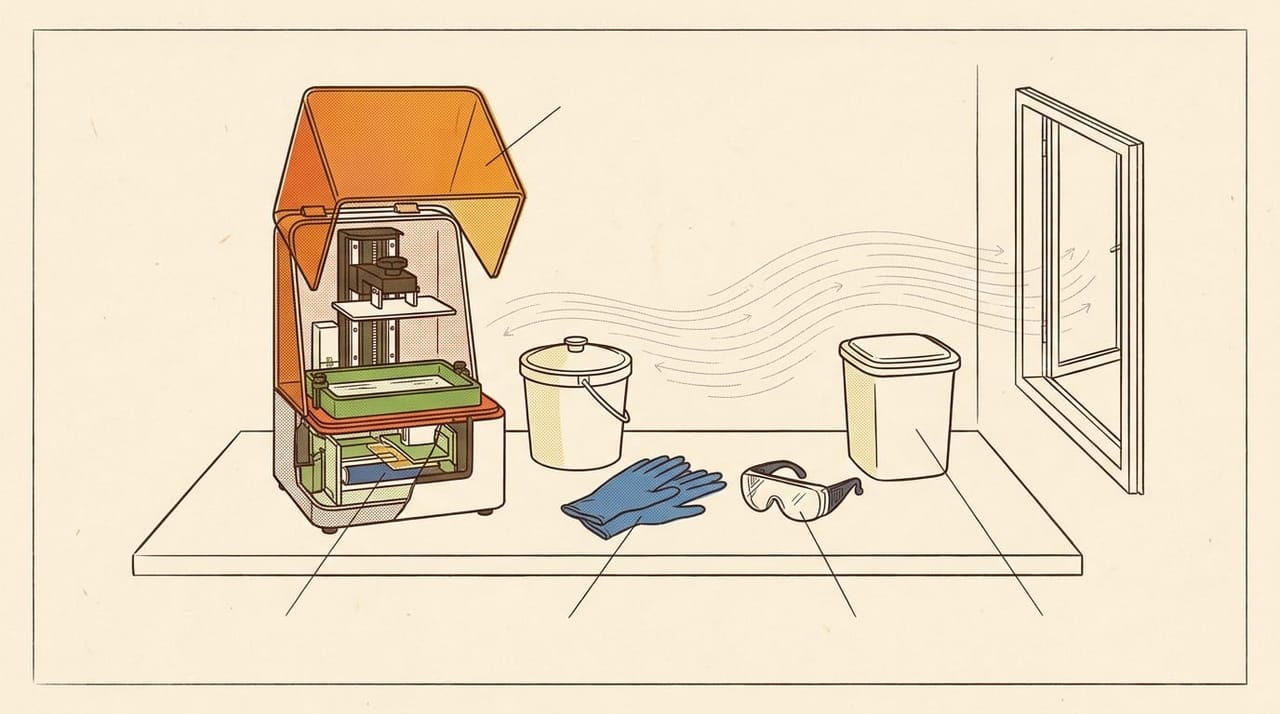
    2. تصویر شاخص نوشته: ایمنی کار با رزین چاپ سه‌بعدی: دستکش، عینک، تهویه، IPA و دفع پسماندایمنی کار با رزین چاپ سه‌بعدیرزین مایع پوست را حساس می‌کند و IPA در دمای اتاق آتش‌گیر است. دستکش نیتریل، عینک، تهویه، کار با حلال، کمک‌های اولیه و دفع رزین و IPA از روی منبع‌های رسمی.
    3. تصویر شاخص نوشته: شستن و پخت نهایی قطعهٔ رزینی: حلال، خشک‌کردن، پخت با UV و زمان کندن ساپورتشستن و پخت نهایی قطعهٔ رزینیقطعهٔ رزینی را بشوی، کاملاً خشک کن و بعد با نوری که طول موجش با رزین می‌خواند بپز. حلال مناسب، زمان شستشو، پخت زیاد، سفیدی و چسبناکی، و ترتیب کندن ساپورت.
    4. تصویر شاخص نوشته: رنگ‌آمیزی فیگور چاپ سه‌بعدی: سنباده، آستر، رنگ پایه، شستشو، خشک‌قلم و لاکرنگ‌آمیزی فیگور چاپ سه‌بعدیترتیب رنگ‌آمیزی فیگور چاپی: سنباده فقط پس از پخت کامل، آستر نازک، رنگ پایهٔ رقیق در چند لایه، شستشو برای سایه، خشک‌قلم و لایه‌زنی برای نور، و لاک در پایان.

بعد از این راهنما: یادگیری کامل و پیوسته

نوشته‌ها هر موضوع را جدا توضیح می‌دهند. خودآموزها همین مسیر را فصل‌به‌فصل، با تمرین و پروژه، کامل می‌کنند.