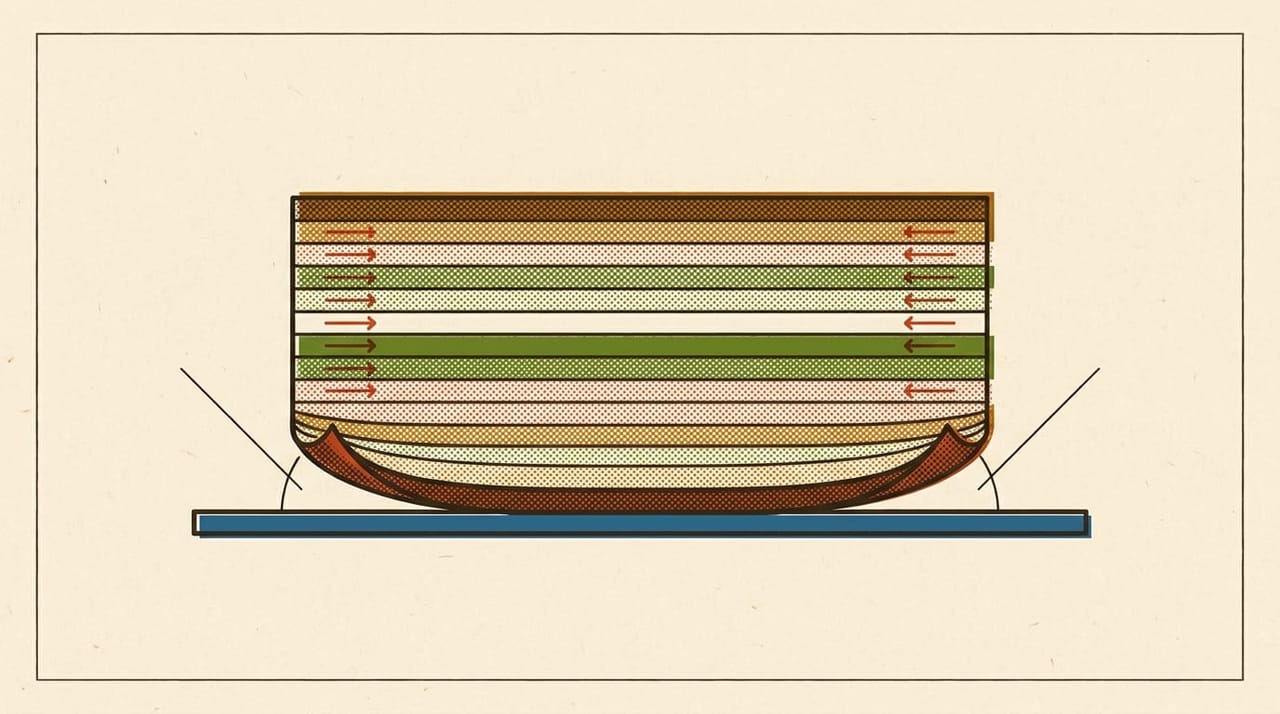
warping در چاپ سهبعدی چیست؟ چرا گوشههای قطعه بلند میشوند
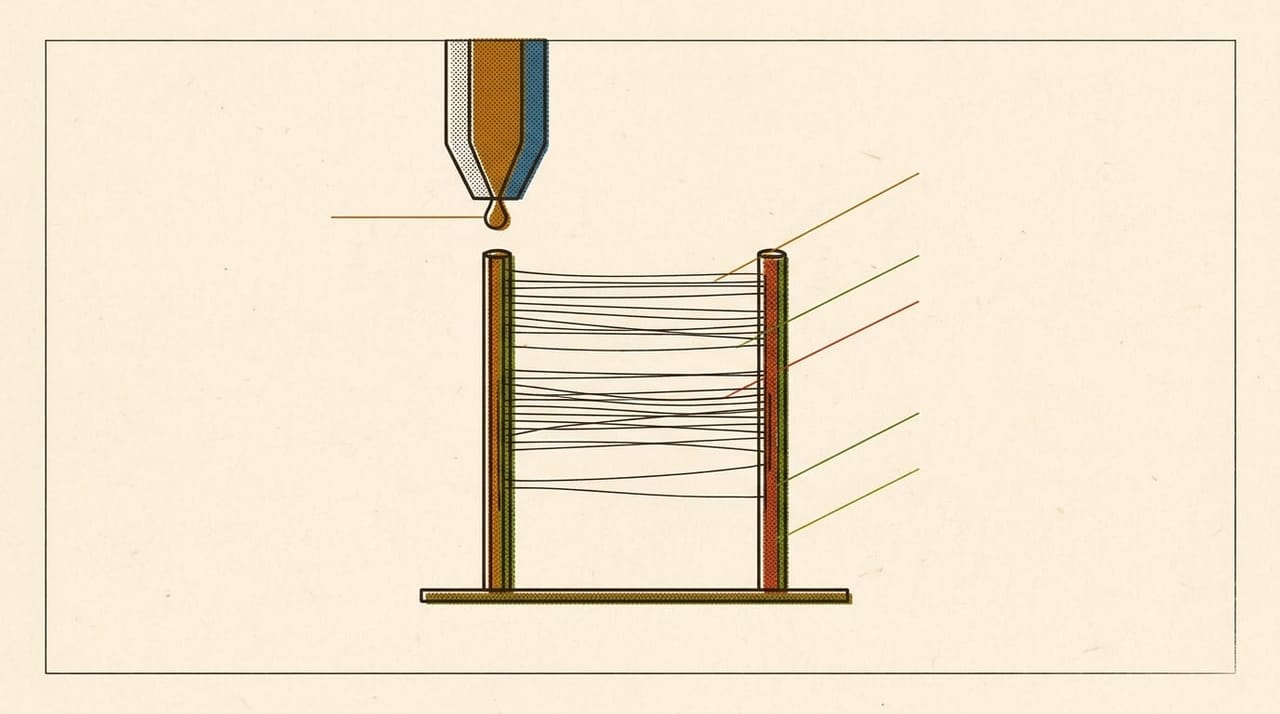
warping یا تاببرداشتن یعنی گوشههای قطعه هنگام چاپ از صفحه بلند میشوند و کف قطعه دیگر تخت نمیماند. علتش انقباض پلاستیک است: راهنمای Prusa آن را نتیجهٔ اختلاف ناگهانی دمای نازل و دمای محیط میداند. پلاستیک هنگام سردشدن جمع میشود و گوشهها را به بالا میکشد.
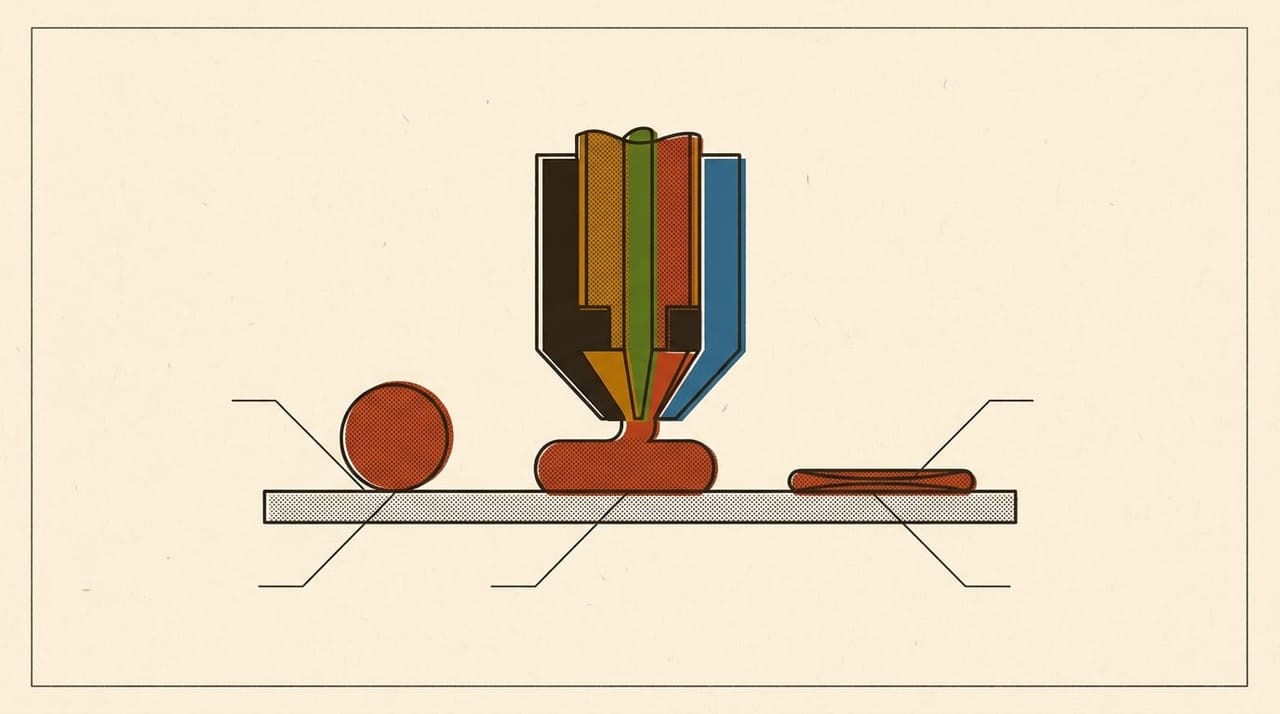
این عیب با نچسبیدن لایهٔ اول فرق دارد. در نچسبیدن، لایهٔ اول از همان ابتدا جا نمیافتد. در warping لایهٔ اول چسبیده است و بعداً کشش لایههای بالایی آن را بلند میکند.
چرا گوشهها؟
هر لایهٔ تازه داغ روی لایهٔ قبلی مینشیند، سرد میشود و میخواهد کمی کوچکتر شود. ولی به لایهٔ زیرش چسبیده است، پس آن را با خودش میکشد. این کشش روی هم جمع میشود. در میانهٔ قطعه، سطح تماس از همه طرف نگهش میدارد. گوشهٔ تیز تماس کمتری دارد، پس اول از همه بلند میشود.
هر راهحل
warpingیکی از این دو کار را میکند: یا قطعه را محکمتر نگه میدارد، یا اختلاف دما را کم میکند.
جنس فیلامنت چقدر مهم است
راهنمای Prusa میگوید warping بیشتر در مواد دمابالا مثل ABS، ASA و PC Blend دیده میشود، و صفحهٔ ABS آن را اشکال اصلی این ماده میداند. PLA گرایش کمی به این عیب دارد. اگر قطعهات مقاومت حرارتی نمیخواهد، عوضکردن ماده میتواند سادهترین راه باشد.
راهحلها به ترتیب
۱. چسبندگی را درست کن
اول قدمهای نچسبیدن لایهٔ اول را انجام بده: صفحهٔ تمیز و فاصلهٔ درست نازل. اگر لایهٔ اول ضعیف باشد، تنظیمهای دیگر قطعه را نگه نمیدارند.
۲. brim بگذار
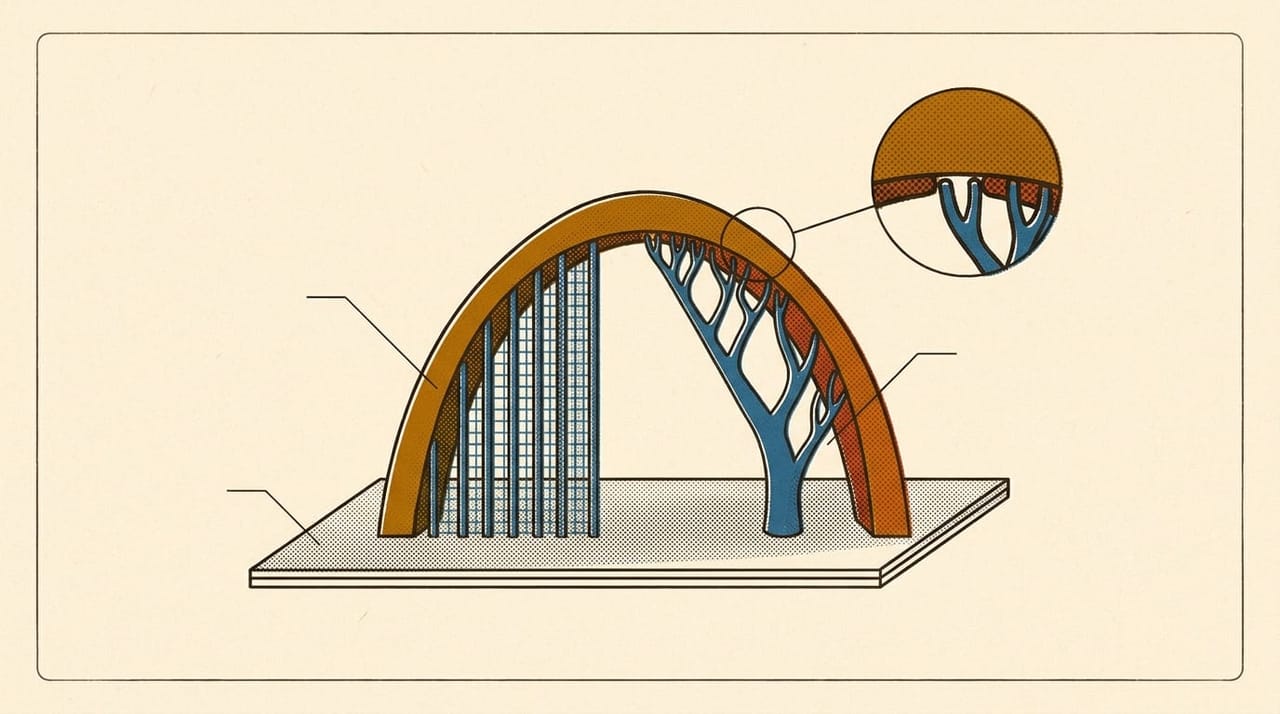
brim سطح تماس گوشهها را زیاد میکند. راهنمای Prusa میگوید اگر کافی نبود، در محل مشکل یک شکل خیلی کوتاه اضافه کن، مثل استوانهای با ارتفاع چند لایه، تا بعد راحت جدا شود.
| اسلایسر | عرض brim |
|---|---|
| Cura | Print settings › Build Plate Adhesion › Brim Width |
| PrusaSlicer | Print Settings › Skirt and brim › Brim › Brim width |
| OrcaSlicer | Process › Others › Brim › Brim width |
| Bambu Studio | Process › Others › Bed adhesion › Brim width |
۳. جریان هوا را قطع کن
پنجرهٔ باز یا کولر نزدیک، warping را بیشتر میکند. چاپگر را از مسیر باد دور کن.
برای مواد دمابالا، راهنمای Prusa draft shield را هم پیشنهاد میکند: دیوارهٔ نازکی دور قطعه که گرما را نگه میدارد.
| اسلایسر | مسیر تنظیم |
|---|---|
| Cura | Print settings › Experimental › Enable Draft Shield |
| PrusaSlicer | Print Settings › Skirt and brim › Skirt › Draft shield |
| OrcaSlicer | Process › Others › Skirt › Draft shield |
| Bambu Studio | در پنل نسخهٔ بررسیشده دیده نمیشود |
۴. فن قطعه را برای ماده تنظیم کن
اینجا قاعدهٔ واحدی نیست. راهنمای Prusa برای قطعههای کوچک و مستعد warping، حتی با ABS، سرعت کم فن در حد ۱۰ تا ۲۰ درصد را پیشنهاد میکند، و میگوید فن زیاد میتواند کل قطعه را بلند کند و چسبندگی لایهها را کم کند.
| اسلایسر | فن قطعه |
|---|---|
| Cura | Print settings › Cooling › Fan Speed |
| PrusaSlicer | Filaments › Cooling › Fan settings › Max |
| OrcaSlicer | Filament › Cooling › Part cooling fan › Fan speed |
| Bambu Studio | Filament › Cooling › Part cooling fan › Fan speed |
۵. سرعت را کم کن و قطعه را درست بچین
راهنمای Prusa میگوید چاپ آهستهتر به مواد مستعد warping کمک میکند. همان راهنما میگوید قسمت مشکلدار قطعه را رو به مرکز صفحه بگذار.
۶. محفظه، فقط برای مواد دمابالا
راهنمای ABS شرکت Prusa میگوید چاپگر باید در محفظهای با دمای محیط بالاتر باشد، و دمای صفحه را بسته به اندازهٔ قطعه میان ۸۰ تا ۱۱۰ درجه میگذارد. اما محفظه راهحل عمومی نیست: همین منبع هشدار میدهد که PLA و PETG خنککاری قوی میخواهند و ممکن است برای محفظه مناسب نباشند.
چاپ ABS دود و موادی آزاد میکند که ممکن است برای سلامتی خطر داشته باشد. پس اتاق باید تهویه داشته باشد، بدون اینکه جریان هوا مستقیم روی قطعه بخورد. چاپگر محصور را هم بیمراقب نگذار.
جمعبندی
برای PLA معمولاً تمیزی صفحه، فاصلهٔ درست نازل و brim کافی است. برای ABS و مواد مشابه، کنترل دمای محیط هم لازم است. هر بار فقط یک تغییر بده تا بدانی کدام اثر داشت.
اگر میخواهی این موضوع را کامل یاد بگیری
خودآموز چاپ سهبعدی FDM و اسلایسرها
چاپ سهبعدی FDM را از اولین چاپ تا کار حرفهای یاد بگیر، با چهار اسلایسر کنار هم: Cura، PrusaSlicer، OrcaSlicer و Bambu Studio. هر فصل یک مدل آزمایشی یا تمرین کاغذی دارد، و خودآموز برای هر اسلایسر نمایهٔ ویژگیها و برای هر عیب چاپ راهِ اصلاح را با مسیر دقیق تنظیم میدهد.
- ۷ ترم
- ۷۴ فصل
- همهٔ فصلها رایگان