رشتهرشتهشدن در چاپ سهبعدی: علت stringing و رفع آن در اسلایسر
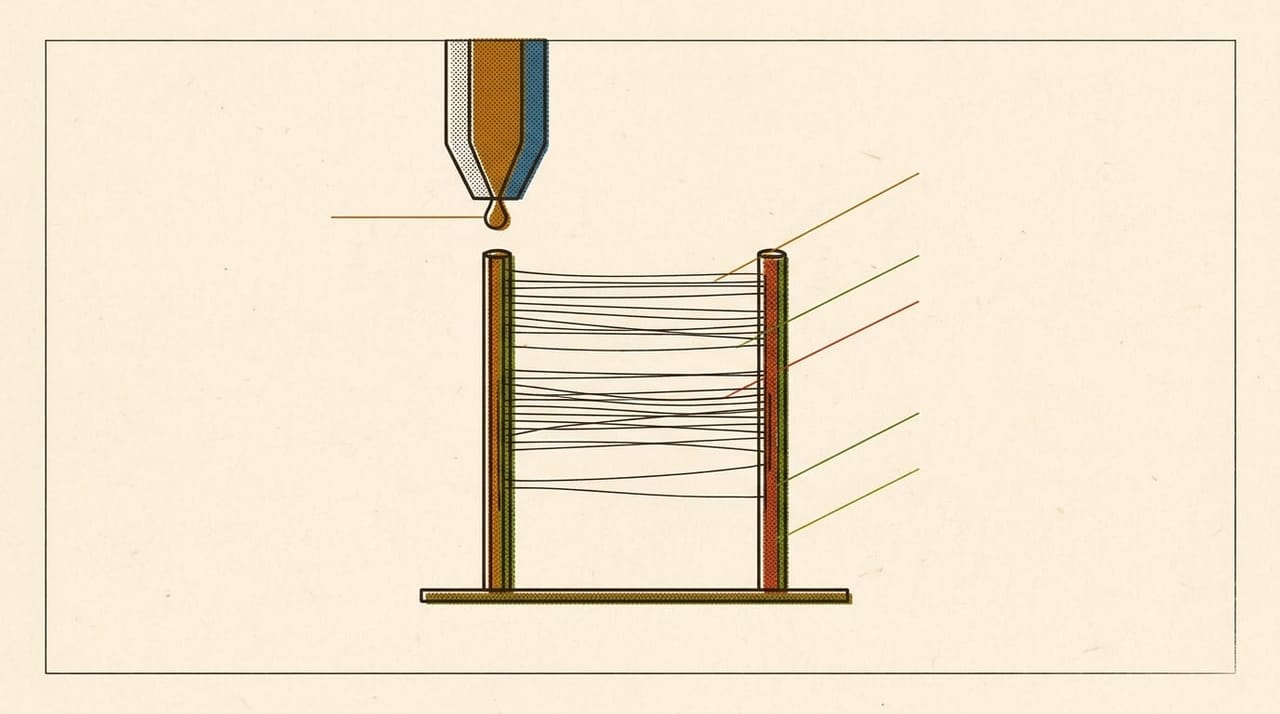
رشتهرشتهشدن یا stringing یعنی میان قسمتهای جدای قطعه تارهای نازک پلاستیک کشیده شده است. علتش این است که نازل هنگام جابهجایی کمی پلاستیک مذاب از دست میدهد. راهنمای Prusa دو علت اصلی را دمای زیاد نازل و تنظیم نادرست retraction میداند، و فیلامنت مرطوب را هم از علتهای این عیب میشمارد.
نازلی که چاپ نمیکند چرا چکه میکند؟
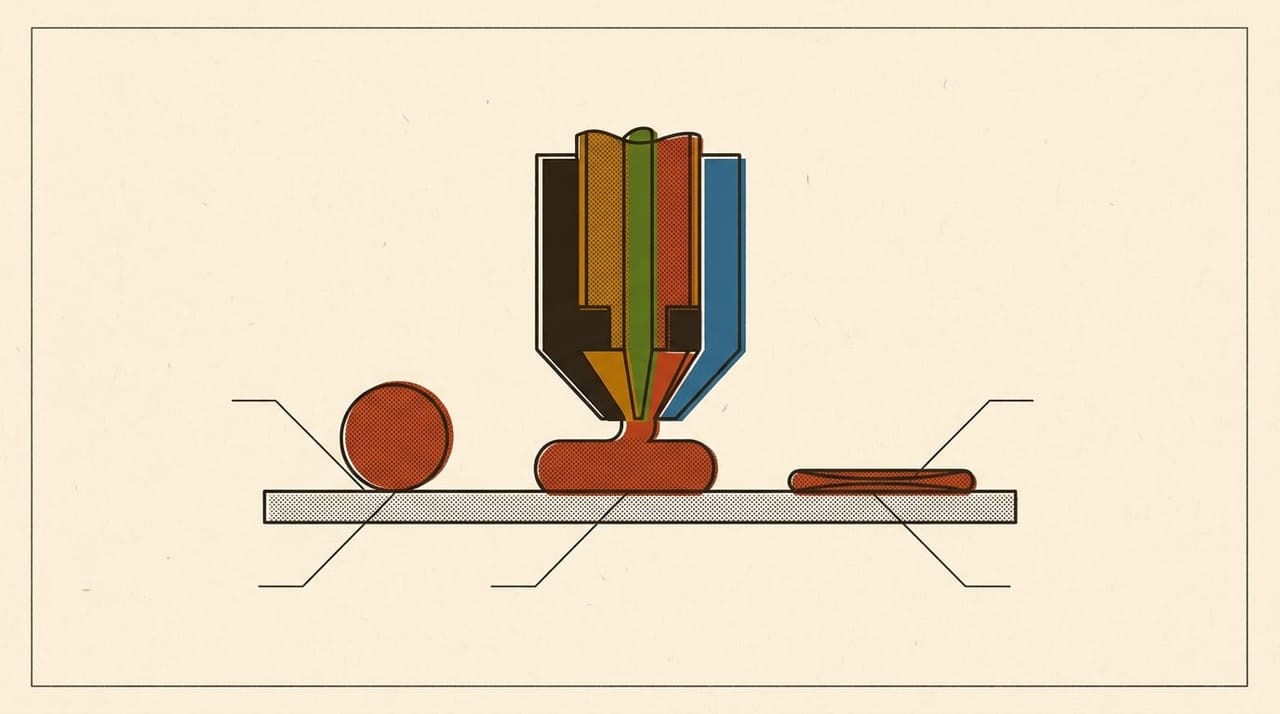
وقتی چاپگر از یک نقطهٔ قطعه به نقطهٔ دیگر میرود، قرار نیست چیزی بریزد. به این حرکت travel میگویند. ولی داخل نازل هنوز پلاستیک مذاب هست. مقدار کمی از آن از نوک نازل بیرون میآید، و به این چکیدن oozing میگویند. اگر این قطره به دیواره بچسبد و نازل دور شود، پلاستیک کش میآید و یک تار میسازد.
پس سه چیز میزان تار را تعیین میکنند:
- مذاب چقدر روان است: دما
- نازل چقدر از هوا میگذرد: مسیر
travel - فشار داخل نازل هنگام شروع
travelچقدر است:retraction
مقدار پلاستیک هم کم نیست. سطح مقطع فیلامنت 1.75 mm حدود 2.405 mm² است و مقطع یک خط چاپی با عرض 0.4 mm و ارتفاع 0.2 mm برابر 0.08 mm² است. پس هر یک میلیمتر فیلامنت، حدود ۳۰ میلیمتر خط چاپی میشود. برای همین حرکت کوچک فیلامنت اینقدر اثر دارد.
این سه عامل جایگزین هم نیستند. هر بار فقط یکی را عوض کن و نتیجه را بنویس.
اول یک چاپ پایه بگیر
هیچ تنظیمی را عوض نکن و یک مدل کوچک با دو ستون جدا چاپ کن. این چاپ معیار مقایسه است. برای هر چاپ بعدی فقط یک چیز را عوض کن و نتیجه را در جدولی مثل این بنویس:
| چاپ | تغییر | تعداد تار |
|---|---|---|
| A | بدون تغییر | |
| B | ۵ درجه کمتر | |
| C | ۵ درجهٔ دیگر کمتر |
راهنمای Prusa از بررسی retraction شروع میکند. ترتیب این مقاله متفاوت است و قضاوت ماست: اول چیزی را میآزماییم که کمترین تنظیم را به هم میزند. اگر پروفایل چاپگرت تازه است یا تغییرش دادهای، از retraction شروعکردن هم کاملاً معقول است.
قدم ۱: دما
راهنمای Prusa پیشنهاد میکند دمای نازل را ۵ تا ۱۰ درجه کم کنی و نتیجه را ببینی. این کار حد دارد: دمای خیلی پایین چسبندگی لایهها را کم میکند و قطعه را ضعیف میسازد. پس از محدودهٔ برچسب فیلامنت پایینتر نرو.
| اسلایسر | مسیر تنظیم |
|---|---|
| Cura | Print settings › Material › Printing Temperature |
| PrusaSlicer | Filaments › Filament › Temperature › Other layers |
| OrcaSlicer | Filament › Filament › Print temperature › Other layers |
| Bambu Studio | Filament › Filament › Print temperature › Other layers |
اگر تعداد تار تغییری نکرد، دما علت اصلی نیست. به مقدار قبلی برگرد و سراغ قدم بعد برو.
قدم ۲: مسیر travel
نازل هرچه کمتر از هوا بگذرد، تار کمتری میسازد. اگر از داخل قطعه برود، تار احتمالی هم دیده نمیشود.
| اسلایسر | مسیر تنظیم |
|---|---|
| Cura | Print settings › Travel › Combing Mode |
| PrusaSlicer | Print Settings › Layers and perimeters › Quality (slower slicing) › Avoid crossing perimeters |
| OrcaSlicer | Process › Quality › Walls and surfaces › Avoid crossing walls |
| Bambu Studio | Process › Quality › Advanced › Avoid crossing wall |
تنظیم دیگر، کوتاهترین travel است که retraction میگیرد. راهنمای Prusa میگوید مقدار بزرگ زمان چاپ را کم میکند ولی چکیدن و تار را زیاد.
| اسلایسر | مسیر تنظیم |
|---|---|
| Cura | Print settings › Travel › Retraction Minimum Travel |
| PrusaSlicer | Printers › Extruder 1 › Retraction › Minimum travel after retraction |
| OrcaSlicer | Printer › Extruder › Retraction › Travel distance threshold |
| Bambu Studio | Printer › Extruder › Retraction › Travel distance threshold |
دو تنظیم کوچک هم هست. Wipe while retracting در PrusaSlicer، OrcaSlicer و Bambu Studio نوک نازل را روی خط چاپشده پاک میکند، و راهنمای Prusa میگوید روشن بماند. Cura این تنظیم را ندارد، ولی Enable Coasting را در Print settings › Experimental دارد که پایان خط را بدون ریختن میرود. z hop هم نازل را هنگام travel بالا میبرد. راهنمای Prusa میگوید مقدار کمتر به تار کمک میکند، ولی خاموشکردن کامل آن ممکن است باعث برخورد نازل با قطعه شود.
قدم ۳: retraction
retraction یعنی چاپگر پیش از travel فیلامنت را کمی عقب بکشد تا فشار داخل نازل کم شود. طول و سرعتش را جداگانه میسنجی.
| اسلایسر | طول | سرعت |
|---|---|---|
| Cura | Print settings › Travel › Retraction Distance |
Print settings › Travel › Retraction Speed |
| PrusaSlicer | Printers › Extruder 1 › Retraction › Retraction length |
Printers › Extruder 1 › Retraction › Retraction Speed |
| OrcaSlicer | Printer › Extruder › Retraction › Length |
Printer › Extruder › Retraction › Retraction speed |
| Bambu Studio | Printer › Extruder › Retraction › Length |
Printer › Extruder › Retraction › Retraction Speed |
عدد درست به نوع extruder بستگی دارد. راهنمای OrcaSlicer برای آزمون، بازهٔ ۰ تا ۲ میلیمتر را برای direct drive و حدود ۱ تا ۶ میلیمتر را برای Bowden میگوید. اینها بازهٔ آزموناند، نه جواب. در Bowden موتور دور از نازل است و فیلامنت داخل لوله کمی جا دارد، برای همین طول بیشتری لازم میشود.
OrcaSlicer برای این کار ابزار آماده دارد: Calibration › Retraction. این ابزار برجی با طولهای مختلف retraction میسازد.
طول خیلی زیاد راهحل نیست. چرخدنده بارها روی یک تکه از فیلامنت کار میکند و ممکن است آن را بجود. مذاب هم ممکن است به بخش سرد مسیر کشیده شود.
قدم ۴: علتهای بیرون از اسلایسر
اگر همهٔ اینها را آزمودی و هنوز تار داری، به احتمال زیاد مشکل در اسلایسر نیست.
فیلامنت مرطوب. راهنمای Prusa میگوید رطوبتی که فیلامنت جذب کرده تار زیادی میسازد. نشانهٔ دیگرش صدای ترقترق ریز هنگام چاپ است. سادهترین آزمون این است که با همان تنظیم یک حلقهٔ دیگر را امتحان کنی. اگر تار کم شد، حلقهٔ قبلی احتمالاً رطوبت گرفته است.
نازل کثیف. بعد از کار طولانی با یک ماده، مخصوصاً PETG، لایهٔ نازکی پلاستیک روی نازل میماند که خودش تار میسازد. نازل را پیش از چاپ تمیز کن و دست به نازل داغ نزن.
خنکنشدن hot end. راهنمای Prusa مشکل دفع گرما در hot end را هم از علتها میداند. فن و مسیر هوای آن را بررسی کن.
تارهای چاپ تمامشده
برای تارهای کمی که روی قطعه مانده، راهنمای Prusa تفنگ هوای داغ را در حدود ۲۰۰ درجه و فقط برای یکی دو ثانیه پیشنهاد میکند، چون گرمای بیشتر قطعه را تغییر شکل میدهد. با قطعهٔ سرد و قیچی سیمچین هم میشود تارها را برید. این فقط ظاهر را درست میکند و علت را از بین نمیبرد.
برای عیبهای شروع چاپ، راهنمای نچسبیدن لایهٔ اول را ببین.
اگر میخواهی این موضوع را کامل یاد بگیری
خودآموز چاپ سهبعدی FDM و اسلایسرها
چاپ سهبعدی FDM را از اولین چاپ تا کار حرفهای یاد بگیر، با چهار اسلایسر کنار هم: Cura، PrusaSlicer، OrcaSlicer و Bambu Studio. هر فصل یک مدل آزمایشی یا تمرین کاغذی دارد، و خودآموز برای هر اسلایسر نمایهٔ ویژگیها و برای هر عیب چاپ راهِ اصلاح را با مسیر دقیق تنظیم میدهد.
- ۷ ترم
- ۷۴ فصل
- همهٔ فصلها رایگان