ساپورت در چاپ سهبعدی: کی لازم است، عادی یا درختی، و چطور کمترش کنیم
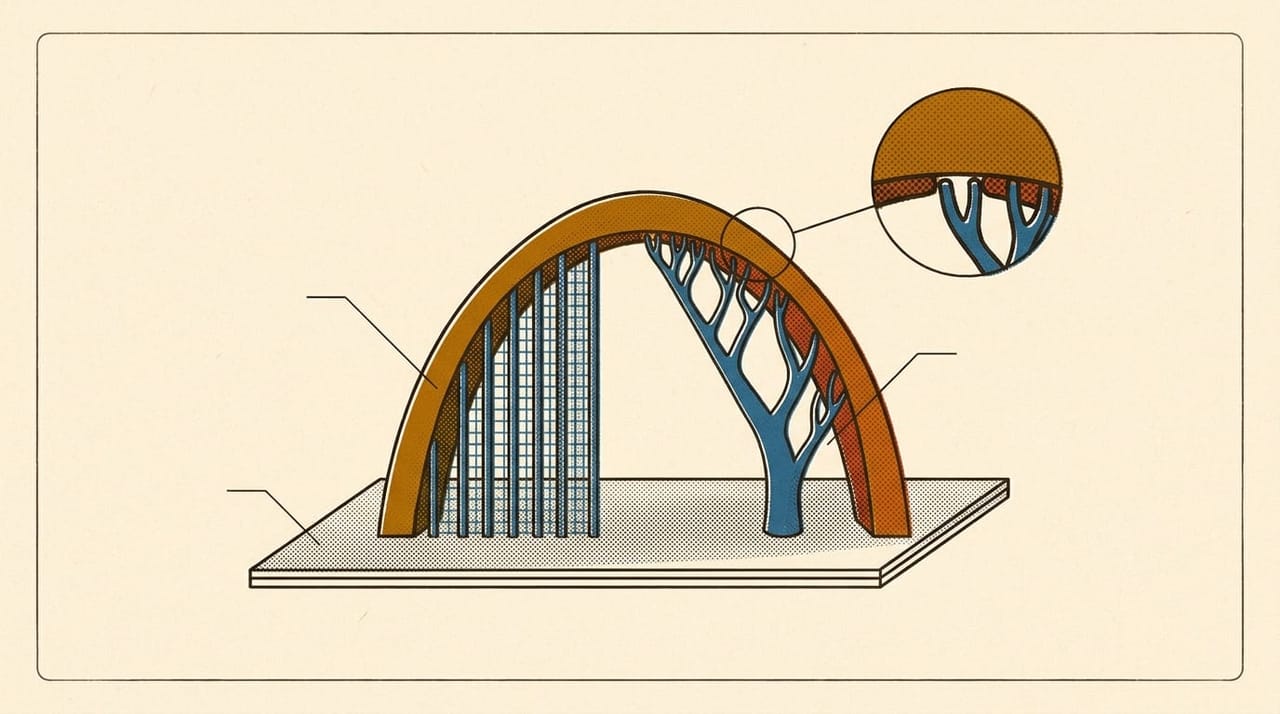
ساپورت داربست نازک و موقتی است که اسلایسر زیر بخشهای معلق قطعه میسازد تا پلاستیک نرم روی هوا نیفتد، و بعد از چاپ جدا میشود. هر بخش کج ساپورت نمیخواهد: تا شیب معینی هر لایه هنوز روی لایهٔ زیرین تکیه دارد. راهنمای Prusa برای چاپگرهای معمولی overhang تا ۴۵ تا ۶۰ درجه را تمیز میداند، ولی مرز واقعی را چاپگر و تنظیم خودت تعیین میکنند. ساپورت دو خانوادهٔ اصلی دارد: عادی که مستقیم تا صفحه پایین میآید، و درختی که شاخههایش به سمت بخش معلق میروند. و ارزانترین راه کمکردنش، چرخاندن قطعه است.
ایمنی. آزمون
overhangعمداً تا جایی میرود که چاپ خراب شود:
- تمام مدت کنار چاپگر بمان و فرمان توقف را از پیش در منو پیدا کن.
- اگر پلاستیک دور نازل جمع شد، همان لحظه چاپ را متوقف کن. پلاستیکی که روی
hot endجمع شود میتواند بسوزد.- هنگام حرکت دستگاه دست داخل نبر. برای کندن ساپورت صبر کن قطعه سرد شود؛ کاردک و انبر را رو به بیرون و دور از دستت حرکت بده.
overhang و bridge: دو مسئلهٔ متفاوت
overhang وقتی است که هر لایه کمی از لایهٔ زیرین بیرون میزند، مثل دیوارهٔ کج. هر خط هنوز تکیهای روی خط زیرین دارد، ولی هرچه شیب بیشتر شود این تکیه کمتر میشود. نشانهٔ شکستش سطح زیرین زبر و خطهای افتاده است.
bridge وقتی است که خط از یک تکیهگاه به تکیهگاه دیگر در هوا کشیده میشود، مثل طناب میان دو تیر. دو سرش بسته است و وسطش آزاد. سقف یک جعبهٔ توخالی bridge است. طاق کوچک بالای یک سوراخ افقی هر دو را دارد: دیوارههایش overhangاند و فقط بالاترین تکه bridge. راهنمای Prusa میگوید bridge روی فاصلهٔ کوتاه بهتر جواب میدهد، چون فن باید پلاستیک را در هوا خنک کند.
چقدر شیب، بدون ساپورت؟
میشود حساب کرد هر لایه چقدر جلو میرود:
s = h × tan(a)
s: how far each layer steps outward, mm
h: layer height, mm
a: lean from vertical, degrees
با لایهٔ 0.2 mm و خط 0.4 mm:
| زاویه از عمود | جلورفتن هر لایه | نسبت به عرض خط |
|---|---|---|
| 30° | 0.115 mm |
۲۹٪ |
| 45° | 0.200 mm |
۵۰٪ |
| 60° | 0.346 mm |
۸۷٪ |
| 75° | 0.746 mm |
۱۸۷٪ |
در ردیف آخر هر لایه بیشتر از عرض کامل یک خط جلو میرود، پس خط هیچ تکیهای روی خط زیرین ندارد. این جدول فقط هندسه است؛ فن، دما و سرعت مرز واقعی را جابهجا میکنند.
یک نتیجهٔ جالب: اگر لایه را 0.1 mm کنی، جلورفتن در ۶۰ درجه نصف میشود (0.1 × tan 60° ≈ 0.173 mm). لایهٔ نازکتر به overhang کمک میکند، به قیمت زمان بیشتر.
بهترین راه یافتن مرز چاپگر خودت این است که یک مدل با چند پرهٔ کج، مثلاً ۳۰، ۴۵، ۶۰ و ۷۵ درجه، بدون ساپورت چاپ کنی و زیر هر پره را با نور مایل ببینی.
آستانهٔ ساپورت: یک عدد، دو معنی
وقتی ساپورت را روشن میکنی، اسلایسر یک عدد آستانه میپرسد. دام اینجاست که اسلایسرها این زاویه را از یک جا نمیسنجند:
| Slicer | Threshold setting | زاویه از کجا |
|---|---|---|
| Cura | Print settings › Support › Support Overhang Angle |
از عمود: عدد بزرگتر یعنی ساپورت کمتر |
| PrusaSlicer | Print Settings › Support material › Support material › Overhang threshold |
از افق: عدد کوچکتر یعنی ساپورت کمتر |
| OrcaSlicer | Process › Support › Support › Threshold angle |
توضیح میدان مثل PrusaSlicer |
| Bambu Studio | Process › Support › Support › Threshold angle |
توضیح میدان مثل PrusaSlicer |
پس عدد 50 در Cura با عدد 40 در PrusaSlicer هممعنی است، نه با 50:
PrusaSlicer angle = 90 - Cura angle
صفر هم در هر کدام معنی خودش را دارد: در Cura یعنی همهٔ overhangها ساپورت بگیرند، و در PrusaSlicer یعنی تشخیص خودکار. معنی زاویه در Bambu Studio فقط از توضیح خود میدان آمده، پس با Preview بیازمایش.
یک گزینهٔ مفید دیگر «فقط از روی صفحه» است، تا ساپورت روی خود قطعه ننشیند و آنجا رد نگذارد:
| Slicer | Setting path |
|---|---|
| Cura | Print settings › Support › Support Placement |
| PrusaSlicer | Print Settings › Support material › Options for support material and raft › Support on build plate only |
| OrcaSlicer | Process › Support › Support › On build plate only |
| Bambu Studio | Process › Support › Support › On build plate only |
در Cura این یک فهرست است (Touching Buildplate یعنی فقط از صفحه). اگر بخشی از قطعه بالای بخش دیگری است، با این گزینه ممکن است زیرش اصلاً ساپورتی نیاید، پس Preview را ببین.
عادی یا درختی؟
توضیح رسمی Cura ساده میگوید: ساپورت عادی زیر بخش بیرونزده را مستقیم تا پایین میآورد؛ ساپورت درختی شاخههایی به سمت بخش بیرونزده میفرستد که نوکشان مدل را نگه میدارد و دور مدل میچرخند تا به صفحه برسند.
| Slicer | Setting path | عادی | درختی |
|---|---|---|---|
| Cura | Print settings › Support › Support Structure |
Normal |
Tree |
| PrusaSlicer | Print Settings › Support material › Options for support material and raft › Style |
Grid، Snug |
Organic |
| OrcaSlicer | Process › Support › Support › Type |
Normal (auto)، Normal (manual) |
Tree (auto)، Tree (manual) |
| Bambu Studio | Process › Support › Support › Type |
normal(auto)، normal(manual) |
tree(auto)، tree(manual) |
راهنمای Prusa سه سبک خودش را اینطور مقایسه میکند: Grid پایدار است ولی میتواند به دیوارهٔ مدل هم نشت کند؛ Snug شکل overhang را دنبال میکند و برای ستون بلند و باریک پایداری کمتری دارد؛ و Organic را آسانجداشو و کمخرج میداند.
یک دام کوچک: در OrcaSlicer و Bambu Studio گزینهٔ manual فقط جایی ساپورت میسازد که خودت با ابزار Support painting رنگ کردهای. اگر Preview هیچ ساپورتی نشان نداد، نوع را نگاه کن.
فاصلهٔ Z و لایههای رابط
میان بالای ساپورت و سطح قطعه عمداً یک فاصلهٔ کوچک میماند تا ساپورت جدا شود. راهنمای Prusa میگوید اگر این فاصله کم باشد کندن سخت است، و اگر زیاد باشد سطح روی ساپورت زبر میشود. پس هر تغییرش دو چیز را با هم عوض میکند: تمیزی سطح و سختی کندن.
| Slicer | Top Z distance |
|---|---|
| Cura | Print settings › Support › Support Z Distance › Support Top Distance |
| PrusaSlicer | Print Settings › Support material › Options for support material and raft › Top contact Z distance |
| OrcaSlicer | Process › Support › Advanced › Top Z distance |
| Bambu Studio | Process › Support › Advanced › Top Z distance |
اگر سطح روی ساپورت زشت است، Prusa به این ترتیب پیشنهاد میکند: اول قطعه را بچرخان تا ساپورت کمتری لازم شود، بعد فاصله را کم کن، و بعد لایههای رابط (interface) را تا ۳ یا ۴ لایه زیاد کن.
| Slicer | Top interface |
|---|---|
| Cura | Print settings › Support › Support Interface Thickness › Support Roof Thickness |
| PrusaSlicer | Print Settings › Support material › Options for support material and raft › Top interface layers |
| OrcaSlicer | Process › Support › Advanced › Top interface layers |
| Bambu Studio | Process › Support › Advanced › Top interface layers |
در Cura این یک ضخامت به میلیمتر است، نه شمار لایه، و Enable Support Roof را میخواهد.
اگر ساپورت وسط چاپ میشکند، راهنمای Prusa میگوید برجهای تک و باریک را کم کن، ساپورت را کندتر چاپ کن یا دور آن brim بگذار. فقط یک عدد را در هر چاپ عوض کن و هر دو نتیجه را بنویس.
جهت قطعه: ساپورتی که لازم نیست
اسلایسر مدل را همانطور که روی صفحه گذاشتهای برش میزند. مدل را بچرخانی، فایل همان است ولی سطحهای رو به پایین عوض میشوند. راهنمای Prusa چرخاندن را بهترین راه کمکردن افتادگی مینامد، چون هیچ تنظیمی را به هم نمیزند.
خودآموز «لایه» یک نبشی ساده را مثال میزند: پایهای 40 × 20 × 4 میلیمتر و بازوی عمودی 4 × 20 × 40 میلیمتر.
| جهت | ارتفاع | لایهها با 0.2 mm |
سطح تماس با صفحه | ساپورت؟ |
|---|---|---|---|---|
| A، روی پایه | 40 mm |
۲۰۰ | 800 mm² |
نه |
| B، وارونه | 40 mm |
۲۰۰ | 80 mm² |
بله، زیر پایه |
| C، خوابیده | 20 mm |
۱۰۰ | 304 mm² |
نه |
سطح C مساحت شکل L است: 40 × 4 + 4 × 36 = 304 mm². جهت B بدترین است: ساپورت لازم دارد و فقط یکدهم سطح تماس جهت A را دارد.
برای هر قطعهٔ تازه این ترتیب را بخوان: آیا باری میکشد (جهت لایهها روی استحکام اثر دارد)؟ کدام سطح باید صاف باشد؟ کدام جهت کمترین ساپورت را میخواهد؟ کدام سطح تماس کافی دارد؟ و میان بقیه، کدام زمانش کمتر است؟
دو راه دیگر Prusa برای وقتی که چرخاندن کافی نیست: قطعه را برش بزن و دو تکه را جدا چاپ کن، و برای bridge طولانی وسطش یک تکیهگاه ساپورت بگذار. در طراحی هم کنارهٔ رو به صفحه را با شیب بساز، نه گرد، چون کنارهٔ گرد در کف شیب تند میسازد.
بیشتر
مدل آزمایشی چهارپره و جدول نتیجه در فصل ساپورت و overhang آمده، مقایسهٔ جهتها در فصل جهت قطعه و رفع افتادگی با فن و سرعت و flow در فصل overhang و bridge، همه از دورهٔ رایگان لایه. اگر جهت B را انتخاب کردی و سطح تماس کم است، راهنمای نچسبیدن لایهٔ اول به کارت میآید.
اگر میخواهی این موضوع را کامل یاد بگیری
خودآموز چاپ سهبعدی FDM و اسلایسرها
چاپ سهبعدی FDM را از اولین چاپ تا کار حرفهای یاد بگیر، با چهار اسلایسر کنار هم: Cura، PrusaSlicer، OrcaSlicer و Bambu Studio. هر فصل یک مدل آزمایشی یا تمرین کاغذی دارد، و خودآموز برای هر اسلایسر نمایهٔ ویژگیها و برای هر عیب چاپ راهِ اصلاح را با مسیر دقیق تنظیم میدهد.
- ۷ ترم
- ۷۴ فصل
- همهٔ فصلها رایگان