جیکد (G-code) چیست؟ خواندن خطبهخط فایلی که چاپگر سهبعدی اجرا میکند
G-code فهرستی از فرمانهای متنی است که اسلایسر از روی مدل تو مینویسد و چاپگر سهبعدی آن را خطبهخط اجرا میکند. هر خط یک فرمان دارد: «برو به این نقطه و در مسیرت این مقدار فیلامنت بفرست»، «نازل را تا ۲۰۰ درجه گرم کن و منتظر بمان»، «فن را روشن کن». هوشی در کار نیست؛ چاپگر مدل را نمیشناسد و فقط خط بعدی را میخواند. با شناختن ده دوازده فرمان، بیشتر یک فایل را میتوانی بخوانی.
ایمنی: فقط بخوان، اجرا نکن.
- نمونههای این صفحه از خودآموز «لایه» آمدهاند و برای خواندناند. روی هیچ چاپگری اجرا نشدهاند و برای چاپگر تو نوشته نشدهاند.
- G-code مستقیم روی چاپگر اجرا میشود و اسلایسر آن را نمیسنجد. فرمانی که حرکت میدهد بدون آنکه چاپگر بداند نازل کجاست، میتواند نازل را به صفحه بکوبد.
- کد شروع و پایانی که سازندهٔ چاپگرت نوشته، برای همان دستگاه است. آن را دور نریز و بدون نسخهٔ پشتیبان عوضش نکن.
- نازل و صفحه داغ میشوند. هر آزمون واقعی را با حضور خودت انجام بده، و اگر نوجوانی با یک بزرگتر.
G-code فقط متن است
یک مدل کوچک را در اسلایسرت برش بزن، خروجی را با پسوند .gcode ذخیره کن و فایل را در یک ویرایشگر متن ساده باز کن. هزاران خط کوتاه میبینی که بیشترشان با G1 شروع میشوند.
یک نکته: PrusaSlicer برای چاپگرهای جدیدتر Prusa بهطور پیشفرض فایل .bgcode میسازد که دودویی است و در ویرایشگر متن خوانده نمیشود. راهنمای Prusa میگوید میشود آن را از منوی File با گزینهٔ Convert به متن برگرداند.
هر خط از یک فرمان و چند پارامتر ساخته شده:
G1 X30 Y10 E0.665 F1200 ; everything after the semicolon is a comment
G1 فرمان است و X30 و بقیه پارامترند. هرچه بعد از ; بیاید یادداشت است و چاپگر نادیدهاش میگیرد. اسلایسرها با همین یادداشتها در فایل نشانه میگذارند، مثلاً برای شروع هر لایه.
هر فایل سه بخش دارد:
| بخش | چه در آن است | چه کسی نوشته |
|---|---|---|
| شروع | گرمکردن، خانهیابی، یک خط اولیه | پروفایل چاپگر |
| لایهها | هزاران حرکت | اسلایسر |
| پایان | خاموشکردن گرما، دورشدن نازل | پروفایل چاپگر |
بخش میانی همان چیزی است که با تنظیمهای اسلایسر شکل میدهی: ارتفاع لایه در اینجا عدد Z است و مقدار پلاستیک عدد E.
حرکت: G0 و G1
این دو فرمان یک حرکت خطی میسازند. مستندات Klipper هر دو را یک فرمان معرفی میکند و مستندات Marlin میگوید روی چاپگرهای دکارتی و دلتا G0 همان G1 است. اسلایسرها هم یکسان رفتار نمیکنند: Cura برای حرکت بدون چاپ (travel) فرمان G0 مینویسد، ولی PrusaSlicer، OrcaSlicer و Bambu Studio برای travel هم G1 مینویسند، فقط بدون E. پس آزمون درست این است: آیا عدد E در این خط جلو میرود؟
| پارامتر | معنی | نکته |
|---|---|---|
X Y Z |
مقصد | بعد از G90 جای مطلق، بعد از G91 فاصله از جای فعلی |
E |
جای فیلامنت | بخش بعد |
F |
سرعت، به میلیمتر بر دقیقه | تا وقتی عوض نشود سر جایش میماند |
F دقیقهای است، پس برای رسیدن به عدد آشنای اسلایسر بر ۶۰ تقسیمش کن: F3000 یعنی 3000 / 60 = 50 mm/s و F1200 یعنی 20 mm/s.
فرق G90 و G91 کوچک به نظر میرسد و نیست. نازل روی X10 است و دو خط G1 X30 پشت هم میآید. در حالت G90 نازل فقط ۲۰ میلیمتر میرود و خط دوم کاری نمیکند، چون نازل همانجاست. در حالت G91 هر خط ۳۰ میلیمتر جلو میبرد و نازل به ۷۰ میرسد. یک حرف، نتیجهٔ دیگر. همین است که G-code اشتباه را خطرناک میکند.
اگر G2 یا G3 دیدی، حرکت کمانیاند. OrcaSlicer و Bambu Studio میتوانند آنها را بنویسند.
عدد E و فرمان G92
E جای فیلامنت است؛ چرخدندهٔ extruder را مثل یک محور دیگر ببین. دو حالت هست:
- مطلق (
M82): عددEکل راهی است که تا اینجا رفته، پس مدام بزرگ میشود. - نسبی (
M83): هر خط فقط سهم خودش را میگوید.
ترتیب خطها مهم است: مستندات Marlin میگوید G90 و G91 این انتخاب را هم عوض میکنند. پس هر وقت به E رسیدی، اول بپرس فایل در کدام حالت است.
G92 چیزی را تکان نمیدهد. فقط میگوید «از این لحظه جای فعلی را این عدد حساب کن». G92 E0 یعنی شمارندهٔ فیلامنت را صفر کن. اسلایسرها این را زیاد مینویسند تا عدد E بیش از حد بزرگ نشود.
مقدار E از یک حساب ساده میآید: مقطع خط چاپی تقسیم بر مقطع فیلامنت. برای خطی با عرض 0.4 mm و ارتفاع 0.2 mm و فیلامنت 1.75 mm با مقطع حدود 2.405 mm²:
E per mm of line   = 0.08 / 2.405  = 0.03326
E for a 20 mm line = 20 × 0.03326 = 0.665
فرمانهای دما و فن
| فرمان | معنی | منتظر میماند؟ |
|---|---|---|
M104 S200 |
هدف دمای نازل ۲۰۰ درجه | نه، خط بعد فوراً اجرا میشود |
M140 S60 |
هدف دمای صفحه ۶۰ درجه | نه |
M109 S200 |
نازل تا ۲۰۰ درجه، و صبر | بله |
M190 S60 |
صفحه تا ۶۰ درجه، و صبر | بله |
M106 S255 |
فن قطعه با تمام سرعت | S از ۰ تا ۲۵۵ است |
M107 |
فن قطعه خاموش |
جزئیات «صبر» بسته به firmware فرق دارد. طبق مستندات Marlin، M109 و M190 با پارامتر S فقط هنگام گرمشدن صبر میکنند و M109 با R در هر دو جهت. در Klipper همیشه صبر میکنند تا دما بنشیند.
پس اگر بعد از M104 فوراً چاپ شروع شود، نازل هنوز به دما نرسیده است. و عدد S در M106 درصد نیست: S128 حدود نیمی از تمامسرعت است (128 / 255 ≈ 0.50).
ده خط را با دست دنبال کن
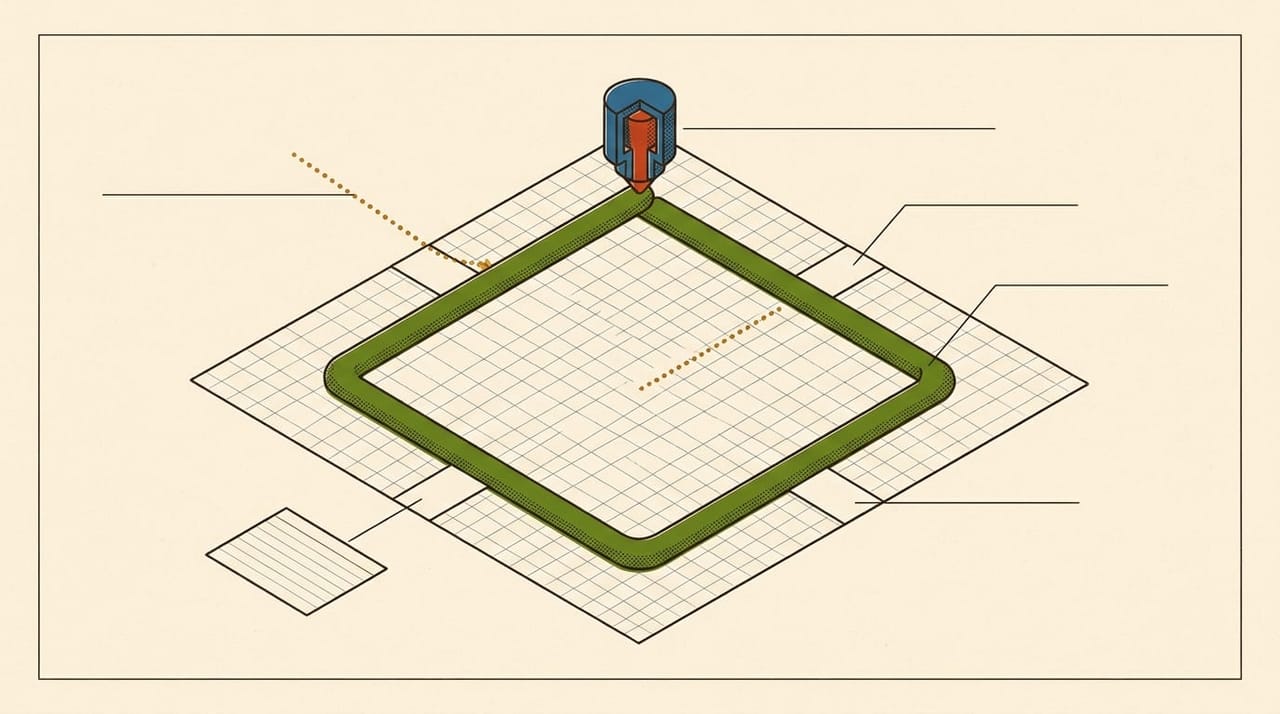
این نمونهٔ خودآموز «لایه» فقط برای خواندن است. یک کاغذ شطرنجی بردار و پیش از خواندن توضیحها حدس بزن چه شکلی کشیده میشود:
G90
M82
G92 E0
G0 Z0.2 F600
G0 X10 Y10 F3000
G1 X30 Y10 E0.665 F1200
G1 X30 Y30 E1.33
G1 X10 Y30 E1.995
G1 X10 Y10 E2.66
G92 E0
| خط | چه میکند |
|---|---|
۱ G90 |
عددهای حرکت از اینجا مقصد مطلقاند |
۲ M82 |
E هم مطلق است، پس عددش انباشته میشود |
۳ G92 E0 |
شمارندهٔ فیلامنت صفر میشود |
۴ G0 Z0.2 F600 |
نازل به ارتفاع لایهٔ اول میرود، با 10 mm/s |
۵ G0 X10 Y10 F3000 |
حرکت بدون چاپ به گوشهٔ مربع، با 50 mm/s |
۶ G1 X30 Y10 E0.665 F1200 |
ضلع اول، ۲۰ میلیمتر، با 20 mm/s؛ پلاستیک میریزد |
۷ G1 X30 Y30 E1.33 |
ضلع دوم؛ F همان 1200 خط قبل میماند |
۸ G1 X10 Y30 E1.995 |
ضلع سوم |
۹ G1 X10 Y10 E2.66 |
ضلع چهارم، برگشت به نقطهٔ شروع |
۱۰ G92 E0 |
شمارنده دوباره صفر |
نتیجه یک مربع بسته با ضلع ۲۰ میلیمتر است. چون حالت M82 است، سهم هر ضلع تفاوت عدد آن خط با خط قبلی است: 1.33 - 0.665 = 0.665، درست همان عدد حساب بخش قبل برای ۲۰ میلیمتر. کل فیلامنت 2.66 mm است و چهار ضلع با هم ۸۰ میلیمتر، پس با سرعت 20 mm/s چهار ثانیه طول میکشد (80 / 20 = 4).
خطای رایج این است که فکر کنی خطهای ۷ تا ۹ سرعت ندارند. دارند: F تا وقتی عوض نشود میماند.
کد شروع: چرا این ترتیب؟
بعد از روشنشدن، چاپگر نمیداند نازل کجاست. پس پیش از هر حرکتی باید خانه را پیدا کند. فرمانش G28 است: هر محور به سمت کلید انتهایش میرود. این یک نمونهٔ کوتاه کد شروع برای Marlin از خودآموز «لایه» است، با متغیرهای Cura که اسلایسر هنگام ساختن فایل با عدد فیلامنت پر میکند:
G90                                        ; absolute moves
M190 S{material_bed_temperature_layer_0}   ; bed to temperature, wait
G28                                        ; home all axes
M109 S{material_print_temperature_layer_0} ; nozzle, wait
G92 E0                                     ; zero the filament counter
چرا G28 پیش از داغشدن نازل؟ نازل سرد کمتر چکه میکند و هنگام خانهیابی رد مذاب نمیگذارد. و اگر بهجای M190 خط M140 بود، خط بعدی فوراً اجرا میشد و چاپ روی صفحهٔ هنوز سرد شروع میشد. این ترتیب قانون جهانی نیست؛ چاپگرهایی که حسگر صفحه دارند ترتیب خودشان را دارند، و کد سازنده همیشه مقدم است. در Klipper گاهی همهٔ این کارها در یک ماکرو به نام START_PRINT است و کد شروع فقط همان یک خط است.
بعد از گرمشدن معمولاً یک خط پرایم میآید: خط کوتاهی کنار قطعه که مسیر مذاب را پیش از چاپ پر میکند. برای خطی ۵۰ میلیمتری با عرض 0.4 mm و ارتفاع 0.3 mm، همان حساب E میشود 50 × 0.12 / 2.405 ≈ 2.49.
کد پایان: یک دام کوچک
آخر چاپ سه کار لازم است: گرماها خاموش شوند، نازل از قطعه جدا شود و موتورها رها شوند. نمونهٔ خودآموز برای Marlin و Klipper روی چاپگر دکارتی:
G92 E0        ; zero the filament counter
G1 E-1 F300   ; small retract, while the nozzle is still hot
M104 S0       ; nozzle heater off
M140 S0       ; bed heater off
M107          ; part fan off
G91           ; relative moves
G1 Z5 F600    ; lift 5 mm
G90           ; back to absolute
G28 X         ; home X, which moves the head clear
M84           ; motors off
دام اینجاست: G1 Z5 در حالت G90 یعنی «برو به ارتفاع ۵ میلیمتر»، یعنی برای قطعهٔ بلند پایین و درون قطعه. برای همین این خط فقط بعد از G91 میآید. ترتیب هم عمدی است: اول گرماها خاموش میشوند و بعد حرکت، تا اگر حرکتی رد شد چاپگر با گرمای روشن نماند. خاموشکردن گرما را هرگز از کد پایان حذف نکن.
از کجا ادامه بدهی
دو فصل خواندن G-code و کد شروع و پایان در دورهٔ رایگان لایه مسیر هر تنظیم را در چهار اسلایسر نشان میدهند. اگر هنوز نمیدانی اسلایسر از مدل چطور به این فایل میرسد، از فصل اسلایسر چه میکند شروع کن. برای انتخاب اسلایسر هم کدام اسلایسر را بخوان.
اگر میخواهی این موضوع را کامل یاد بگیری
خودآموز چاپ سهبعدی FDM و اسلایسرها
چاپ سهبعدی FDM را از اولین چاپ تا کار حرفهای یاد بگیر، با چهار اسلایسر کنار هم: Cura، PrusaSlicer، OrcaSlicer و Bambu Studio. هر فصل یک مدل آزمایشی یا تمرین کاغذی دارد، و خودآموز برای هر اسلایسر نمایهٔ ویژگیها و برای هر عیب چاپ راهِ اصلاح را با مسیر دقیق تنظیم میدهد.
- ۷ ترم
- ۷۴ فصل
- همهٔ فصلها رایگان