گرفتگی نازل پرینتر سهبعدی: علتها، تشخیص، cold pull و heat creep
نازل گرفته یعنی مسیر پلاستیک مذاب جایی بسته شده است: یا فیلامنت اصلاً بیرون نمیآید (گرفتگی کامل)، یا بیرون میآید ولی نازک و نامنظم (گرفتگی نسبی). علتهای رایج آلودگی داخل نازل، پلاستیک سوخته در فاصلهٔ میان لولهٔ PTFE و نازل، مادهٔ دمابالایی که از چاپ قبلی مانده، و heat creep است، یعنی گرما بالاتر از جای خودش رفته و فیلامنت را زودتر از موعد نرم کرده. برای گرفتگی نسبی، روش رایج cold pull است. برای گرفتگی کامل، روش راهنمای چاپگر خودت.
ایمنی: این کار با فلز خیلی داغ است.
- نازل و
hot endبا یک لمس پوست را میسوزانند. هرگز نوک نازل را لمس نکن، حتی وقتی چاپگر ساکت است.- نازل را با هیچ منبع گرمایی بیرونی، مثل فندک یا تفنگ هوای داغ، گرم نکن. راهنمای Prusa میگوید این کار به نازل آسیب میزند.
- از سقف دمای چاپگر خودت بالاتر نرو. در بعضی چاپگرها لولهٔ PTFE تا نزدیک نازل میرسد و دمای زیاد آن را خراب میکند و دودش آسیب میزند.
- هر کاری را که با باز کردن قطعه همراه است با چاپگر خاموش، سرد و از برق جدا انجام بده.
- اگر راهنمای چاپگرت روش دیگری میگوید، حرف همان راهنماست. اگر نوجوانی، این کار را با یک بزرگتر انجام بده.
اول بفهم کدام گرفتگی است
راهنمای Prusa گرفتگی را دو دسته میکند:
| نوع | نشانه | اولین قدم |
|---|---|---|
| کامل | فیلامنت اصلاً بیرون نمیآید و بار نمیشود؛ با فشار دست هم پایین نمیرود | روش راهنمای چاپگرت، نه cold pull |
| نسبی | فیلامنت بار میشود ولی خطها نازکاند، به صفحه نمیچسبند، و پلاستیکی که با فرمان دستی بیرون میدهی لوله میشود و به نازل میچسبد | cold pull |
نشانهٔ مشترک هر دو صدای تقتق extruder است: موتور با مقاومت کار میکند و گام از دست میدهد. ولی این صدا همیشه گرفتگی نیست. اگر چرخدنده فیلامنت را جویده باشد یا اهرم extruder ترک خورده باشد، همان صدا را میشنوی. یک نشانهٔ جداکننده: در گرفتگی معمولاً گاهی چند سانتیمتر فیلامنت خوب بیرون میآید و بعد نمیآید.
گرفتگی کجاست؟ همیشه در نازل نیست
Prusa یک نکتهٔ مهم دارد: گرفتگی ممکن است در لولهٔ PTFE بالای نازل باشد، نه در خود نازل. پس عوضکردن نازل همیشه درمان نیست.
راهنمای Polymaker توضیح میدهد چرا. در hot endهایی که آستر PTFE دارند، لوله باید کاملاً روی ته نازل یا heat break بنشیند. هر فاصلهای، حتی کوچک، جایی میسازد که مذاب در آن پهن میشود، میسوزد و کمکم راه را میبندد. نشانهاش گرفتگی تکراری درست بالای نازل است، بهعلاوهٔ دشواری retraction.
همان راهنما میگوید لوله را تا ته فشار بده، با گیره قفلش کن، پس از هر تعویض نازل دوباره بنشانش، و اگر سرش تیره یا قارچیشکل شده، آن را صاف و گونیا ببر. این کار فقط با چاپگر سرد و از برق جدا، و با روش راهنمای چاپگر خودت.
علتهای رایج گرفتگی
آلودگی و پلاستیک سوخته. ذرهای که با فیلامنت آمده، یا پلاستیکی که در یک گوشهٔ گرم ماندگار شده و سوخته، کمکم راه را تنگ میکند. نوک cold pull همین را لو میدهد.
عوضکردن ماده بدون دمای درست. اگر از یک مادهٔ دمابالا به مادهٔ کمدما میروی، تکهای از مادهٔ قبلی در نازل میماند و در دمای پایینتر خوب نرم نمیشود. عادت درست این است: مادهٔ تازه را اول با دمای مادهٔ قبلی بار کن تا مادهٔ قدیمی بیرون برود.
retraction خیلی طولانی. فصل برج retraction خودآموز «لایه» هشدار میدهد که طول بیش از اندازه میتواند مذاب را به بخش سرد hot end برگرداند. آنجا پلاستیک سفت میشود و راه را میگیرد. برای تنظیم درستش راهنمای رشتهرشتهشدن را ببین.
heat creep. این یکی بخش خودش را میخواهد.
heat creep: وقتی گرما از جایش بالا میرود
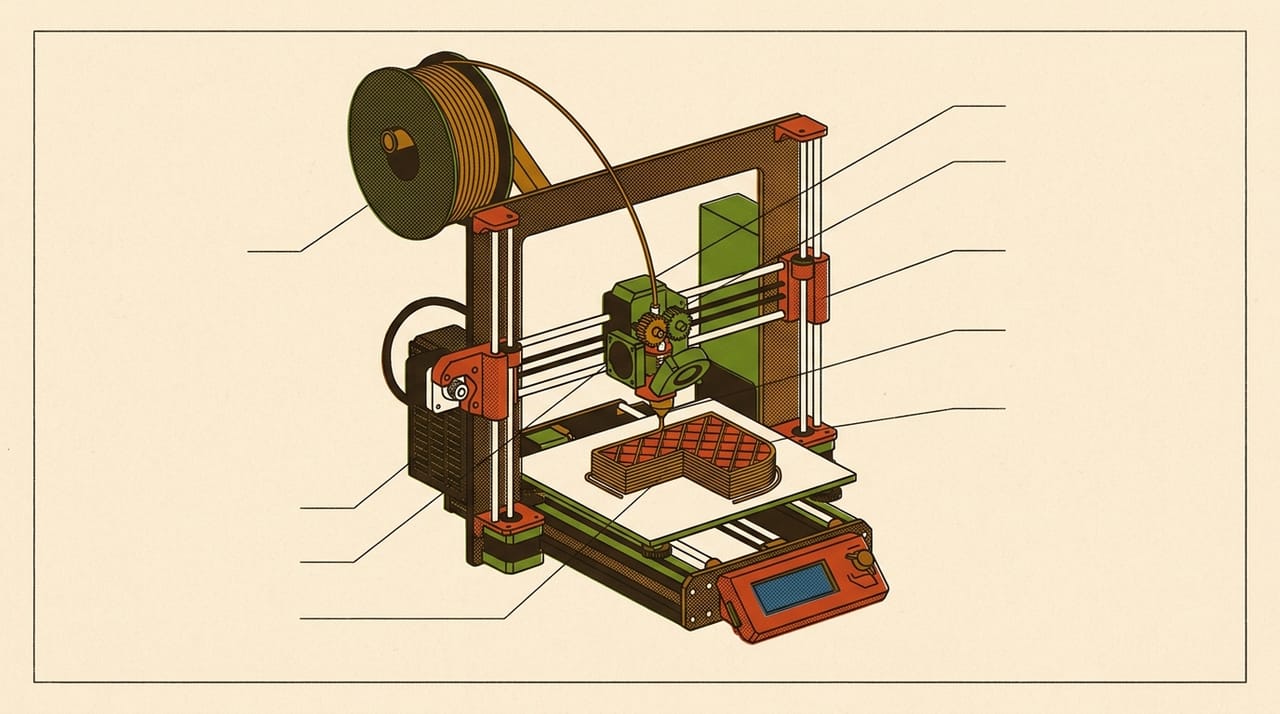
مسیر فیلامنت را به یاد بیاور: بالای hot end خنک است، heat break گردن باریکی است میان بخش خنک و داغ، و پایین بلوک داغ و نازل است. چرخدنده فیلامنت جامد را میراند و فیلامنت جامد مثل پیستون مذاب را بیرون میدهد. اگر مرز heat break ضعیف شود، فیلامنت بالاتر از حد نرم میشود، پیستون از کار میافتد و راه بسته میشود.
راهنمای Prusa نشانه را اینطور میگوید: چاپ در نیمه میایستد، بدون هیچ خطایی، و چرخدنده فیلامنت را میساید. همان راهنما در عین حال میگوید این معمولاً محتملترین توضیح نیست، پس اول کمریزی و گرفتگی معمولی را بررسی کن.
عاملهایی که Prusa میشمارد:
- هوای محیط گرم. برای چاپگرهای خودش مرز ۳۵ درجه و برای بعضی فیلامنتها ۳۰ درجه را میآورد. چاپگر داخل جعبهٔ بسته گرما را نگه میدارد.
- فن
hot endکند، یا پرههایش پر از گرد. - جریان خیلی کم، مثل لایهٔ خیلی نازک با سرعت کم، چون پلاستیک مدت زیادی در منطقهٔ گرم میماند.
- PLA، چون دمای ذوبش از مواد رایج دیگر کمتر است.
جریان کم را میشود حساب کرد. خودآموز «لایه» دو حالت را مقایسه میکند: خط 0.4 mm × 0.2 mm با سرعت 50 mm/s و خط 0.4 mm × 0.08 mm با سرعت 30 mm/s. با مقطع مستطیلی ساده:
0.4 × 0.2  = 0.080 mm²   × 50 mm/s = 4.00 mm³/s
0.4 × 0.08 = 0.032 mm²   × 30 mm/s = 0.96 mm³/s
4.00 / 0.96 ≈ 4.2
در حالت دوم فیلامنت حدود چهار برابر کندتر از heat break میگذرد و فرصت بیشتری برای گرمشدن دارد. (خودآموز یادآوری میکند که بعضی اسلایسرها مقطع خط را کمی متفاوت حساب میکنند و نسبت آنجا حدود ۳٫۹ میشود؛ نتیجه یکی است.)
آزمونها به ترتیب هزینه:
- فن. چاپگر را گرم کن و ببین فن
hot endمیچرخد. به پرههای فن و رادیاتور نگاه کن. - گرد. با چاپگر خاموش، سرد و از برق جدا، پرهها را تمیز کن. روش باز کردن را از راهنمای چاپگرت بگیر.
- ارتفاع لایه. Prusa برای این حالت
0.15 mmتا0.20 mmرا بهجای لایهٔ خیلی نازک میگوید. - دمای صفحه. Prusa کمکردن ۵ تا ۱۰ درجه را میگوید، و اگر چسبندگی بد شد
brim.
اگر چاپ داخل جعبهٔ بسته میایستد، یک بار PLA را در فضای باز امتحان کن و بعد نتیجه بگیر.
cold pull قدمبهقدم
ایده ساده است: پلاستیک نرم داخل نازل همهٔ گوشهها را پر میکند و ذرات به آن میچسبند. وقتی آن را نیمهسرد بیرون میکشی، ذرات را با خود میآورد. راهنمای Prusa PLA را برای این کار بهتر میداند، چون شکل نوک را نگه میدارد. فقط برای گرفتگی نسبی.
پیش از گرمکردن: روش راهنمای چاپگرت را پیدا کن (اگر روش خودش را دارد، جلوتر از این متن است)، صفحه را خالی کن، نازل را از صفحه دور کن، فیلامنت کنونی را طبق راهنما بیرون بیاور و یک تکهٔ PLA تمیز با نوک تیز بریده آماده کن. اگر این فیلامنت با دست تا نازل پایین نمیرود، گرفتگی کامل است؛ متوقف شو.
- نازل را گرم کن. دمای هدف را از راهنمای چاپگرت بگیر. Prusa برای چاپگرهای مختلفش عددهای مختلف میدهد، پس عدد یک چاپگر را روی دیگری تکرار نکن. اگر راهنمایت عددی ندارد، از دمای معمول چاپ همان ماده شروع کن.
- PLA را با دست هل بده تا از نازل بیرون بیاید.
- گرمکن را خاموش کن و کمی فشار رو به پایین را نگه دار تا پلاستیک سفت شود.
- پلاستیک بیرونآمده را با انبرک بردار.
- صبر کن نازل تا دمای کشیدن سرد شود. این دما هنوز پوست را میسوزاند؛ عدد نمایشگر را بخوان و به نازل دست نزن. عدد Prusa مدلبهمدل فرق دارد، پس عدد راهنمای خودت را بگیر.
- اگر چرخدنده فیلامنت را گرفته، طبق راهنما اهرم
idlerرا باز کن. با دست دیگر بدنهٔ سرد چاپگر را ثابت نگه دار و فیلامنت را با انبردست، آهسته و یکنواخت، صاف رو به بالا بکش. کشیدن کج فیلامنت را داخلextruderمیشکند. - نوک تکهٔ بیرونآمده را ببین.
اگر فیلامنت کنده نمیشود، زور نزن. نازل را تا دمای کار دوباره گرم کن و از نو شروع کن.
نوک بیرونآمده چه میگوید؟
| نوک | معنی |
|---|---|
| مخروطی تمیز، به شکل داخل نازل | نازل پر بوده و چیزی جا نمانده؛ Prusa این را نشانهٔ پایان کار میداند |
| رنگ مادهٔ قبلی | هنوز مادهای از چاپ قبلی داخل است؛ تکرار کن |
| لکه یا ذرهٔ تیره | پلاستیک سوخته یا آلودگی؛ تکرار کن تا نوک تمیز بیرون بیاید |
| کوتاه یا شکسته | دمای کشیدن یا نحوهٔ کشیدن درست نبوده؛ از نو |
گرفتگی کامل و وقتی چیزی بیرون نمیآید
برای گرفتگی کامل، Prusa روشهایی دارد که به چاپگرهای خودش بستهاند، مثل دمای بالا و راندن سوزن از پایین. این عددها و روشها را روی چاپگر دیگری تکرار نکن. سوزن را هرگز از بالا وارد نکن و وقتی سوزن داخل نازل است فیلامنت بار نکن. ترتیب درست:
- دنبال گرفتگی در لولهٔ بالای نازل بگرد، اگر چاپگرت چنین لولهای دارد.
- روش راهنمای چاپگرت را برای گرفتگی کامل بهکار ببر.
- اگر راهی نماند، نازل را عوض کن یا با سازنده تماس بگیر.
تعویض نازل خودش کار داغ و حساسی است و روشش چاپگربهچاپگر فرق دارد؛ فقط با راهنمای چاپگر خودت.
اگر محورها حرکت میکنند ولی پلاستیک قطع شده، راهنمای Simplify3D چهار علت را به این ترتیب بررسی میکند: فیلامنت تمام شده یا به نازل نمیرسد؛ چرخدنده فیلامنت را جویده؛ نازل گرفته؛ یا درایور موتور extruder داغ شده. نشانهٔ آخری این است که X و Y حرکت میکنند و فقط موتور extruder ایستاده. در آن حالت چاپگر را خاموش کن و بگذار الکترونیک خنک شود، و جعبهٔ برق را بدون راهنمای چاپگرت باز نکن.
عادتهای پیشگیری
- برای هر گرفتگی یک خط در دفترت بنویس: چه مادهای، چند ساعت پس از آخرین نظافت. الگو زود پیدا میشود.
- هنگام رفتن از مادهٔ دمابالا به مادهٔ کمدما، اول با دمای مادهٔ قبلی بار کن.
- Prusa برای کمکردن
heat creepپیشنهاد میکند فیلامنت را پس از چاپ، وقتیhot endهنوز گرم است، بیرون بیاوری. - فن
hot endو پرههایش را تمیز نگه دار.
جزئیات کامل در فصل گرفتگی و heat creep و فصل تعویض نازل و hot end از دورهٔ رایگان لایه است. اگر مطمئن نیستی مشکل گرفتگی است یا کمریزی، از فصل کمریزی شروع کن.
اگر میخواهی این موضوع را کامل یاد بگیری
خودآموز چاپ سهبعدی FDM و اسلایسرها
چاپ سهبعدی FDM را از اولین چاپ تا کار حرفهای یاد بگیر، با چهار اسلایسر کنار هم: Cura، PrusaSlicer، OrcaSlicer و Bambu Studio. هر فصل یک مدل آزمایشی یا تمرین کاغذی دارد، و خودآموز برای هر اسلایسر نمایهٔ ویژگیها و برای هر عیب چاپ راهِ اصلاح را با مسیر دقیق تنظیم میدهد.
- ۷ ترم
- ۷۴ فصل
- همهٔ فصلها رایگان