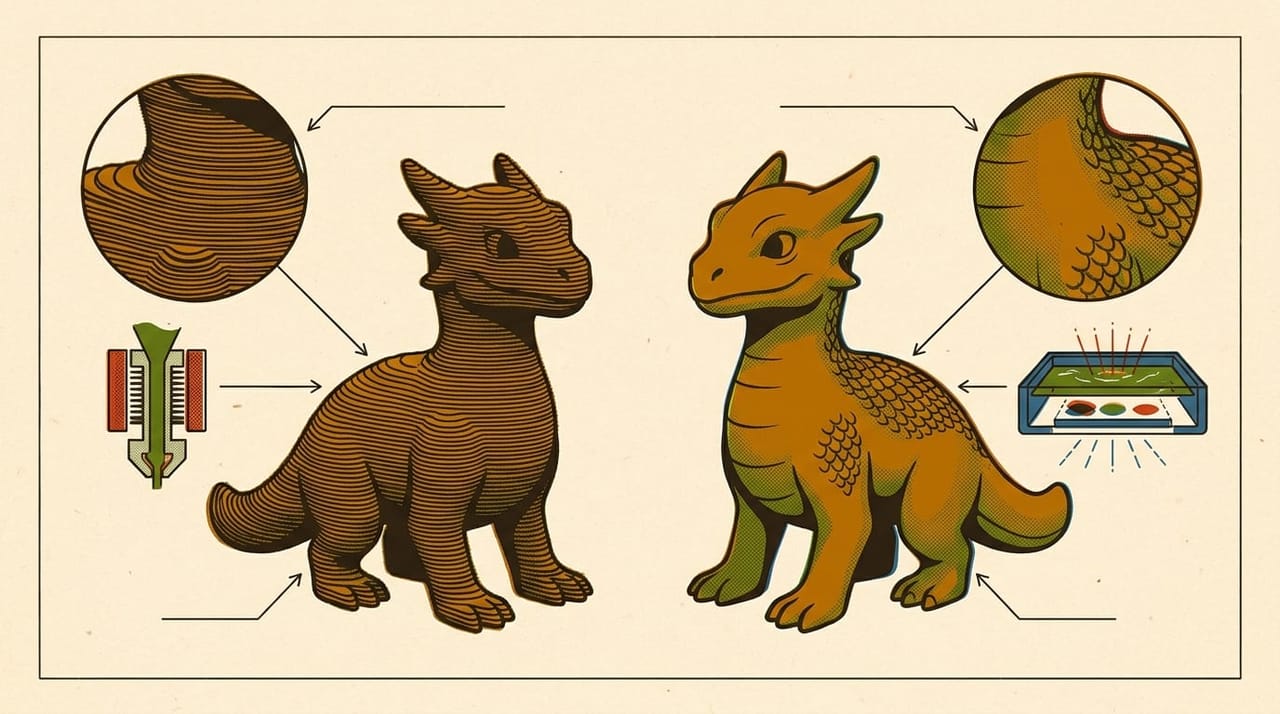
رزین یا FDM برای ساخت فیگور؟ جزئیات، خط لایه، کار پس از چاپ و ایمنی
برای فیگور کوچک و پرجزئیات، مثل مینیاتور با چهره و بافت ریز، چاپ رزینی معمولاً انتخاب بهتری است، چون جزئیات ریز و دقت نقطهٔ قوت آن است. برای فیگور بزرگ، قطعهٔ ساده یا وقتی جای کار و تهویهٔ مناسب رزین را نداری، FDM سادهتر و کمدردسرتر است. ولی رزین فقط «کیفیت بیشتر» نیست: شستشو با حلال، پخت با نور، دستکش و عینک، و پسماند خطرناک هم با خودش میآورد. پس انتخاب از قطعه شروع میشود، نه از دستگاه.
ایمنی: هر دو مسیر خطر دارند، ولی خطرشان یکی نیست.
- در FDM نازل، بستر و قطعهٔ تازه داغاند و پوست را میسوزانند، و چاپ ذرات بسیار ریز و بخار میسازد.
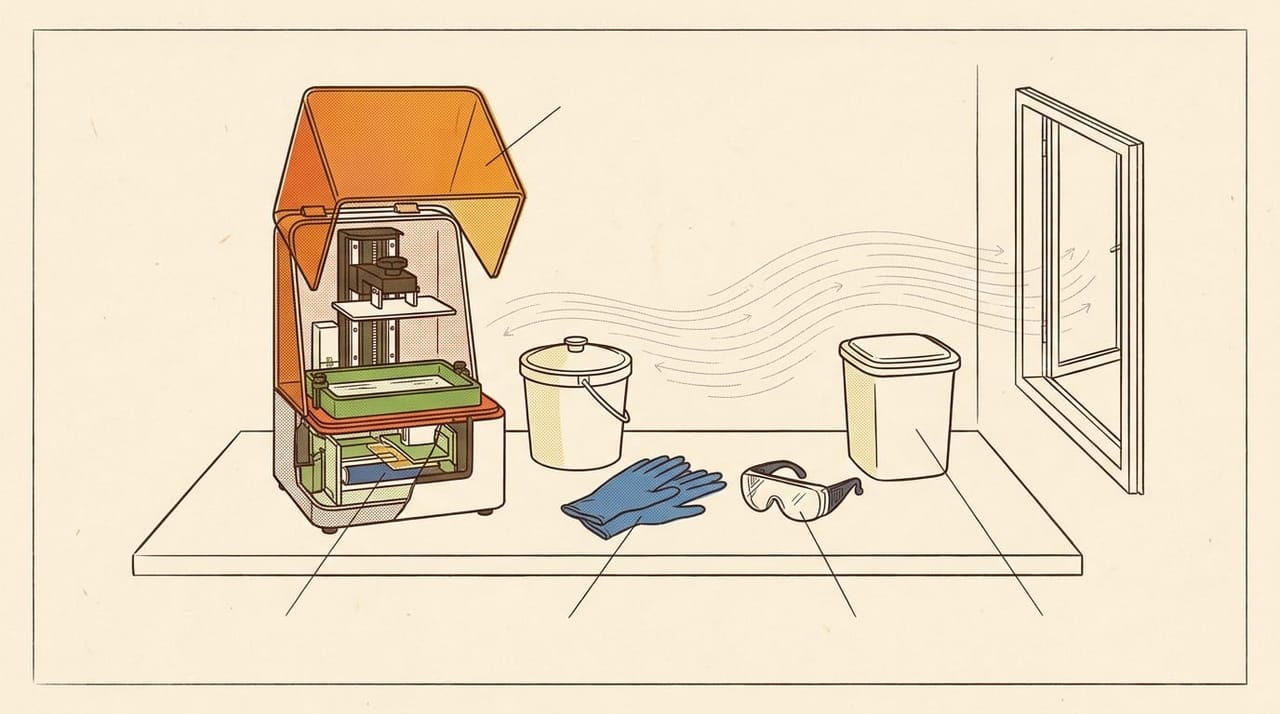
- در رزین، مایع نپخته پوست را حساس میکند، حلال شستشو (
IPA) در دمای اتاق آتشگیر است، و پسماندش به فاضلاب نمیرود.- پیش از خرید هر کدام، جای دستگاه و تهویه را مشخص کن. اگر نوجوانی، این تصمیم و کار با رزین را با یک بزرگسال پیش ببر.
دو خانواده، یک ایده
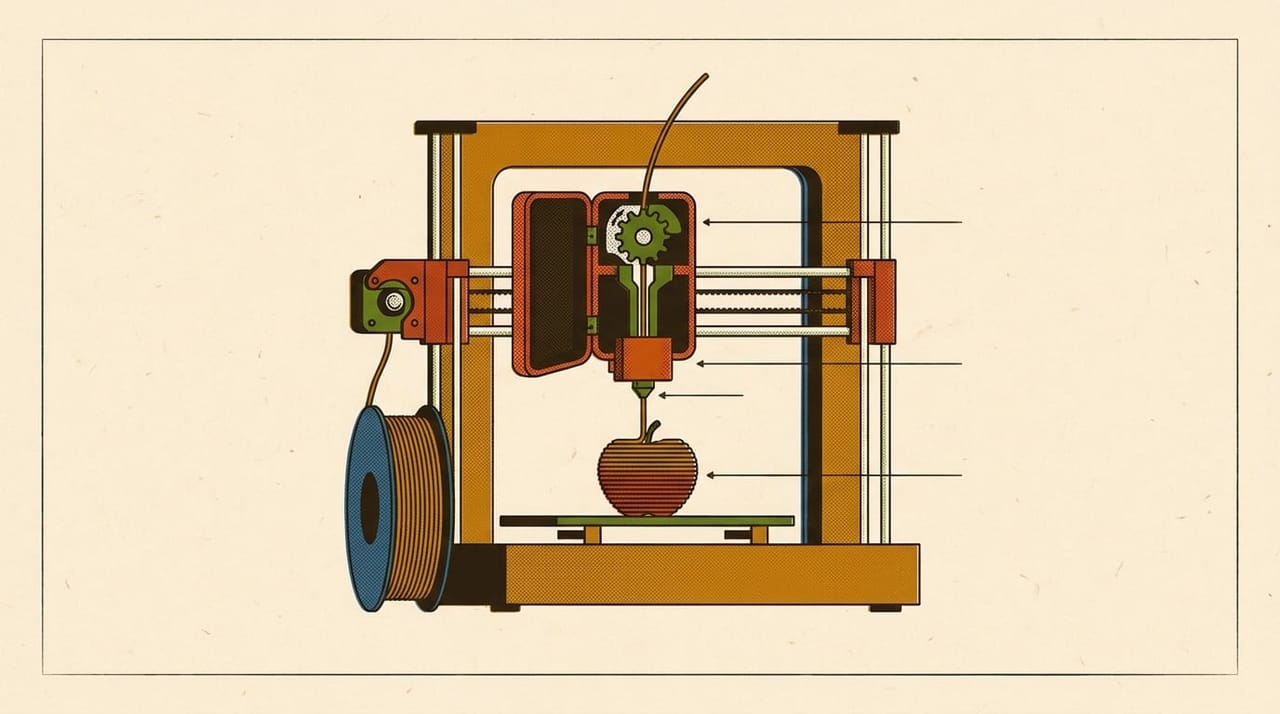
هر چاپگر سهبعدی لایهای نازک میسازد، جا باز میکند و لایهٔ بعدی را روی آن میگذارد. فرق در این است که لایه با چه ساخته میشود:
- FDM: فیلامنت پلاستیکی در نازل داغ نرم میشود و خطبهخط لایه را میکشد. با سردشدن سفت میشود.
- رزین: در مخزنی از مایع حساس به نور، نور شکل هر لایه را میتاباند و همان بخش جامد میشود. سه روش رایجش
SLA(نقطهٔ لیزر)،DLP(پروژکتور) وLCDیاMSLA(نمایشگری که مثل ماسک جلوی نور میایستد) است. مروری علمی که خودآموز «فیگور» آورده،LCDرا رایجترین گزینهٔ تجاری مینامد.
یک فرق مهم دیگر: پلاستیک FDM با گرما دوباره نرم میشود، ولی رزین پختهشده دوباره ذوب نمیشود.
جزئیات و خط لایه
| FDM | رزین | |
|---|---|---|
| لایهٔ رایج در منبعها | دهم میلیمتر، مثل 0.1 تا 0.3 mm در یک پژوهش |
برای DLP و LCD لایهٔ معمول 25 تا 50 µm، یعنی 0.025 تا 0.05 mm |
| آنچه دقت افقی را تعیین میکند | قطر نازل و پهنای خط | نقطهٔ لیزر، پیکسل پروژکتور یا نمایشگر |
میکرومتر (µm) یکهزارم میلیمتر است، پس 50 µm همان 0.05 mm است.
تنها مقایسهٔ مستقیمی که خودآموز «فیگور» پیدا کرده، پژوهشی روی چهار چاپگر برای الگوی ریختهگری دندان است. در آن آزمایش چاپگر FDM زبرترین سطح و بیشترین خطای قطر را داشت؛ زبری عمودیاش 7.33 µm بود در برابر 1.39 تا 5.83 µm برای دو چاپگر SLA. ولی هر روش فقط یک دستگاه داشت و قطعه دندانی بود. پس این نتیجه مال همان دستگاههاست، نه قانون کلی.
دو هشدار دیگر از همان فصل:
- عدد ریزتر روی برگه، قول قطعهٔ ریزتر نیست. در رزین، اندازهٔ پیکسل فقط یکی از عاملهاست؛ پخش نور، نوع رزین و زمان نوردهی هم اثر دارند. در یک پژوهش روی چاپگر
MSLAبا پیکسل35 µm، خطا نزدیک حد پیکسل حدود ۲۰ درصد بود. - در FDM هم لایه اثر دارد. در یک پژوهش، لایهٔ نازکتر برای PLA زبری کمتری داد. ولی بهترین لایه به دستگاه هم بسته بود.
برای فیگور این یعنی چه؟ پلههای لایه در FDM روی سطحهای کج و گرد بیشتر دیده میشوند، و پرداختکار بیشتر وقتش را با همین پلهها میگذراند. در رزین این پلهها خیلی ریزترند، ولی سطح تازهچاپشده هنوز رزین مایع دارد.
کار پس از چاپ و زمانش
| FDM | رزین | |
|---|---|---|
| بلافاصله پس از چاپ | صبر تا سردشدن، جداکردن از صفحه | جداکردن از صفحه با دستکش |
| بعد | کندن ساپورت | شستشو در حلال یا آب، خیساندن، خشککردن کامل، پخت با نور |
| پرداخت | سنباده، آستر، رنگ | سنباده فقط پس از پخت کامل، آستر، رنگ |
برای رزین یک عدد واقعی هم هست. در یک مطالعهٔ آزمایشگاهی که خودآموز «فیگور» آورده، زمان مرحلهها این بود: شستن ۲ دقیقه برای SLA، خیساندن ۲۰ دقیقه، خشککردن ۹۰ دقیقه با پایش، پخت ۴۴ دقیقه و سنباده ۳ دقیقه. جمع اینها برای SLA حدود ۱۵۹ دقیقه است (2 + 20 + 90 + 44 + 3 = 159)، یعنی بیش از دو ساعت و نیم کار پس از چاپ برای یک نوبت. این روش یک مطالعه است، نه دستور کار تو، و زمان رزین تو را برگهٔ همان رزین میگوید.
FDM هم بیکار نیست: ساپورت، سنباده و پر کردن پلهها برای فیگوری که قرار است صاف به نظر برسد، خودش وقت زیادی میبرد.
بار ایمنی و جای کار
| FDM | رزین | |
|---|---|---|
| خطر اصلی | سوختگی، ذرات ریز و بخار | تماس پوست با مایع، بخار، حلال آتشگیر |
| حفاظت شخصی | دوری از قسمت داغ، تهویه | دستکش نیتریل، عینک ایمنی، لباس کار جدا |
| جای کار | اتاق با تهویه؛ برای ABS و ASA تهویه و معمولاً محفظه | ترجیحاً اتاقی جدا با در بسته و تهویهٔ خوب؛ نه اتاق خواب، نه آشپزخانه |
| پسماند | تکههای پلاستیک | IPA کارکرده، رزین مایع و دستکش آلوده: پسماند خطرناک |
NIOSH میگوید ذرات و بخار آلی چاپ رزینی به اندازهٔ روشهای دیگر یا بیشتر است، و در یک مطالعهٔ محفظهای بیشترین بخار نه هنگام چاپ، که در شستن و خشککردن با IPA اندازه گرفته شد. FDM هم بیخطر نیست؛ NIOSH ذرات و بخار آن را با نشانههای تنفسی مرتبط میداند و میگوید کمترین دمایی را انتخاب کن که چاپ خوب بدهد. ABS ذرات بیشتری از PLA میسازد. برای فرق فیلامنتها مقایسهٔ PLA و PETG و ABS را ببین.
اگر جای جدا و تهویهٔ خوب نداری، این یک دلیل جدی برای شروع با FDM و PLA است.
هزینهٔ مصرفی: روش حساب، نه قیمت
قیمتها زود عوض میشوند و از کشوری به کشور دیگر فرق دارند، پس اینجا عددی نمیآید. بهجایش، خودآموز «فیگور» هزینهٔ کارکرد را چهار بخش میکند: برق، ماده، قطعات مصرفی و شکست.
برق. توان دستگاه به وات ضرب در ساعت چاپ، تقسیم بر ۱۰۰۰، میشود کیلوواتساعت. مثال خودآموز: چاپگری که در یک تنظیم حدود ۸۰ وات میکشد، در ۱۰ ساعت 80 × 10 / 1000 = 0.8 kWh مصرف میکند. این را در نرخ قبض خودت ضرب کن.
قطعات مصرفی. فهرستها فرق دارند:
| FDM | رزین |
|---|---|
نازل، صفحهٔ چاپ، روانکننده، IPA برای تمیزکاری، دستمال، برس |
فیلم یا مخزن، IPA یا آب، دستکش، دستمال، فیلتر کربن |
برای قطعهٔ مصرفیای مثل فیلم یا مخزن رزین، قیمتش را بر عمری که سازنده اعلام کرده (به لایه یا ساعت) تقسیم کن و در لایه یا ساعت همین چاپ ضرب کن تا سهم آن چاپ درآید.
ماده. وزن را از اسلایسر کورکورانه نپذیر؛ در یک پژوهش، نرمافزار جرم ABS را حدود ۳۶ درصد بیش از واقع نشان داد. یک چاپ واقعی را وزن کن.
شکست. برای نرخ شکست کارگاه خانگی دادهٔ معتبری پیدا نشده. چاپهای شکستخوردهٔ خودت را بشمار و ستونش را موقتی نگه دار تا عدد واقعی جمع شود.
پس کدام؟ روش تصمیم
پیش از دیدن هر مدل چاپگر، سه چیز را بنویس: اندازهٔ بزرگترین قطعه، ریزترین جزئیات، و ماده. بعد:
- جزئیات ریز و قطعهٔ کوچک (مینیاتور، چهره، بافت): رزین، به شرط جای جدا، تهویه و آمادگی برای حلال و پسماند.
- قطعهٔ بزرگتر و سادهتر، یا قطعهای که باید ضربه بخورد یا مصرفی باشد: FDM.
- هر دو: دو دستگاه، یا تقسیم مدل به تکههایی که هر کدام با روش مناسبش چاپ شود.
خودآموز «فیگور» یادآوری میکند که این جمعبندی داوری نویسنده است، نه نتیجهٔ یک آزمایش، و جای برگهٔ مشخصات دستگاه را نمیگیرد. برای رزین هم نام روی بطری («سخت»، «آبشوی»، «شبه ABS») استاندارد نیست؛ رزین را با برگهٔ داده فنی و برگهٔ داده ایمنیاش بخر، نه با نامش.
بیشتر
دو خانوادهٔ چاپ در فصل چاپ سهبعدی چیست، خواندن برگهٔ مشخصات و حساب هزینه در فصل انتخاب چاپگر، و خانوادههای رزین در فصل رزین از دورهٔ رایگان فیگور آمدهاند. اگر FDM را انتخاب کردی، دورهٔ رایگان لایه از اولین چاپ تا رفع عیب همراهت است.
اگر میخواهی این موضوع را کامل یاد بگیری
چاپ سهبعدی، پرداخت، رنگ و فروش فیگور
راهنمای عملی ساخت فیگور: چاپ رزینی و FDM، ایمنی کار با رزین و حلال، پرداخت، آستر، رنگآمیزی با قلم و ایربراش، قالبگیری سیلیکونی، حق نشر، قیمتگذاری و فروش، با عدد و منبع.
- ۴ ترم
- ۲۶ فصل
- همهٔ فصلها رایگان