چاپ سهبعدی چیست و FDM چطور کار میکند؟ از رشتهٔ پلاستیک تا جسم
چاپ سهبعدی یعنی ساختن جسم با افزودن ماده: دستگاه ماده را فقط همانجایی میگذارد که جسم باید باشد، لایه روی لایه، از روی یک طرح رایانهای. رایجترین روش خانگی و کارگاهی FDM است. در این روش یک رشتهٔ پلاستیکی به نام فیلامنت در قسمت داغی نرم میشود، از سوراخ بسیار ریزی به نام نازل بیرون میآید و نازل با حرکت روی صفحه، خطبهخط یک لایه میکشد. بعد کمی بالا میرود و لایهٔ بعدی را روی همان میکشد.
روش بزرگ دیگر رزین است: مایعی که زیر نور سفت میشود. پایینتر کوتاه به آن هم میرسیم.
ایمنی. چاپگر FDM وسیلهٔ ترسناکی نیست، ولی بیخطر هم نیست:
- قسمت داغ اطراف نازل خیلی داغتر از آب جوش است. راهنمای Prusa برای PLA عددی بالای ۲۰۰ درجه میدهد. بعد از تمامشدن چاپ هم مدتی داغ میماند و هیچ نوری این را نشان نمیدهد.
- پلاستیک ذوبشده بو و ذرات بسیار ریز آزاد میکند. اتاق را تهویه کن.
- هنگام حرکت دستگاه دست داخل نبر، و اگر دود یا بوی سوختن حس کردی چاپ را متوقف کن و برق را قطع کن.
- اگر نوجوانی، کار اول را با یک بزرگتر شروع کن.
ساختن با افزودن، نه با تراشیدن
فرض کن یک مکعب کوچک چوبی میخواهی. یک راه این است که تکهچوب بزرگتری برداری و هرچه اضافه است ببری. این کمکردن ماده است: تراش، فرز، اره.
راه دوم برعکس است: از هیچ شروع کنی و ماده را فقط جایی بگذاری که جسم لازم دارد. به این کار چاپ افزایشی میگویند و «چاپ سهبعدی» نام رایجتر همین روش است. مثل دیوار آجری است که ردیفبهردیف بالا میرود، با یک فرق: اینجا ملاتی در کار نیست و خود ماده در حالت نرم به ردیف زیرین جوش میخورد.
یک مثال فرق را روشن میکند. برای ساختن یک لیوان توخالی با تراشیدن، باید تمام فضای داخل لیوان را از قطعه دربیاوری و دور بریزی. در چاپ افزایشی آن فضا از اول پر نمیشود.
واژهٔ «چاپ» کمی گمراهکننده است. چاپگر کاغذی روی یک سطح جوهر میریزد. چاپگر سهبعدی بعد از هر لایه کمی بالاتر میرود و حجم میسازد.
FDM: پلاستیک داغ از نازل
در FDM سه واژه کنار هم مینشینند:
- فیلامنت مادهٔ خام است: رشتهای بلند از پلاستیک که دور یک حلقه پیچیده شده.
- نازل جایی است که پلاستیک نرمشده از آن بیرون میآید.
- لایه چیزی است که نازل با یک دور حرکتش روی صفحه میسازد.
نازل مثل قیف قنادی روی کیک یک خط نرم میکشد. خط در چند لحظه سفت میشود و شکل لایه کامل میشود.
مؤسسهٔ ملی ایمنی و بهداشت شغلی آمریکا (NIOSH) در راهنمای چاپ سهبعدی ایمن، دمای نازل FDM را «معمولاً» بین ۱۹۰ تا ۲۶۰ درجهٔ سانتیگراد میگوید. این عدد کلی است. عدد فیلامنت خودت را همیشه از برچسب سازندهاش بگیر.
بعضی منبعها به همین روش FFF میگویند. NIOSH همین نام را به کار میبرد. هر دو یک روشاند.
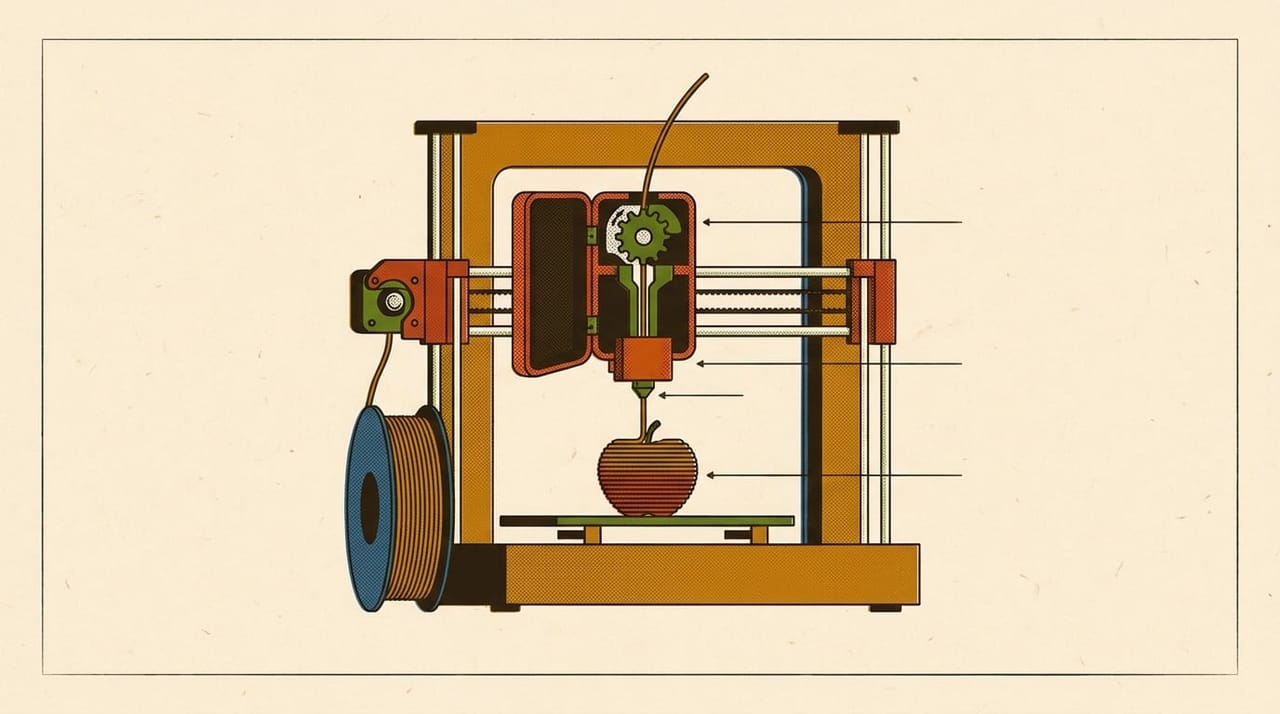
مسیر فیلامنت از حلقه تا نازل
سادهترین راه شناختن قسمتهای چاپگر این است که از نگاه فیلامنت به آن نگاه کنی:
- فیلامنت از حلقه باز میشود.
- به
extruderمیرسد. اینجا یک موتور و چرخدنده فیلامنت را گاز میزنند و جلو میرانند. - وارد
hot endمیشود. بالای آن هنوز خنک است. - از
heat breakمیگذرد، گردن باریکی میان بخش خنک و بخش داغ. - به بلوک داغ میرسد و نرم میشود.
- از نازل بیرون میآید.
یک نکته در این مسیر از بقیه مهمتر است: چرخدنده فقط فیلامنت جامد را میراند، و همان فیلامنت جامد مثل پیستون مذاب را از نازل بیرون میدهد. اگر فیلامنت زودتر از موعد، پیش از بلوک داغ، نرم شود، پیستون از کار میافتد. کار heat break و فنی که کنارش هست جلوگیری از همین است.
extruder و hot end زیاد با هم اشتباه میشوند، حتی در نوشتههای فروشگاهی. extruder فقط میراند و hot end ذوب میکند.
دو چیدمان رایج هست. در direct drive موتور extruder درست بالای hot end روی قسمت متحرک است. در Bowden موتور روی بدنهٔ ثابت است و فیلامنت از یک لولهٔ پلاستیکی بلند تا hot end میرود. Bowden قسمت متحرک سبکتری دارد و direct drive فرمان موتور را زودتر به نوک نازل میرساند. هیچکدام برندهٔ مطلق نیست. روی چاپگر خودت فیلامنت را دنبال کن: اگر میان موتور و hot end لولهٔ بلندی هست، Bowden است.
سه جهت حرکت و صفحهٔ چاپ
نازل باید به هر نقطهٔ فضای چاپ برسد. X و Y دو جهت افقیاند و Z رو به بالا.
حرکت را موتور پلهای (stepper motor) میسازد که بهجای چرخیدن آزاد، قدمهای کوچک و مساوی برمیدارد. چاپگر قدمها را میشمارد و از همین میفهمد نازل کجاست، بدون اینکه چیزی جای نازل را مستقیم ببیند. تسمه حرکت موتور را به قسمت متحرک میرساند و محور Z در بیشتر چاپگرها میلهٔ رزوهدار دارد.
همین شمردن کور یک پیامد مهم دارد: در بیشتر چاپگرها اگر چیزی نازل را متوقف کند یا تسمه چند قدم بلغزد، دستگاه خبردار نمیشود و بقیهٔ لایهها را با همان جابهجایی ادامه میدهد.
سطحی که قطعه روی آن ساخته میشود صفحهٔ چاپ (build plate) است، و در بسیاری از چاپگرها گرم هم میشود. کارش ساده به نظر میرسد ولی نیست: در طول چاپ باید قطعه را محکم نگه دارد و بعد رهایش کند. فاصلهٔ نازل تا صفحه در لایهٔ اول از کوچکترین و مهمترین اندازههای کل چاپ است.
چند لایه؟ یک حساب ساده
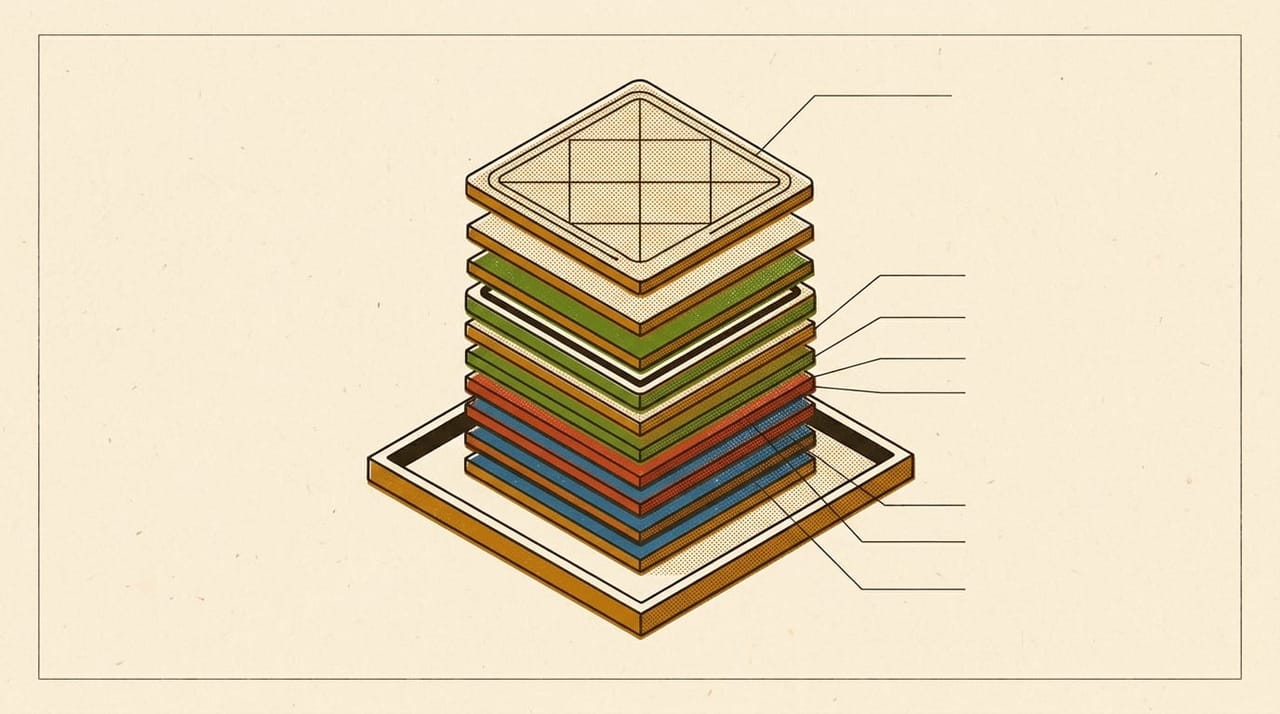
لایهها نازکاند. خودآموز «لایه» بیشتر با ضخامت 0.2 mm کار میکند، یعنی یکپنجم میلیمتر. جسمی به ارتفاع ۷۰ میلیمتر، اندازهٔ یک سیب کوچک، چند لایه میشود؟
number of layers = object height / layer thickness
70 mm / 0.2 mm = 350 layers
70 mm / 0.1 mm = 700 layers
سیصد و پنجاه لایه. اگر لایه را 0.1 mm کنی، ۷۰۰ لایه میشود و چاپ تقریباً دو برابر طول میکشد. اولین قاعدهٔ چاپ سهبعدی همین است: لایهٔ نازکتر، سطح نرمتر، زمان بیشتر.
این حساب یک چیز دیگر را هم نشان میدهد. یک سیب را از پهلو بکش و به چند نوار افقی تقسیم کن. لایهٔ پایین کوچک است و لایههای بعدی بزرگتر میشوند، پس لبهٔ بیرونی لایهٔ دوم بخشی روی لایهٔ اول است و بخشی روی هوا. پلاستیک نرم روی هوا نمیایستد. برای همین حتی شکل سادهای مثل سیب ساده چاپ نمیشود، و چاپگر گاهی باید زیر بخشهای معلق داربست موقتی بسازد.
اسلایسر: مترجم میان مدل و چاپگر
چاپگر شکل سهبعدی نمیفهمد. فرمانهایی از این جنس میفهمد: «برو به این نقطه و در مسیرت این مقدار فیلامنت بفرست.» فایل مدل، مثلاً STL، فقط فهرستی از مثلثهای سطح جسم است. برنامهای که میان این دو ترجمه میکند اسلایسر است و سه کار میکند:
- جسم را با صفحههای افقی به لایه میبرد.
- برای هر لایه مسیر حرکت نازل را تعیین میکند.
- همه را در فایلی به نام G-code مینویسد که چاپگر اجرا میکند.
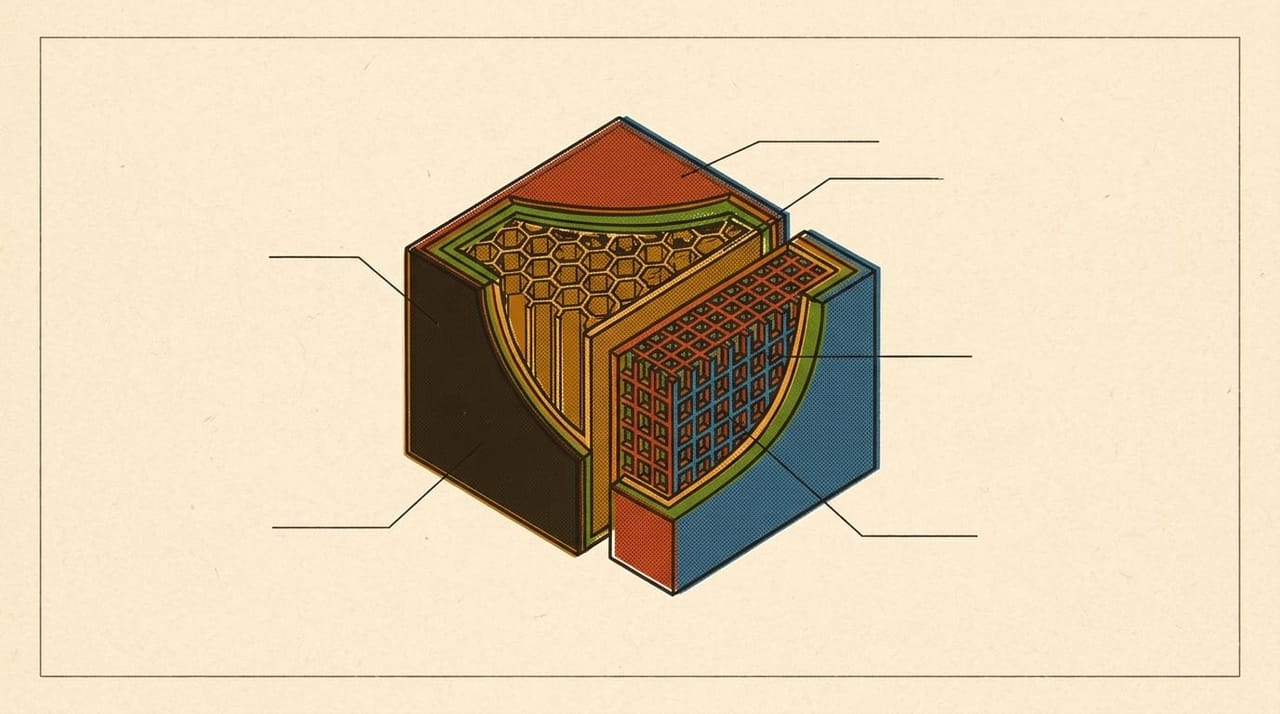
داخل هر لایه هم تصمیمهایی هست. اسلایسر اول دور شکل را میکشد؛ به این حلقه دیواره میگویند و معمولاً یکی دو حلقهٔ دیگر هم درونش میآید. داخل دیوارهها را معمولاً کامل پر نمیکند و یک شبکهٔ کمپشت به نام infill میگذارد. لایههای بالا و پایین را توپر میکشد تا سطح صاف داشته باشند.
اینها کوچک به نظر میرسند ولی کوچک نیستند. خودآموز «لایه» یک استوانه به قطر ۲۰ و ارتفاع ۱۰ میلیمتر را با دو دیواره حساب میکند: فقط دیوارههای ۵۰ لایه حدود ۶ متر مسیر نازل است. و چون مقطع یک خط چاپی 0.4 mm × 0.2 mm حدود 0.08 mm² است و مقطع فیلامنت 1.75 mm حدود 2.405 mm²، هر میلیمتر فیلامنت حدود ۳۰ میلیمتر خط چاپی میسازد (2.405 / 0.08 ≈ 30).
اسلایسر چاپگر را نمیبیند. فقط چیزی را میداند که به آن گفتهای: اندازهٔ نازل، جنس فیلامنت، حجم چاپ. برای انتخاب یکی از چهار اسلایسر رایج، کدام اسلایسر را بخوان.
رزین: خانوادهٔ دیگر
در چاپ رزینی فیلامنت و نازلی در کار نیست. مخزنی پر از رزین مایع حساس به نور داری و نور، لایهبهلایه، بخشی از مایع را جامد میکند. سه روش رایجش SLA (لیزر نقطهبهنقطه)، DLP (تصویر هر لایه یکباره) و LCD (نور از پشت یک نمایشگر) است.
| FDM | رزین | |
|---|---|---|
| مادهٔ خام | رشتهٔ پلاستیکی | مایع حساس به نور |
| چه چیزی جامدش میکند | سردشدن پلاستیک نرم | نور |
| نقطهٔ قوت | ساده و کمهزینه برای شروع | جزئیات ریز و دقت |
| کار پس از چاپ | جداکردن ساپورت، سنباده | شستوشو، پخت با نور، بعد سنباده |
| خطر اصلی | سوختگی، ذرات ریز و بخار | تماس پوست با مایع، بخار، حلال آتشگیر |
این جدول خلاصهٔ مقایسهٔ خودآموز «فیگور» است که خودش از راهنمای NIOSH آمده. رزین پختهشده دوباره ذوب نمیشود، برخلاف پلاستیک FDM. ابزار، ایمنی و عیبهای رزین آنقدر فرق دارد که خودآموز «لایه» عمداً هیچ فصلی دربارهٔ آن ندارد. اگر کارت فیگور و جزئیات ریز است، دورهٔ فیگور هر دو روش را کنار هم میگذارد.
از کجا شروع کنیم؟
پیش از خرید یا روشنکردن چاپگر، سه چیز را با کاغذ و مداد هم میشود یاد گرفت: لایهلایهکردن یک جسم، نام قسمتهای چاپگر، و کاری که اسلایسر میکند. سه فصل اول دورهٔ رایگان لایه دقیقاً همیناند: FDM یعنی چه، چاپگر از چه ساخته شده و اسلایسر چه میکند.
اولین فیلامنت هم معمولاً PLA است، چون کمدردسرتر است. فرقش با PETG و ABS را در مقایسهٔ PLA و PETG و ABS ببین.
اگر میخواهی این موضوع را کامل یاد بگیری
چاپ سهبعدی، پرداخت، رنگ و فروش فیگور
راهنمای عملی ساخت فیگور: چاپ رزینی و FDM، ایمنی کار با رزین و حلال، پرداخت، آستر، رنگآمیزی با قلم و ایربراش، قالبگیری سیلیکونی، حق نشر، قیمتگذاری و فروش، با عدد و منبع.
- ۴ ترم
- ۲۶ فصل
- همهٔ فصلها رایگان