infill چند درصد باشد؟ راهنمای چگالی و الگوی پرکننده در چاپ سهبعدی
infill شبکهای است که فضای داخل قطعهٔ چاپی را پر میکند، و چگالی آن میگوید چند درصد این فضا پلاستیک است. راهنمای Prusa نقطهٔ شروع را میدهد: بیشتر مدلها با ۱۰ تا ۱۵ درصد چاپ میشوند و کمتر پیش میآید بالاتر از ۳۰ درصد لازم شود. اگر قطعهات ضعیف است، پیش از بالا بردن infill تعداد دیواره را زیاد کن.
چرا قطعهٔ چاپی توپر نیست
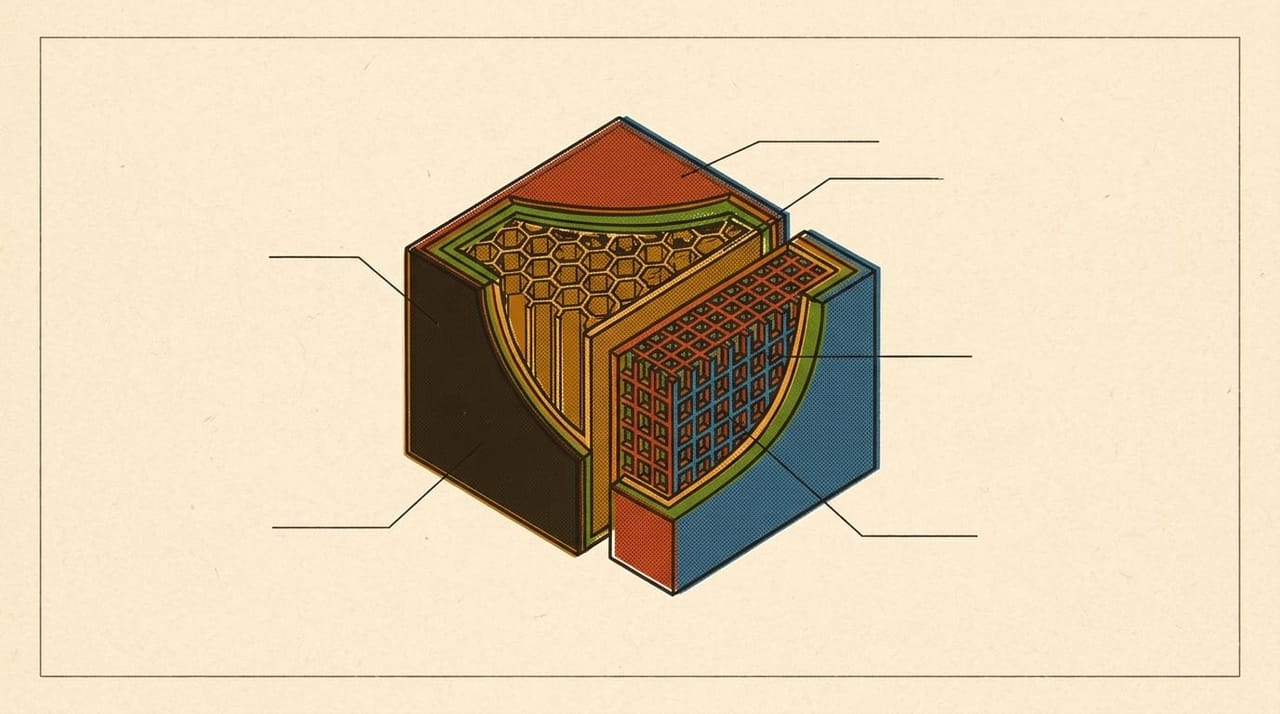
چاپگر اول پوسته را میسازد: دیوارهها و لایههای جامد بالا و پایین. داخل این پوسته خالی میماند و infill فقط آن فضا را پر میکند. سطح بالای قطعه هم روی همین شبکه مینشیند.
| اسلایسر | چگالی infill |
|---|---|
| Cura | Print settings › Infill › Infill Density |
| PrusaSlicer | Print Settings › Infill › Infill › Fill density |
| OrcaSlicer | Process › Strength › Infill › Sparse infill density |
| Bambu Studio | Process › Strength › Sparse infill › Sparse infill density |
راهنمای Prusa چاپ با صفر درصد را معمولاً توصیه نمیکند، و میگوید در ۱۰۰ درصد اسلایسر الگو را به Rectilinear برمیگرداند که میتواند ظاهر قطعه را خراب کند.
استحکام از کجا میآید
به یک تختهسهلا فکر کن. سفتی آن بیشتر از سطحهای بیرونی است. قطعهٔ چاپی هم شبیه این است. راهنمای Prusa میگوید استحکام بیشتر از تعداد دیواره میآید و infill بیشتر در برابر فشار کمک میکند.
مثال روشنش گوشهٔ نازک است. اگر قطعهای از گوشهٔ نازکش میشکند، آن گوشه تقریباً هیچ infill ندارد، چون همهٔ فضایش را دیواره پر کرده است. بالا بردن چگالی آنجا اثری ندارد.
برای قطعهٔ محکمتر اول دیواره را زیاد کن، بعد
infillرا.
| اسلایسر | تعداد دیواره |
|---|---|
| Cura | Print settings › Walls › Wall Thickness › Wall Line Count |
| PrusaSlicer | Print Settings › Layers and perimeters › Vertical shells › Perimeters |
| OrcaSlicer | Process › Strength › Walls › Wall loops |
| Bambu Studio | Process › Strength › Walls › Wall loops |
حساب زمان و فیلامنت
شاید فکر کنی اگر چگالی را از ۲۰ به ۴۰ درصد ببری، مصرف دو برابر میشود. ولی فقط سهم infill دو برابر میشود و دیواره و لایههای جامد سر جایشان میمانند.
این یک مثال فرضی است. قطعهای را در نظر بگیر که پوستهاش ۱۰ گرم پلاستیک میخواهد و داخلش اگر توپر باشد، ۴۰ گرم دیگر:
چگالی infill |
سهم infill |
کل | نسبت به ۲۰٪ |
|---|---|---|---|
| ۲۰٪ | ۸ گرم | ۱۸ گرم | ۱ |
| ۴۰٪ | ۱۶ گرم | ۲۶ گرم | حدود ۱٫۴ برابر |
| ۱۰۰٪ | ۴۰ گرم | ۵۰ گرم | حدود ۲٫۸ برابر |
عددهای قطعهٔ خودت را از Preview اسلایسر بگیر. اسلایسر پیش از چاپ زمان و مقدار فیلامنت را نشان میدهد، پس این مقایسه را بدون چاپ هم میتوانی انجام بدهی.
کدام الگو
الگو شکل شبکه است و تنظیمش کنار چگالی است:
| اسلایسر | الگوی infill |
|---|---|
| Cura | Print settings › Infill › Infill Pattern |
| PrusaSlicer | Print Settings › Infill › Infill › Fill pattern |
| OrcaSlicer | Process › Strength › Infill › Sparse infill pattern |
| Bambu Studio | Process › Strength › Sparse infill › Sparse infill pattern |
نام الگوها از اسلایسری به اسلایسر دیگر فرق دارد. بهجای حفظکردن فهرست، از این سؤال شروع کن: قطعه تزئینی است یا کاربردی؟ برای مدل تزئینی، الگوی پیشفرض پروفایل کافی است. برای قطعهٔ کاربردی، الگویی مثل Gyroid را امتحان کن که شبکهاش در ارتفاع هم پیوسته است، و نتیجه را روی یک نمونهٔ کوچک بسنج.
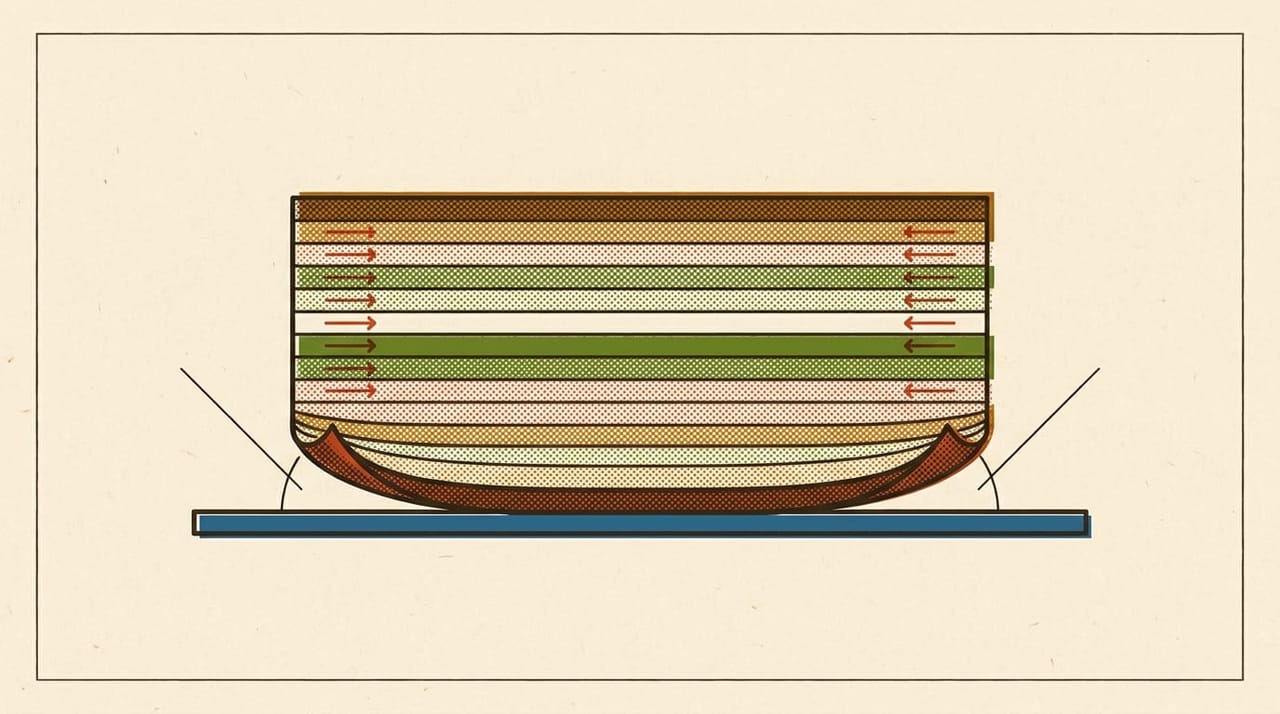
نکتهٔ مهم دیگر اینکه قطعهٔ چاپی در جهت Z ضعیفتر است، چون لایهها روی هم چسبیدهاند. پس جهت چاپ میتواند از عدد infill مهمتر باشد. اگر قطعه زیر بار است، طوری آن را روی صفحه بچرخان که نیرو لایهها را از هم جدا نکند.
انتخاب سریع
| کار قطعه | نقطهٔ شروع |
|---|---|
| مدل تزئینی | چگالی در حد ۱۰ تا ۱۵ درصد |
| قطعهٔ معمولی | همان چگالی، با یک دیوارهٔ بیشتر |
| قطعهٔ زیر بار | دیوارهٔ بیشتر، بعد چگالی بیشتر، در صورت نیاز تا حدود ۳۰ درصد |
اینها نقطهٔ شروعاند. قطعهٔ کاربردی را همیشه با نمونهٔ واقعی بسنج. اگر برای پروژهای مثل بدنهٔ ربات آیرو قطعه چاپ میکنی، یک نمونه را تا شکستن آزمایش کن تا بدانی از کجا ضعیف است.
جنس ماده هم در این تصمیم اثر دارد؛ مقایسهاش در فرق PLA و PETG و ABS آمده است.
اگر میخواهی این موضوع را کامل یاد بگیری

خودآموز رباتیک
خودآموز رباتیک برای ۱۲ تا ۱۵ سالهها: از اولین LED تا ربات متصل به هوش مصنوعی، با ESP32 و MicroPython.
- ۵ ترم
- ۵۶ فصل
- همهٔ فصلها رایگان