در این فصل چه یاد میگیری#
تا اینجا اسلایسر برایت فایل میساخت و تو فقط آن را به چاپگر میدادی. این فصل آن فایل را باز میکنی. آخرش ده خط G-code را با مداد دنبال کردهای و میبینی نازل کجا رفته، چقدر فیلامنت مصرف شده و چه زمانی چیزی ریخته است.
آخر این فصل میتوانی:
- ساختار یک فایل G-code را بشناسی و بخشهایش را پیدا کنی
- حرکت
G0وG1را از روی عددهایش روی کاغذ بکشی - بگویی عدد
Eمطلق است یا نسبی وG92با آن چه میکند - فرمانهای دما را از فرمانهای حرکت جدا کنی
قبل از شروع#
- از فصل ۰۶ ترم ۱: نام G-code را شنیدهای.
- از فصل ۰۸ ترم ۱: مدل را برش میزنی و
Previewرا میخوانی. - از فصل ۰۲ ترم ۲: رابطهٔ فیلامنت و مقطع خط را میدانی.
- از فصل ۰۶ ترم ۲: سرعت را بر حسب میلیمتر بر ثانیه میشناسی.
🎯 کار این فصل: اسلایسرت، یک ویرایشگر متن ساده، کاغذ شطرنجی، مداد و ماشینحساب. چاپگر لازم نیست. فعالیت این فصل فقط خواندن است.
⚠️ مواظب باش: در این فصل هیچ خطی را به چاپگر نفرست. نمونهها برای خواندناند: خانهیابی ندارند، دما ندارند، و برای چاپگر تو نوشته نشدهاند. فرمانی که حرکت میدهد بدون آنکه بداند نازل کجاست میتواند نازل را به صفحه بکوبد. نوشتن کد برای اجرا از فصل بعد شروع میشود، آن هم با قاعده.
۱. G-code فقط متن است#
G-code فهرستی از فرمانهاست. هر خط یک فرمان دارد و چاپگر آنها را به ترتیب اجرا میکند. هوشی در کار نیست: چاپگر مدل را نمیشناسد، فقط خط بعدی را میخواند.
- مدل
calibration-cube.scadاز فصل ۰۵ ترم ۱ را برش بزن. - خروجی را بهصورت فایل
.gcodeذخیره کن. - فایل را در ویرایشگر متن باز کن.
📌 یادداشت: اگر PrusaSlicer برای چاپگرت فایل
.bgcodeساخت، فایل دودویی است و در ویرایشگر متن خوانده نمیشود. راهنمای Prusa میگوید این خروجی برای چاپگرهای جدیدتر خودش پیشفرض است. فایل را باFileو گزینهٔConvertبه متن برگردان، یا در زبانهٔPrintersگزینهٔSupports binary G-codeرا در یک کپی از پروفایل خاموش کن. پروفایل اصلی را عوض نکن.
✅ چک کن: باید هزاران خط کوتاه ببینی که بیشترشان با G1 شروع میشوند.
هر خط از یک حرف و عدد و بعد چند پارامتر ساخته شده است:
G1 X30 Y10 E0.665 F1200 ; everything after the semicolon is a comment
G1 خود فرمان است. X30 و بقیه پارامترند. هر چیزی بعد از ; یادداشت است و چاپگر آن را نادیده میگیرد. اسلایسرها با همین یادداشتها در فایل نشانه میگذارند، مثلاً برای شروع هر لایه.
هر فایل سه بخش دارد:
| Part | What is in it | Who wrote it |
|---|---|---|
| Start | heating, homing, a first line | the printer profile |
| Layers | thousands of moves | the slicer |
| End | heaters off, move away | the printer profile |
بخش میانی همان چیزی است که این همه ترم با تنظیمهایت شکل دادهای. layer height در اینجا عدد Z است، و flow عدد E. دو بخش دیگر را فصل بعد درس میدهد.
۲. حرکت: G0 و G1#
در Marlin و Klipper این دو فرمان یک حرکت خطی میسازند. مستندات Klipper هر دو را یک فرمان معرفی میکند، و مستندات Marlin میگوید روی چاپگرهای دکارتی و دلتا G0 همان G1 است. اسلایسرها هم یکسان نیستند. Cura برای travel فرمان G0 مینویسد. PrusaSlicer، OrcaSlicer و Bambu Studio برای travel هم G1 مینویسند، فقط بدون E. پس آزمون درست این است: آیا عدد E در این خط جلو میرود؟
اگر در فایل خودت G2 یا G3 دیدی، اینها حرکت کمانیاند. OrcaSlicer و Bambu Studio میتوانند آنها را برای بالا رفتن مارپیچ نازل یا برای کشیدن کمان بنویسند. این فصل آنها را با دست دنبال نمیکند.
| Parameter | Meaning | Note |
|---|---|---|
X Y Z |
target position | absolute after G90, an offset after G91 |
E |
filament position | see section 3 |
F |
speed, in mm per minute | stays in force until changed |
دو نکته این جدول را مهم میکند. F دقیقهای است، نه ثانیهای، پس باید بر ۶۰ تقسیم کنی تا به عددهای اسلایسر برسی. و وقتی یک بار F گفته شد، خطهای بعدی هم همان را به کار میبرند.
F3000 / 60 = 50 mm/s
F1200 / 60 = 20 mm/s
G90 میگوید عددها نقطهٔ مقصدند. G91 میگوید عددها فاصله از جای فعلیاند. در حالت G90 خط G1 X30 یعنی برو به ۳۰. در حالت G91 همان خط یعنی ۳۰ میلیمتر دیگر برو.
قبل از ادامه، جواب بده: نازل روی X10 است و چاپگر در حالت G90 این دو خط را میخواند: G1 X30 و بعد G1 X30. نازل چقدر حرکت میکند؟ اگر حالت G91 بود چه؟
جواب: در G90 فقط ۲۰ میلیمتر، و خط دوم حرکتی نمیسازد، چون نازل همانجاست. در G91 شصت میلیمتر میرود و به ۷۰ میرسد. همین فرق است که G-code اشتباه را خطرناک میکند: یک حرف، نتیجهٔ دیگری میدهد.
۳. عدد E، و کاری که G92 میکند#
E جای فیلامنت است. چرخدندهٔ extruder را هم مثل یک محور میبینی. دو حالت داریم:
- مطلق: عدد
Eکل راهی است که تا اینجا رفته، پس مدام بزرگ میشود. فرمانشM82است. - نسبی: هر خط فقط سهم خودش را میگوید. فرمانش
M83است.
مستندات Marlin میگوید G90 و G91 این انتخاب را هم عوض میکنند و اثر M82 یا M83 را پاک میکنند، پس ترتیب خطها مهم است. در مستندات Klipper هم M83 نسبی را اجبار میکند و M82 فقط آن اجبار را برمیدارد. پس هر وقت به E رسیدی، اول بپرس حالت فایل چیست.
اسلایسرت خودش این را انتخاب میکند و تنظیمش اینجاست:
| Slicer | Setting path |
|---|---|
| Cura | Print settings › Special Modes › Relative Extrusion |
| PrusaSlicer | Printers › General › Advanced › Use relative E distances |
| OrcaSlicer | Printer › Basic information › Advanced › Use relative E distances |
| Bambu Studio | Printer › Basic information › Advanced › Use relative E distances |

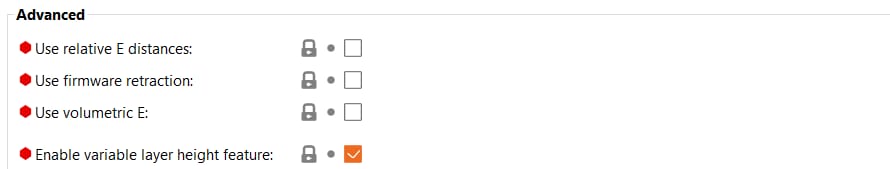


📌 یادداشت: این تنظیم مال چاپگر است و نباید بیدلیل عوضش کنی. متن راهنمای داخل اسلایسرها یکسان نیست. PrusaSlicer میگوید بیشتر firmwareها مقدار مطلق به کار میبرند، و OrcaSlicer برای بیشتر چاپگرها نسبی را توصیه میکند. Cura هم میگوید هر کدی که در پروفایل نوشته شود با حالت مطلق شروع میشود. در Bambu Studio این خط برای چاپگرهای Bambu غیرفعال است.
حالا G92. این فرمان چیزی را تکان نمیدهد. فقط به چاپگر میگوید «از این لحظه جای فعلی را این عدد حساب کن». خط G92 E0 یعنی شمارندهٔ فیلامنت را صفر کن. اسلایسرها این را زیاد مینویسند تا عدد E بیش از حد بزرگ نشود.
مقدار E از همان حسابی میآید که در ترم ۲ دیدی. برای خط 0.4 × 0.2 و فیلامنت با مقطع 2.405 mm²:
E per mm of line = 0.08 / 2.405 = 0.03326      (calculated)
E for a 20 mm line = 20 × 0.03326 = 0.665      (calculated)
۴. فرمانهای دما و فن#
سه فرمان دیگر هم همهجای فایل هستند. اینها حرکت نمیسازند.
| Command | Meaning | Waits? |
|---|---|---|
M104 S200 |
nozzle target 200 °C | no, the next line runs at once |
M140 S60 |
bed target 60 °C | no |
M106 S255 |
part fan full | S runs from 0 to 255 |
S در M104 و M140 عدد هدف است. این دو فرمان فقط هدف را عوض میکنند و خط بعدی را فوراً میفرستند. پس اگر بعد از M104 فوری چاپ شروع شود، نازل هنوز به دما نرسیده است. فرمانی که منتظر میماند موضوع فصل بعد است.
عدد S در M106 درصد نیست. S255 همان تمامسرعت است، پس S128 حدود نیمی از آن است (حسابشده: 128 / 255 = 0.50).
🤖 با AI: ده خط از فایل خودت را به دستیار AI بده و بگو نوع firmware چاپگرت چیست. بپرس «هر خط چه میکند؟». بعد جوابش را با جدولهای این فصل بسنج. اگر فرمانی را نمیشناسی، معنی آن را از مستندات firmware خودت بخوان. جواب را با چاپ خودت چک کن.
۵. ده خط را با دست دنبال کن#
این نمونه فقط برای خواندن است. قبل از شروع حدس بزن: روی کاغذ چه شکلی کشیده میشود، و کل فیلامنت مصرفشده چند میلیمتر است؟
G90
M82
G92 E0
G0 Z0.2 F600
G0 X10 Y10 F3000
G1 X30 Y10 E0.665 F1200
G1 X30 Y30 E1.33
G1 X10 Y30 E1.995
G1 X10 Y10 E2.66
G92 E0
- روی کاغذ شطرنجی محورهای X و Y را بکش.
- هر خط را بخوان و ردیفش را در جدول پر کن.
- هر خطی را که
Eآن زیاد میشود پررنگ بکش و بقیه را نقطهچین.
| Line | X | Y | Z | E | mm/s | Plastic? |
|---|---|---|---|---|---|---|
| 1 | ||||||
| 2 | ||||||
| 3 | ||||||
| 4 | ||||||
| 5 | ||||||
| 6 | ||||||
| 7 | ||||||
| 8 | ||||||
| 9 | ||||||
| 10 |
✅ چک کن: باید یک مربع بسته داشته باشی که از یک نقطه شروع میشود و به همان نقطه برمیگردد.
جواب: مربعی با ضلع ۲۰ میلیمتر. خط ۵ یک travel است و چهار خط بعد مربع را میسازند. کل فیلامنت 2.66 mm است و سرعت چاپ ۲۰ میلیمتر بر ثانیه، پس چهار ضلع در ۴ ثانیه تمام میشوند (حسابشده: 80 / 20 = 4). خطای رایج این است که سرعت را برای خطهای ۷ تا ۹ خالی بگذاری. F همان عدد خط ۶ میماند.
🔧 اگر کار نکرد: اگر عدد
Eبرای هر ضلع برایت0.665نشد، حواست به حالتM82باشد. عددها کل راهاند، پس باید عدد هر خط را از خط قبلی کم کنی.
واژههای تازهٔ این فصل#
| کلمه | تلفظ به حروف فارسی | یعنی چه |
|---|---|---|
| G-code | جیکد | زبان فرمانهایی که چاپگر خط به خط اجرا میکند |
| absolute | اَبسولوت | عدد، خود مقصد است |
| relative | رلتیو | عدد، فاصله از جای فعلی است |
| feedrate | فیدریت | سرعت حرکت، همان عدد F |
| comment | کامنت | یادداشتی بعد از ; که اجرا نمیشود |
| arc move | آرک موو | حرکت کمانی با G2 یا G3 |
تمرینها
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
جوابِ تمرینها
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
در فصل بعد#
در این فصل نمونهها را فقط خواندی. فصل بعد برای اولین بار کدی را تغییر میدهی که چاپگر اجرا میکند: کد شروع و کد پایان. میبینی چرا نازل باید پیش از هر حرکتی جایش را بداند، و راهی را که فصل ۰۵ ترم ۳ برای pressure advance نیمهکاره گذاشت کامل میکنی.
به آخر این فصل رسیدی!
اگر ساختی و جواب داد، این دکمه مال توست.