در این فصل چه میسازی#
آخر این فصل کد پایان پروفایل خودت را خواندهای و یک حرکت امن به آن اضافه کردهای. کد شروع را خط به خط میفهمی، و اگر با Cura یا PrusaSlicer کار میکنی، راه firmware برای pressure advance را تمام کردهای.
آخر این فصل میتوانی:
- ترتیب درست کد شروع را توضیح بدهی
- فرق فرمان منتظرمانده و فرمان بیانتظار دما را بگویی
- یک خط پرایم را حساب کنی
- یک حرکت پایانی بنویسی که از حد چاپگر بیرون نرود
- عدد
pressure advanceرا با فرمان firmware بدهی
قبل از شروع#
- از فصل ۰۱ همین ترم:
G1،G90،G91،G92،M104وM140. - از فصل ۰۹ ترم ۱:
Z offsetو لایهٔ اول خوب. - از فصل ۰۵ ترم ۳: چاپ A مدل
corner-sample.scadرا داری و میدانی چاپگرت این قابلیت را دارد یا نه.
🎯 کار این فصل: چاپگر، اسلایسرت، ویرایشگر متن و یک مدل کوچک. نسخهٔ پشتیبان پروفایل چاپگر را داشته باش. اگر چاپگر نداری، همهٔ مرحلهها را روی پروفایل انجام بده، فایل را ذخیره کن و با چشم بخوان.
⚠️ مواظب باش: کد شروع و پایان مستقیم روی چاپگر اجرا میشود و اسلایسر آن را نمیسنجد. عدد اشتباه میتواند نازل را به صفحه یا به سقف ببرد. سازندهٔ چاپگرت این کد را برای همان دستگاه نوشته است. این فصل کد او را دور نمیریزد؛ فقط میخوانی و یک چیز کوچک اضافه میکنی. برای چاپگرهای Bambu این کتاب نمونهای ندارد، پس آن کد را عوض نکن.
۱. کد شروع: چرا این ترتیب#
بعد از روشنشدن، چاپگر نمیداند نازل کجاست. پس اولین کار یافتن خانه است. فرمانش G28 است: هر محور بهسمت کلید انتهایش میرود تا چاپگر جای خود را بشناسد. این کار هر بار لازم است. وقتی موتورها رها میشوند، چاپگر دیگر نمیداند محور کجاست.
از فصل قبل میدانی M104 و M140 منتظر نمیمانند. حالا دو فرمان منتظرمانده:
| Command | Meaning | In Marlin | In Klipper |
|---|---|---|---|
M190 S60 |
bed to 60 °C and wait | with S waits only while heating |
always waits to settle |
M109 S200 |
nozzle to 200 °C and wait | with S waits only while heating; R waits both ways |
always waits to settle |
نمونهای که میخوانی یک کد شروع کوتاه برای Marlin است و معنی هر خطش با مستندات Marlin میخواند. این نمونه جای کد سازنده را نمیگیرد. عددها در آن با متغیر میآیند، پس اسلایسر هنگام ساختن فایل مقدار فیلامنت را میگذارد. این نسخه مال Cura است:
G90                                      ; absolute moves
M190 S{material_bed_temperature_layer_0} ; bed to temperature, wait
G28                                      ; home all axes
M109 S{material_print_temperature_layer_0} ; nozzle, wait
G92 E0                                   ; zero the filament counter
قبل از ادامه، جواب بده: چرا G28 پیش از داغشدن نازل آمده است، و اگر بهجای M190 خط M140 مینوشتی چه میشد؟
جواب: نازل سرد کمتر چکه میکند، پس هنگام خانهیابی رد مذاب نمیگذارد. با M140 خط بعدی فوراً اجرا میشد و چاپ روی صفحهای شروع میشد که هنوز به دما نرسیده است. این ترتیب قانون جهانی نیست و چاپگرهایی که با حسگر صفحه کار میکنند ترتیب خودشان را دارند، برای همین کد سازنده بر این نمونه مقدم است. مستندات Prusa هم نمونهای دارد که صفحه را پیش از نازل گرم میکند.
متغیرها در هر اسلایسر نام خودشان را دارند:
| Slicer | First-layer nozzle | First-layer bed |
|---|---|---|
| Cura | {material_print_temperature_layer_0} |
{material_bed_temperature_layer_0} |
| PrusaSlicer | [first_layer_temperature] |
[first_layer_bed_temperature] |
| OrcaSlicer | [nozzle_temperature_initial_layer] |
[bed_temperature_initial_layer_single] |
| Bambu Studio | [nozzle_temperature_initial_layer] |
[bed_temperature_initial_layer_single] |
📌 یادداشت: متن راهنمای Cura میگوید اگر کد شروع فرمان دما داشته باشد، فرمان دمای خودکار اضافه نمیشود. پس بعد از هر تغییری فایل خروجی را باز کن و ببین دو بار گرمکردن نداشته باشی. در Klipper گاهی کل این کار داخل یک ماکرو به نام
START_PRINTاست و کد شروع فقط همان یک خط است. مستندات Klipper این روش را توضیح میدهد. اگر پروفایلت چنین خطی دارد، مرحلهها را داخل تنظیمات Klipper بخوان.
محل کد شروع:
| Slicer | Setting path |
|---|---|
| Cura | Machine Settings › Printer › Start G-code |
| PrusaSlicer | Printers › Custom G-code › Start G-code › Start G-code |
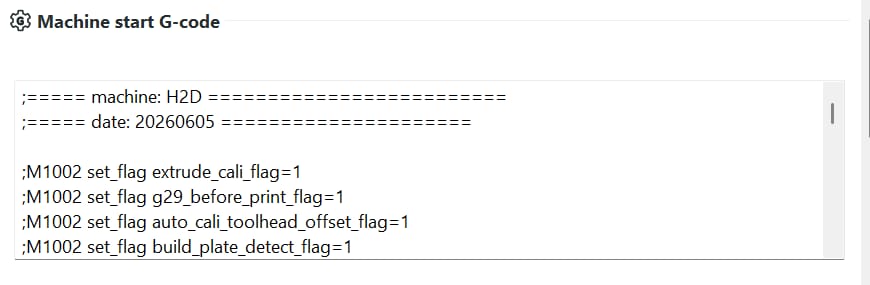
| OrcaSlicer | Printer › Machine G-code › Machine start G-code › Start G-code |
| Bambu Studio | Printer › Machine gcode › Machine start G-code › Start G-code |


۲. خط پرایم#
بعد از گرمشدن، نازل خالی یا پر از مذاب کهنه است. خط پرایم یک خط کوتاه کنار قطعه است که مسیر مذاب را پیش از چاپ پر میکند. در همین خط هم همان حساب فصل قبل برقرار است. برای خطی به طول ۵۰ میلیمتر، عرض 0.4 mm و ارتفاع 0.3 mm:
E = 50 × 0.12 / 2.405 = 2.49 mm of filament (calculated)
⚠️ مواظب باش: عددهای این خط پرایم برای چاپگر تو نیستند. پیش از اجرا مطمئن شو نقطهٔ شروع و پایان روی صفحهٔ چاپ است و گیره یا کنارهٔ صفحه سر راه نیست. ارتفاع
Z0.3تنها وقتی درست است کهZ offsetرا درست گرفته باشی. دستت روی کلید خاموشکردن باشد.
G1 Z5 F600              ; lift clear of the bed
G1 X10 Y10 F3000        ; go to the line start, inside the bed
G1 Z0.3 F600            ; down to the first-layer height
G1 X60 Y10 E2.49 F1200  ; 50 mm prime line
G92 E0                  ; zero again, for the print
G1 Z2 F600              ; lift before the print starts
این نمونه در هر دو حالت E درست است، چون قبلش G92 E0 آمده است: در حالت مطلق مقصد 2.49 است و در حالت نسبی سهم همین خط. اگر پروفایل سازنده خط پرایم دارد، همان را نگه دار.
✅ چک کن: در کد شروع پروفایلت خط پرایم را پیدا کن و طول و عدد E آن را بخوان.
۳. یک حرکت پایانی امن#
آخر چاپ سه کار لازم است: نازل از قطعه جدا شود، گرماها خاموش شوند، و موتورها رها شوند. M107 فن قطعه را خاموش میکند و M84 موتورها را. طبق مستندات Marlin، M107 بدون شمارهٔ فن همان فن قطعه را خاموش میکند، و M84 بدون پارامتر همهٔ محورها را فوراً رها میکند.
قبل از خواندن نمونه حدس بزن: اگر چاپ درست تا سقف ارتفاع چاپگر رسیده باشد، G1 Z5 در حالت G90 چه میکند و در حالت G91 چه؟
جواب: در G90 نازل به ارتفاع ۵ میلیمتر میرود، یعنی پایین و درون قطعه. برای همین این خط بدون حالت نسبی هرگز در کد پایان نمیآید. در G91 نازل ۵ میلیمتر بالا میرود و به سقف حرکت میرسد، مگر firmware جلویش را بگیرد. پیکربندی پیشفرض Marlin حد نرمافزاری را روشن دارد (MIN_SOFTWARE_ENDSTOPS و MAX_SOFTWARE_ENDSTOPS) و حرکت را تا مرز ماشین کوتاه میکند. این مرز فقط وقتی درست است که چاپگر جای خود را با خانهیابی بداند. Klipper هم هر حرکتی بیرون از position_max را رد میکند. پس نمونهٔ پایین حرکت کوچک و نسبی دارد و ترتیبش این است: اول گرماها خاموش میشوند، بعد حرکت، تا اگر حرکتی رد شد چاپگر با گرمای روشن نماند.
G92 E0        ; zero the filament counter
G1 E-1 F300   ; small retract, while the nozzle is still hot
M104 S0       ; nozzle heater off
M140 S0       ; bed heater off
M107          ; part fan off
G91           ; relative moves
G1 Z5 F600    ; lift 5 mm
G90           ; back to absolute
G28 X         ; home X, which moves the head clear
M84           ; motors off
این نمونه برای Marlin و Klipper روی چاپگر دکارتی نوشته شده است. هر خط را با مستندات Klipper و Marlin سنجیدهایم. G28 X در Marlin فقط محور X را به خانه میبرد. G1 E-1 پس از G92 E0 در هر دو حالت E یک میلیمتر عقب میرود. سرعت Z را هم حد ماشین میتواند کمتر کند، و این خطری ندارد.
اگر با PrusaSlicer یا OrcaSlicer کار میکنی، بهجای سه خط G91 تا G90 میتوانی ارتفاع را محدود کنی. مستندات PrusaSlicer میگوید تابع min در این زبان هست و متغیر max_layer_z در کد پایان در دسترس است. OrcaSlicer هم این متغیر را در کد پایان میشناسد. تابع min را فقط در مستندات PrusaSlicer دیدهایم، پس در هر دو اسلایسر خط ساختهشده را در فایل خروجی ببین.
G1 Z{min(max_layer_z + 5, max_print_height)} F600   ; PrusaSlicer
G1 Z{min(max_layer_z + 5, printable_height)} F600   ; OrcaSlicer
حالا خودت کد پایان را عوض میکنی.
| Slicer | Setting path |
|---|---|
| Cura | Machine Settings › Printer › End G-code |
| PrusaSlicer | Printers › Custom G-code › End G-code › End G-code |
| OrcaSlicer | Printer › Machine G-code › Machine end G-code › End G-code |
| Bambu Studio | Printer › Machine gcode › Machine end G-code › End G-code |


⚠️ مواظب باش: پیش از اولین اجرا، ارتفاع واقعی چاپگرت را از راهنمایش بخوان. برای آزمون مدل بلند به کار نبر، چون باید از سقف فاصله داشته باشی. خاموشکردن گرماها را هرگز از کد پایان حذف نکن. موقع چاپ آزمایشی کنار چاپگر بمان. اگر نازل بهسمت قطعه یا صفحه رفت، برق را قطع کن.
- کد پایان فعلی را در یک فایل متنی کپی کن تا راه برگشت داشته باشی.
- بخوان و جدول پایین را برای کد خودت پر کن.
- اگر حرکت بالارفتن ندارد، فقط همان را اضافه کن. جای درستش بعد از خاموشکردن گرماها و قبل از
M84است. - یک مدل کوچک برش بزن و انتهای فایل خروجی را در ویرایشگر بخوان.
- مدل را چاپ کن و کنار چاپگر بمان.
| Question | Your end code |
|---|---|
| Are both heaters turned off? | |
| Is the fan turned off? | |
| Does the nozzle leave the part? | |
| Does any move use a fixed Y or Z number? | |
| Are the motors released? |
✅ چک کن: آخر چاپ نازل باید از قطعه فاصله بگیرد و صفحهٔ نمایش باید هدف دمای نازل و صفحه را صفر نشان دهد. اگر چاپگر نداری، همین را در متن فایل خروجی پیدا کن.
🔧 اگر کار نکرد: اگر چاپگر خطای حرکت خارج از محدوده داد، عدد ثابت کد را با ابعاد چاپگرت مقایسه کن. به فایل پشتیبان برگرد و فقط همان خط را اصلاح کن. اگر بعد از چاپ نازل چکه میکند، این کد مقصر نیست و باید سراغ فصل ۰۵ ترم ۴ بروی.
۴. کدی که فقط برای یک فیلامنت است#
کد شروع چاپگر برای هر چاپی اجرا میشود. گاهی فرمانی فقط به یک فیلامنت مربوط است. سه اسلایسر برای این کار فیلد جدا دارند.
| Slicer | Setting path |
|---|---|
| Cura | no equivalent in this version |
| PrusaSlicer | Filaments › Custom G-code › Start G-code › Start G-code |
| OrcaSlicer | Filament › Advanced › Filament start G-code › Start G-code |
| Bambu Studio | Filament › Advanced › Filament start G-code › Start G-code |


متن راهنمای داخل PrusaSlicer میگوید این کد بعد از کد شروع چاپگر میآید، پس دماها و خانهیابی آنجا تمام شدهاند. در Cura چنین فیلدی برای هر ماده نیست؛ کد را در کد شروع چاپگر بگذار و وقتی فیلامنت را عوض کردی بهیاد داشته باش.
۵. راه firmware برای pressure advance#
فصل ۰۵ ترم ۳ این راه را برای Cura و PrusaSlicer نگه داشت، چون این دو فیلد pressure advance ندارند. حالا G-code بلدی، پس عدد را با فرمان میدهی.
| Firmware | Command | Keeping the value |
|---|---|---|
Marlin, built with LIN_ADVANCE |
M900 K0.05 |
put it in start code, or M500 if the build has EEPROM_SETTINGS |
| Prusa Buddy firmware 5.0.0 or later (MK4/S, MK3.9/S, XL, MINI/+) | M572 S0.05; an M900 K value is taken 1:1 as the same setting |
the line in the slicer's start code |
| Klipper | SET_PRESSURE_ADVANCE ADVANCE=0.05 |
pressure_advance in [extruder] of printer.cfg, then RESTART |
عدد 0.05 فقط نقطهٔ شروع آزمون است و جواب نیست. مستندات Marlin برای نسخهٔ تازهٔ LIN_ADVANCE (1.5) آزمون را از حدود 0.1 تا حدود 2.0 پیشنهاد میکند و میگوید Bowden عدد بزرگتری از extruder مستقیم میخواهد. مستندات Klipper بازهٔ معمول 0.050 تا 1.000 را میدهد و میگوید سر بالای بازه معمولاً مال Bowden است. عدد خودت را روی چاپگر خودت بیاب. M900 K0 قابلیت را در Marlin خاموش میکند.
چاپگرهای Prusa با firmware Buddy این کار را با نام pressure advance و فرمان M572 میکنند. راهنمای Prusa میگوید از firmware 5.0.0 این روش جای linear advance را روی MK4/S، MK3.9/S، XL و MINI/+ گرفته است، M572 S0 آن را خاموش میکند، و عدد K در M900 یکبهیک به همین مقدار تبدیل میشود، و هر کدام آخر بیاید همان اجرا میشود. همان راهنما میگوید کد شروع PrusaSlicer برای این چاپگرها خودش M572 دارد و پیشنهاد میکند عدد پیشفرض را نگه داری. پس روی این چاپگرها پیش از هر آزمون، خط موجود را در کد شروع پیدا کن و عدد قدیمی را در دفترت بنویس.
⚠️ مواظب باش:
M900فقط وقتی کار میکند که firmware باLIN_ADVANCEساخته شده باشد، یا در Marlin 2.1.3 به بعد باFT_MOTION. اگر نمیدانی، راهنمای چاپگرت را بخوان. عوضکردن firmware برای این کار جزو این فصل نیست. صفحهٔ اسلایسرهای مستندات Klipper میگویدcoastingبا Klipper احتمالاً چاپ بدی میدهد و بهجایشpressure advanceرا پیشنهاد میکند، پس اگر در Cura آن را از فصل ۰۵ ترم ۴ روشن کردهای، خاموشش کن. همان صفحهwipeرا بیاشکال و اغلب مفید میداند. مستندات Marlin سختگیرتر است: باLIN_ADVANCEگزینههایcoasting، طول اضافه پس ازretraction،wipeهنگامretractionوcombingرا خاموش کن، چون با آن تداخل دارند. همان صفحه میگوید پس از کالیبرهشدن، طولretractionرا دوباره بسنج.
آزمون، با یک تغییر:
- چاپ A را از فصل ۰۵ ترم ۳ داری. اگر نداری،
corner-sample.scadرا باM900 K0یاADVANCE=0در کد شروع چاپ کن. - فرمان را با عدد آزمون بعد از
M109در کد شروع بگذار. - همان مدل را با همان تنظیم چاپ کن.
- فقط گوشهها را مقایسه کن و ردیف را پر کن.
- عدد را کمکم تغییر بده و هر بار فقط همان یک عدد را عوض کن.
| Value | Corner bulge: none / small / clear | Note | |
|---|---|---|---|
| A | 0 | ||
| B | |||
| C |
✅ چک کن: دنبال برآمدگی کمتر روی تیزی گوشه بگرد، بدون اینکه بعد از گوشه خط نازک شود. اگر در بازهٔ مستندات تغییری ندیدی، این هم نتیجه است. مستندات Klipper هم میگوید اگر تا 1.000 بهبودی نبود، این قابلیت احتمالاً کمکی نمیکند.
📌 یادداشت: مستندات Klipper روش سریعتری دارد: در یک چاپ عدد با ارتفاع عوض میشود. فرمانش
TUNING_TOWERاست و کنارش سرعت گوشه و شتاب را کم میکنند تا اثر پررنگ شود. نمونهٔ مستندات برایdirect driveاین است:TUNING_TOWER COMMAND=SET_PRESSURE_ADVANCE PARAMETER=ADVANCE START=0 FACTOR=.005. اگر از این راه میروی، روش کامل را از همان مستندات بخوان.
۶. فرمان وسط چاپ#
در فصل ۰۳ ترم ۳ برج دما را تکهتکه چاپ کردی، چون عوضکردن دما در میانهٔ چاپ فرمان میخواست. مستندات PrusaSlicer برای همین کار نمونه دارد: کدی که پیش از هر لایه اجرا میشود و دما را از روی ارتفاع انتخاب میکند.
| Slicer | Setting path |
|---|---|
| Cura | no equivalent in this version |
| PrusaSlicer | Printers › Custom G-code › Before layer change G-code › Before layer change G-code |
| OrcaSlicer | Printer › Machine G-code › Before layer change G-code › Before layer change G-code |
| Bambu Studio | no Before layer change G-code in this version; nearest: Printer › Machine gcode › Layer change G-code › Layer change G-code |


{if layer_z < 12}M104 S215{elsif layer_z < 24}M104 S210{else}M104 S205{endif}
⚠️ مواظب باش: عددهای این نمونه مثالاند. پیش از اجرا آنها را با بازهٔ دمای فیلامنت خودت عوض کن و از سقف دمای
hot endچاپگرت بالاتر نرو.
این نمونه برای PrusaSlicer است. OrcaSlicer هم متغیر layer_z را در این فیلد میشناسد. Bambu Studio این فیلد را نشان نمیدهد و بهجایش Layer change G-code دارد که سر تغییر لایه اجرا میشود؛ طبق کد منبعش layer_z را هم میشناسد. در هر سه، پیش از چاپ خط ساختهشده را در فایل خروجی ببین.
Cura این فیلد را ندارد، ولی همین کار را با افزونهای همراه خودش انجام میدهد: منوی Extensions › Post Processing › Modify G-Code، دکمهٔ Add a script، و اسکریپت Tweak at Z (2.1). در آن گزینهٔ 'By Layer' or 'By Height' را روی ارتفاع بگذار، Height Start of Changes و Height End of Changes را بده، Change Print Temp را روشن کن و دمای تازه را بنویس. برای گذاشتن کد دلخواه در لایهها، اسکریپت Insert at Layer Change هم هست. این نامها از متن خود افزونه است؛ اگر در نسخهٔ تو فرق داشت، از فهرست Add a script پیروی کن.
برج تکهتکه هنوز راه درستی است، و این نمونه فقط نشان میدهد آن فرمان چه شکلی است.
✅ چک کن: بعد از برش زدن، فایل خروجی را باز کن و در ارتفاعهای مرز، خط M104 را با عدد درست پیدا کن.
🤖 با AI: کد پایان پروفایلت را به دستیار AI بده و firmware چاپگرت را بگو. بپرس «اگر قطعه تا سقف برسد، کدام خط خطر دارد؟». جوابش را با مستندات firmware خودت بسنج و هیچ کدی را بیآنکه خط به خط بخوانی اجرا نکن. جواب را با چاپ خودت چک کن.
واژههای تازهٔ این فصل#
| کلمه | تلفظ به حروف فارسی | یعنی چه |
|---|---|---|
| start G-code | استارت جیکد | کدی که پروفایل چاپگر پیش از چاپ اجرا میکند |
| end G-code | اند جیکد | کدی که بعد از آخرین لایه اجرا میشود |
| homing | هومینگ | پیدا کردن جای محورها با رفتن به کلید انتها |
| prime line | پرایم لاین | خط کوتاهی که پیش از چاپ مسیر مذاب را پر میکند |
| placeholder | پلیسهولدر | نام متغیری در کد که اسلایسر جایش عدد میگذارد |
تمرینها
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
جوابِ تمرینها
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
در فصل بعد#
تا اینجا روی پروفایل آماده کار کردی. فصل بعد چاپگری را فرض میکنیم که در فهرست اسلایسر نیست. پروفایلش را از صفر میسازی و میبینی هر عددی که پشت کد شروع بود از کجا میآید.
به آخر این فصل رسیدی!
اگر ساختی و جواب داد، این دکمه مال توست.