در این فصل چه میسازی#
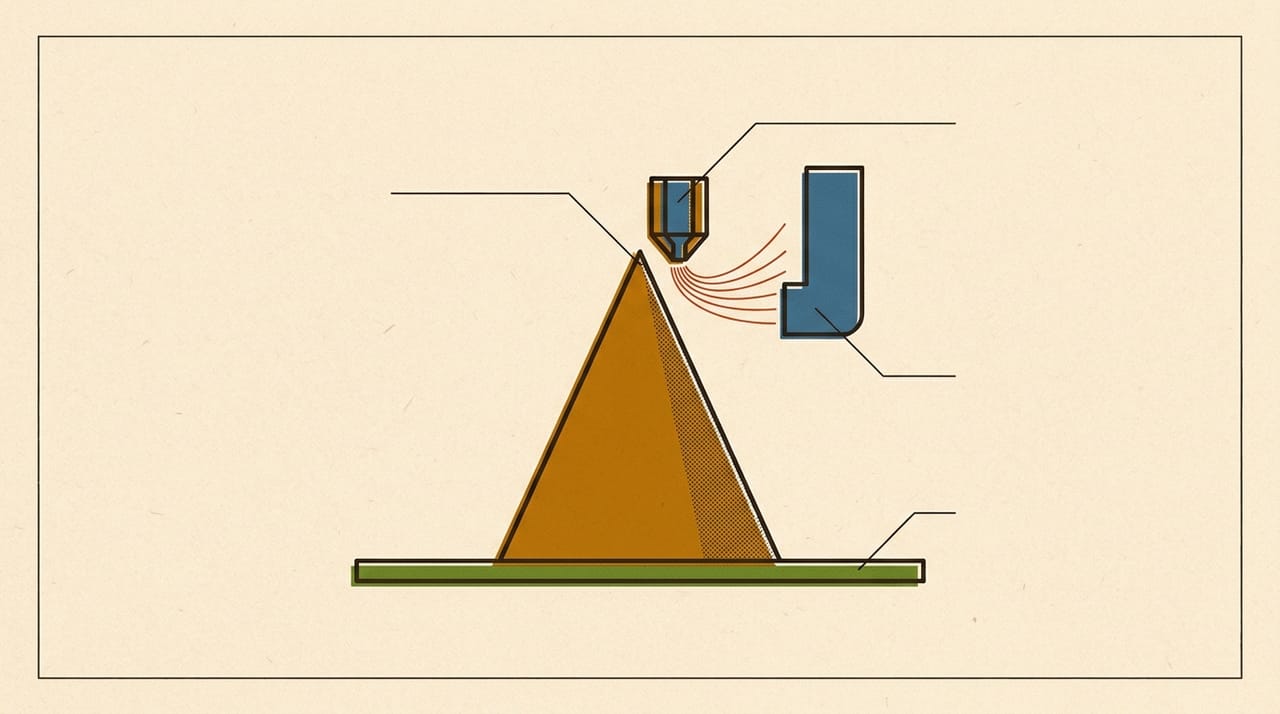
آخر این فصل یک مخروط چاپ کردهای که هر لایهاش کوچکتر و کوتاهتر از لایهٔ زیرین است، و میبینی نوک نازک آن با تغییر فن چه میشود. فن قطعه تعیین میکند پلاستیک چقدر زود جامد شود، و Minimum Layer Time جلوی آن را میگیرد که لایهٔ بعدی روی لایهٔ هنوز نرم بنشیند.
آخر این فصل میتوانی:
- فن قطعه را در اسلایسرت پیدا کنی
- بگویی چرا فن در لایههای اول خاموش است
- زمان یک لایه را حساب کنی و اثر زمان کمینهٔ لایه را پیشبینی کنی
- با یک تغییر، اثر فن را روی نوک مخروط بسنجی
قبل از شروع#
- از فصل ۰۶ همین ترم: زمان یک حلقه را حساب میکنی.
- از فصل ۰۷ همین ترم: پروفایل فیلامنت را میخوانی.
- از فصل ۰۹ ترم ۱: چسبیدن لایهٔ اول را میشناسی.
🎯 کار این فصل: چاپگر، حلقهٔ PLA همیشگی، اسلایسرت، OpenSCAD. هر چاپ حداکثر حدود ۹٫۴ گرم فیلامنت میخواهد (حسابشده، بخش ۴). اگر چاپگر نداری، حساب بخش ۳ و کار با
Previewرا انجام بده.
⚠️ مواظب باش: قاعدههای ایمنی ابتدای کتاب اینجا هم برقرارند. نوک مخروط تیز و ظریف است. قطعه را بعد از سردشدن صفحه جدا کن. فن و نازل را هنگام چاپ لمس نکن، حتی برای دیدن جریان هوا.
۱. فن قطعه#
کنار hot end فن کوچکی هست که روی پلاستیک تازهچاپشده باد میزند. این همان فن قطعه است، با فن heat break فرق دارد، و اسلایسر فقط سرعت این یکی را تعیین میکند.
پلاستیک تازه هنوز نرم است. اگر زود سرد شود، شکلش را نگه میدارد. اگر خیلی زود سرد شود، ممکن است به لایهٔ زیرین خوب نچسبد.
مثل فوتکردن روی سوپ داغ است: کمی فوت لازم است، و زیادیاش بیفایده میشود. تشبیه یک مرز دارد: سوپ مایع میماند، ولی پلاستیک از یک جایی به بعد واقعاً جامد میشود و دیگر به چیزی نمیچسبد.
| Slicer | Setting path |
|---|---|
| Cura | Print settings › Cooling › Fan Speed |
| PrusaSlicer | Filaments › Cooling › Fan settings › Max |
| OrcaSlicer | Filament › Cooling › Part cooling fan › Fan speed |
| Bambu Studio | Filament › Cooling › Part cooling fan › Fan speed |


📌 یادداشت: این میدان در PrusaSlicer، OrcaSlicer و Bambu Studio جفت است: کمینه و بیشینه، و فن میان این دو با زمان لایه تغییر میکند. در PrusaSlicer این صفحه در سطح
expertاست. Cura هم همین رفتار را دارد:Fan Speedدو زیرمجموعه دارد،Regular Fan SpeedوMaximum Fan Speed، و مرزشانRegular/Maximum Fan Speed Thresholdاست. وقتیFan Speedرا عوض کنی هر دو از آن پیروی میکنند، مگر پروفایل عددشان را جدا گذاشته باشد.
۲. لایههای اول#
در لایههای اول فن معمولاً خاموش است. توضیح رسمی PrusaSlicer و OrcaSlicer هر دو همین دلیل را میآورند: فن چسبندگی به صفحه را بدتر میکند. لایهٔ اول باید فرصت داشته باشد تا به صفحه بچسبد.
| Slicer | Setting path |
|---|---|
| Cura | Print settings › Cooling › Regular Fan Speed at Height › Regular Fan Speed at Layer |
| PrusaSlicer | Filaments › Cooling › Fan settings › Disable fan for the first |
| OrcaSlicer | Filament › Cooling › Cooling for specific layer › No cooling for the first |
| Bambu Studio | Filament › Cooling › Part cooling fan › For the first |


📌 یادداشت: در Cura این کار دو میدان دارد.
Initial Fan Speedسرعت فن در شروع است، وRegular Fan Speed at Layerلایهای است که فن به سرعت معمول میرسد. میان این دو فن کمکم بالا میرود. سه اسلایسر دیگر هم اول میپرسند چند لایهٔ اول خاموش باشد، و کنارش میدانFull fan speed at layerرا دارند که همان بالا رفتن تدریجی را تنظیم میکند.
قبل از ادامه، جواب بده: اگر فن را از لایهٔ اول روی بیشینه بگذاری، کدام عیب را بیشتر انتظار داری؟
جواب: نچسبیدن لایهٔ اول. پلاستیک سرد پیش از آنکه به صفحه بچسبد سخت میشود.
۳. زمان کمینهٔ لایه#
به مسئلهٔ یک لایهٔ خیلی کوچک فکر کن. نازل در نیم ثانیه دور آن میچرخد و میرود لایهٔ بعد. لایهٔ زیرین هنوز نرم است، و روی نرمی چاپ میکنی. برای همین اسلایسر یک حد میگذارد: هر لایه باید دستکم فلان ثانیه طول بکشد.
| Slicer | Setting path |
|---|---|
| Cura | Print settings › Cooling › Minimum Layer Time |
| PrusaSlicer | Filaments › Cooling › Cooling thresholds › Slow down if layer print time is below |
| OrcaSlicer | Filament › Cooling › Part cooling fan › Layer time |
| Bambu Studio | Filament › Cooling › Part cooling fan › Layer time |


📌 یادداشت: در OrcaSlicer و Bambu Studio دو میدان با نام
Layer timeهست. میدانی که اینجا میخواهی در ردیفMax fan speed thresholdاست، نه ردیفMin fan speed threshold.
توضیح رسمی هر چهار اسلایسر همین است: اگر لایه کوتاهتر از این حد باشد، سرعت پایین میآید تا لایه به این زمان برسد. این کندشدن مرز هم دارد. نامش در Cura Minimum Speed است و در PrusaSlicer، OrcaSlicer و Bambu Studio Min print speed. توضیح Cura دلیلش را میگوید: اگر سرعت خیلی پایین بیاید، فشار نازل کم میشود و کیفیت افت میکند. پس کندی هم حد دارد.
حالا عدد مخروط این فصل را ببین. قطر در هر ارتفاع فرق میکند. جدول زیر فقط یک حلقه را حساب کرده است، با سرعت مثال 40 mm/s که پیشنهاد نیست.
| Diameter | One loop (calculated) | Time at 40 mm/s (calculated) | Speed for a 5 s layer (calculated) |
|---|---|---|---|
30 mm |
94.2 mm |
2.36 s |
18.8 mm/s |
16 mm |
50.3 mm |
1.26 s |
10.1 mm/s |
8 mm |
25.1 mm |
0.63 s |
5.0 mm/s |
4 mm |
12.6 mm |
0.31 s |
2.5 mm/s |
2 mm |
6.3 mm |
0.16 s |
1.3 mm/s |
عدد 5 s اینجا فقط مثال است. عدد واقعی را از پروفایل خودت بخوان. به ستون آخر نگاه کن: نزدیک نوک، سرعت لازم برای رسیدن به این زمان آنقدر کم میشود که از هر حد معقولی پایینتر است. این محاسبه فقط یک حلقه را میبیند. چاپ واقعی با چند دیواره و شتاب کمی فرق دارد.
قبل از ادامه، جواب بده: اگر Minimum Speed پروفایل تو ۱۰ میلیمتر بر ثانیه باشد، کدام ردیفهای جدول به زمان خواستهشده نمیرسند؟
جواب: ردیفهای 8 mm و پایینتر. سرعت لازم برای آنها زیر ۱۰ است، پس لایه کوتاهتر از حد تمام میشود، و نوک مخروط گرم میماند. Cura در این حالت گزینهٔ بالا رفتن نازل را هم دارد که این فصل به آن نمیپردازد.
۴. مدل آزمایشی#
// cooling-cone.scad
// a cone: every layer is smaller and quicker than the one under it
d_bottom = 30;   // diameter at the bed, mm
d_top = 2;       // diameter at the tip, mm
height = 30;     // total height, mm

$fn = 64;

// d1 and d2: a cylinder with two different end diameters
cylinder(d1 = d_bottom, d2 = d_top, h = height);
در cylinder اینبار بهجای یک d، دو عدد d1 و d2 داریم: قطر پایین و قطر بالا. از این متن STL بگیر.
شیب بدنه حدود ۶۵ درجه نسبت به صفحهٔ افقی است (حسابشده: atan(30 / 14)). این شیب چاپ میشود و ساپورت نمیخواهد. سطحی که شیب بیشتری رو به پایین دارد موضوع دیگری است. فعلاً همینقدر بدان؛ فصل ۱۰ همین ترم کامل یادش میگیریم. حجم مدل اگر توپر باشد 7571 mm³ است، یعنی حدود ۳٫۱ متر فیلامنت و نزدیک ۹٫۴ گرم (حسابشده). با ارتفاع لایهٔ 0.2 mm مدل ۱۵۰ لایه دارد.
۵. آزمون: یک تغییر#
دو چاپ میگیری و فقط فن قطعه عوض میشود.
- عدد فن پروفایلت را یادداشت کن.
- مدل را برش بزن و در
Previewنگاه کن که سرعت خطها نزدیک نوک کمتر شده است یا نه. - چاپ پایه را با همان پروفایل بگیر.
- فقط فن را نصف کن. اگر اسلایسرت کمینه و بیشینه دارد، هر دو را نصف کن.
- چاپ دوم را بگیر. پروفایل را ذخیره نکن.
- پایان آزمون: تغییر را دور بریز (جدول فصل ۰۱ همین ترم).
| Fan setting | Time in Preview | Tip: sharp / rounded / melted | Surface near the tip | Note | |
|---|---|---|---|---|---|
| A | baseline | ||||
| B | half |
✅ چک کن: در Preview رنگبندی سرعت را بالا بیاور. نزدیک نوک باید رنگ سرعت کمتری از پایین مخروط ببینی. اگر سرعت یکسان است، زمان کمینهٔ لایه پروفایلت صفر یا خیلی کم است، یا کلید کندشدن خاموش است: Enable auto cooling در PrusaSlicer و Slow printing down for better layer cooling در OrcaSlicer و Bambu Studio.
دنبال این بگرد: نوک چاپ B تیزتر است یا نرمتر و پفکرده؟ سطح بدنه میان نوک و پایین چطور؟ ما عددی نمیدهیم. این به مادهٔ تو و فن تو بسته است.
🔧 اگر کار نکرد: اگر نوک از روی مخروط کنده شد یا ریخت، این خودش نتیجه است. چاپ را کامل کن و ردیف را بنویس. اگر پایهٔ مخروط از صفحه جدا شد، مسئله چسبندگی لایهٔ اول است؛ به فصل ۰۹ ترم ۱ برگرد.
⚠️ مواظب باش: اگر پلاستیک دور نازل جمع شد، چاپ را متوقف کن. آن را با دست جدا نکن و وقتی سرد است هم نکش. راهش را در بخش ۳ فصل ۱۰ ترم ۱ دیدی.
🤖 با AI: دو عکس نوک مخروط را به دستیار AI بده و بپرس «فرق این دو چه چیزی را دربارهٔ فن نشان میدهد؟». پیش از پذیرفتن، بسنج که آیا فقط از یک تغییر حرف میزند. اگر نام تنظیمی داد، آن را در اسلایسر خودت پیدا کن. جواب را با چاپ خودت چک کن.
واژههای تازهٔ این فصل#
| کلمه | تلفظ به حروف فارسی | یعنی چه |
|---|---|---|
| part cooling fan | پارت کولینگ فن | فنی که روی پلاستیک تازه باد میزند |
| minimum layer time | مینیمام لِیِر تایم | کمترین زمانی که هر لایه باید طول بکشد |
| minimum speed | مینیمام اسپید | کمترین سرعت مجاز هنگام کندشدن |
تمرینها
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
جوابِ تمرینها
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
در فصل بعد#
تا اینجا فرض کردیم قطعه به صفحه میچسبد. برای قطعهٔ بلند و باریک این فرض سخت است. فصل بعد skirt، brim و raft را یاد میگیری و ستونی چاپ میکنی که روی صفحه خیلی کم جا دارد.
به آخر این فصل رسیدی!
اگر ساختی و جواب داد، این دکمه مال توست.