در این فصل چه یاد میگیری#
این فصل روی کاغذ است. زمان چاپ یک لایه را با دست حساب میکنی و میبینی چرا عددی که در اسلایسر برای سرعت نوشتهای روی قطعهٔ کوچک اصلاً رسیده نمیشود. آخرش میدانی کدام یک از سرعت، شتاب و jerk واقعاً زمان تو را عوض میکند.
آخر این فصل میتوانی:
- سرعت هر نوع خط و سرعت
travelرا در اسلایسرت پیدا کنی - بگویی چرا لایهٔ اول کندتر است
- زمان یک ضلع را با شتاب حساب کنی
- بگویی
jerkچیست و در کدام اسلایسر میدان چاپی دارد
قبل از شروع#
- از فصل ۰۲ همین ترم: رابطهٔ
flowو سرعت را میدانی. - از فصل ۰۳ همین ترم: دیوارهٔ بیرونی را از درونی جدا میکنی.
- از فصل ۰۸ ترم ۱: زمان تخمینی را از
Previewمیخوانی.
🎯 کار این فصل: مداد، ماشینحساب و اسلایسرت. چاپگر لازم نیست.
۱. چند سرعت، نه یک سرعت#
اسلایسر یک سرعت ندارد. برای هر نوع خط یک سرعت میگذارد. دیوارهٔ بیرونی را میبینی، پس آرامتر چاپ میشود. infill را نمیبینی، پس تندتر.
توضیح رسمی Cura میگوید سرعت دیوارهٔ درونی معمولاً میان سرعت دیوارهٔ بیرونی و infill جا میگیرد. راهنمای jerk در OrcaSlicer هم همین ترتیب را برای هر نوع خط میگوید: بیرونی کمترین، بعد درونی، بعد infill.
| Slicer | Setting path |
|---|---|
| Cura | Print settings › Speed › Print Speed |
| PrusaSlicer | Print Settings › Speed › Speed for print moves › Perimeters |
| OrcaSlicer | Process › Speed › Other layers speed › Inner wall |
| Bambu Studio | Process › Speed › Other layers speed › Inner wall |
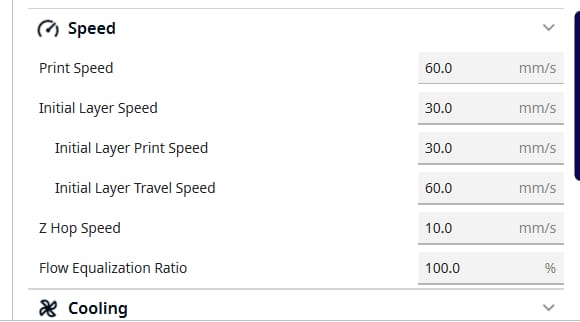


📌 یادداشت: فقط Cura یک
Print Speedاصلی دارد که بقیه از آن پیروی میکنند. در سه اسلایسر دیگر سرعت مادر وجود ندارد و هر نوع خط میدان خودش را دارد. مسیر بالا برای آنها سرعت دیوارهٔ درونی است و معادل کاملPrint Speedنیست.
| Slicer | Setting path |
|---|---|
| Cura | Print settings › Speed › Print Speed › Wall Speed › Outer Wall Speed |
| PrusaSlicer | Print Settings › Speed › Speed for print moves › External perimeters |
| OrcaSlicer | Process › Speed › Other layers speed › Outer wall |
| Bambu Studio | Process › Speed › Other layers speed › Outer wall |



۲. travel#
وقتی نازل از یک نقطه به نقطهٔ دیگر میرود و چیزی نمیریزد، این حرکت travel است. سرعت travel زمان تلفشده را کم میکند، ولی چیزی نمیسازد. برای همین بالاترین سرعت نوشتهشده در پروفایل معمولاً همین است.
| Slicer | Setting path |
|---|---|
| Cura | Print settings › Speed › Travel Speed |
| PrusaSlicer | Print Settings › Speed › Speed for non-print moves › Travel |
| OrcaSlicer | Process › Speed › Travel speed › Travel |
| Bambu Studio | Process › Speed › Travel speed › Travel |


⚠️ مواظب باش: این فصل چاپ ندارد و عددها برای حساباند. اگر بعداً سرعتها را بالا بردی، اول روی مدل کوچک بیازما و کنار چاپگر بمان. چاپگر با حرکت تند ممکن است میز را بلرزاند، و دستت نباید داخل باشد.
۳. لایهٔ اول#
لایهٔ اول سرعت جدا دارد. توضیح رسمی Cura میگوید سرعت کمتر برای چسبیدن به صفحه بهتر است. دلیلش ساده است: پلاستیکی که روی صفحه میخوابد باید فرصت داشته باشد تا پهن شود و بچسبد.
| Slicer | Setting path |
|---|---|
| Cura | Print settings › Speed › Initial Layer Speed |
| PrusaSlicer | Print Settings › Speed › Modifiers › First layer speed |
| OrcaSlicer | Process › Speed › First layer speed › First layer |
| Bambu Studio | Process › Speed › Initial layer speed › Initial layer |


قبل از ادامه، جواب بده: در این چهار حرکت کدامیک احتمالاً کمترین سرعت را در پروفایلت دارد، و کدام بیشترین؟ دیوارهٔ بیرونی، infill، travel، لایهٔ اول.
جواب: کمترین معمولاً لایهٔ اول است و بیشترین travel. عدد واقعی را از پروفایل خودت بخوان، چون پروفایل هر چاپگر فرق دارد.
۴. شتاب: چرا عدد نوشتهشده رسیده نمیشود#
ماشین نمیتواند سرعتش را یکباره عوض کند. خودرو هم همین است: برای رسیدن به سرعت زمان میخواهد، و پیش از پیچ باید ترمز کند. شتاب میگوید سرعت در هر ثانیه چقدر بالا میرود. واحدش mm/s² است.
مسافتی که برای رسیدن به سرعت لازم است از یک رابطه درمیآید.
d = v² / (2 × a)
d: distance to reach speed, mm
v: target speed, mm/s
a: acceleration, mm/s²
عددهای زیر مثالاند و پیشنهاد نیستند.
| Speed | Acceleration | Distance to reach it (calculated) |
|---|---|---|
100 mm/s |
1000 mm/s² |
5.0 mm |
200 mm/s |
1000 mm/s² |
20.0 mm |
200 mm/s |
3000 mm/s² |
6.7 mm |
حرکت روی یک ضلع مستقیم هم تندشدن دارد و هم کندشدن. پس برای رسیدن به سرعت و برگشتن از آن، ضلع باید دستکم دو برابر این مسافت باشد. برای 200 mm/s با شتاب 1000 mm/s² یعنی ۴۰ میلیمتر (حسابشده). روی ضلع کوتاهتر هرگز به آن سرعت نمیرسی.
زمان یک ضلع با دو رابطه حساب میشود.
if L >= v² / a :  t = L / v + v / a
if L <  v² / a :  t = 2 × √(L / a)     peak speed = √(L × a)
L: side length, mm
این مدل ساده است و فرض میکند نازل سر هر گوشه به صفر میرسد. واقعیت کمی سریعتر است، و بخش ۵ میگوید چرا.
| Side | v, a | Time (calculated) | Time without acceleration | Peak speed (calculated) |
|---|---|---|---|---|
40 mm |
100, 1000 |
0.500 s |
0.400 s |
100 mm/s |
40 mm |
200, 1000 |
0.400 s |
0.200 s |
200 mm/s |
40 mm |
200, 3000 |
0.267 s |
0.200 s |
200 mm/s |
10 mm |
100, 1000 |
0.200 s |
0.100 s |
100 mm/s |
10 mm |
200, 1000 |
0.200 s |
0.050 s |
100 mm/s |
10 mm |
200, 3000 |
0.115 s |
0.050 s |
173 mm/s |
3 mm |
100, 1000 |
0.110 s |
0.030 s |
55 mm/s |
3 mm |
200, 1000 |
0.110 s |
0.015 s |
55 mm/s |
3 mm |
200, 3000 |
0.063 s |
0.015 s |
95 mm/s |
به ردیفهای 10 mm و 3 mm نگاه کن. وقتی سرعت را از ۱۰۰ به ۲۰۰ بردی، زمان هیچ عوض نشد، چون نازل هرگز از ۱۰۰ بالاتر نرفته بود. فقط شتاب زمان را کم کرد.
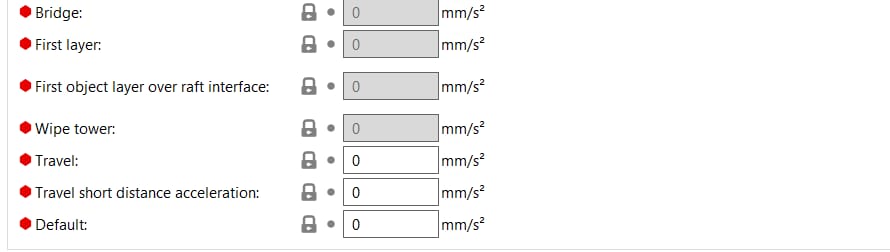
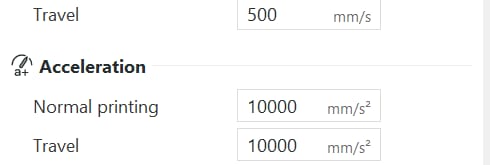
| Slicer | Setting path |
|---|---|
| Cura | Print settings › Speed › Print Acceleration |
| PrusaSlicer | Print Settings › Speed › Acceleration control (advanced) › Default |
| OrcaSlicer | Process › Speed › Acceleration › Normal printing |
| Bambu Studio | Process › Speed › Acceleration › Normal printing |


| Slicer | Setting path |
|---|---|
| Cura | Print settings › Speed › Travel Acceleration |
| PrusaSlicer | Print Settings › Speed › Acceleration control (advanced) › Travel |
| OrcaSlicer | Process › Speed › Acceleration › Travel |
| Bambu Studio | Process › Speed › Acceleration › Travel |


📌 یادداشت: در Cura باید اول
Enable Acceleration Controlرا روشن کنی، و این دو میدان در سطحexpertهستند. توضیح رسمی Cura هم میگوید شتاب بالاتر زمان را کم میکند، ولی به قیمت کیفیت. موجهای کنار گوشه از همینجا میآیند. فعلاً همینقدر بدان؛ فصل ۰۹ ترم ۴ کامل یادش میگیریم.
قبل از ادامه، جواب بده: قطعهای پر از جزئیات ریز ۵ میلیمتری داری و میخواهی زمانش کم شود. سرعت را بالا ببری یا شتاب را؟
جواب: شتاب. روی جزئیات ریز نازل به سرعت نوشتهشده نمیرسد، پس بالاتر بردن سرعت اثری ندارد. این نتیجه حساب است، و در Preview خودت هم آن را میسنجی.
۵. jerk#
اگر نازل سر هر گوشهٔ کوچک تا صفر کند میشد، چاپ خیلی کند بود. پس ماشین اجازه دارد در یک گوشه مقدار کمی از سرعت را یکباره عوض کند، بدون شتاب. به این حد jerk میگویند. راهنمای OrcaSlicer آن را بیشترین تغییر سرعت میداند که چاپگر میتواند فوری و بدون شتاب بدهد. واحدش mm/s است.
| Slicer | Setting path |
|---|---|
| Cura | Print settings › Speed › Print Jerk |
| PrusaSlicer | no equivalent in this version |
| OrcaSlicer | Process › Speed › Jerk(XY) › Default |
| Bambu Studio | Process › Speed › Jerk(XY) › Default |


📌 یادداشت: در Cura باید اول
Enable Jerk Controlرا روشن کنی. PrusaSlicer در نسخهٔ وارسیشده میدانjerkدر تنظیمهای چاپ ندارد وjerkفقط بهعنوان حد ماشین درPrintersمیآید. این حد ماشین است و معادل میدان چاپی نیست. در Bambu Studio این گروه فقط برای چاپگری دیده میشود که از Bambu نیست، مثلاً چاپگری که با--Create printer --ساختهای. برای چاپگرهای Bambu برنامه آن را پنهان میکند.
راهنمای OrcaSlicer میگوید jerk کمتر گوشهها را نرمتر و لرزش را کمتر میکند، و jerk بیشتر چاپ را تندتر و خطای گوشه را بیشتر میکند. همان راهنما عدد مطلقی نمیدهد و کالیبراسیون را توصیه میکند. بعضی چاپگرها راه دیگری برای گوشه دارند و این عدد آنجا معنی دیگری میگیرد. فعلاً همینقدر بدان؛ فصل ۰۴ ترم ۷ کامل یادش میگیریم.
۶. تمرین کاغذی: زمان یک لایه
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
واژههای تازهٔ این فصل#
| کلمه | تلفظ به حروف فارسی | یعنی چه |
|---|---|---|
| travel | تِرَوِل | حرکت نازل بدون ریختن پلاستیک |
| acceleration | اَکسِلِرِیشن | شتاب؛ چقدر سرعت در هر ثانیه بالا میرود |
| jerk | جِرک | بیشترین تغییر سرعت فوری و بدون شتاب |
| mm/s² | میلیمتر بر مجذور ثانیه | واحد شتاب |
تمرینها
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
جوابِ تمرینها
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
در فصل بعد#
حالا پلاستیک با سرعت معلوم میرود. اگر آنقدر داغ نباشد چه؟ فصل بعد سراغ دما میرود: چهار عدد دما و اینکه کجای پروفایل فیلامنت جا گرفتهاند.
به آخر این فصل رسیدی!
اگر ساختی و جواب داد، این دکمه مال توست.