در این فصل چه یاد میگیری#
این فصل چاپ ندارد. با ماشینحساب نشان میدهی نازل در هر ثانیه چقدر پلاستیک بیرون میدهد. همین یک عدد، یعنی flow بهعنوان حجم در ثانیه، زبان مشترک ارتفاع لایه و عرض خط و سرعت است، و بعدها خیلی از عیبها را با آن میسنجی.
آخر این فصل میتوانی:
- بگویی چرا خط چاپی میتواند از سوراخ نازل پهنتر باشد
- مقطع یک خط را از عرض و ارتفاع حساب کنی
flowرا از مقطع و سرعت بهدست بیاوری- عرض خط را در اسلایسرت پیدا کنی و درصدش را درست بخوانی
قبل از شروع#
- از فصل ۰۴ ترم ۱: قطر فیلامنت
1.75 mmاست و نامflowرا شنیدهای. - از فصل ۰۶ ترم ۱: میدانی مسیر ابزار از خطهای کنار هم ساخته میشود.
- از فصل ۰۱ همین ترم: ارتفاع لایه و سقف آن را میشناسی.
🎯 کار این فصل: مداد، ماشینحساب و اسلایسرت. چاپگر لازم نیست.
۱. نازل مهر نیست، فشار است#
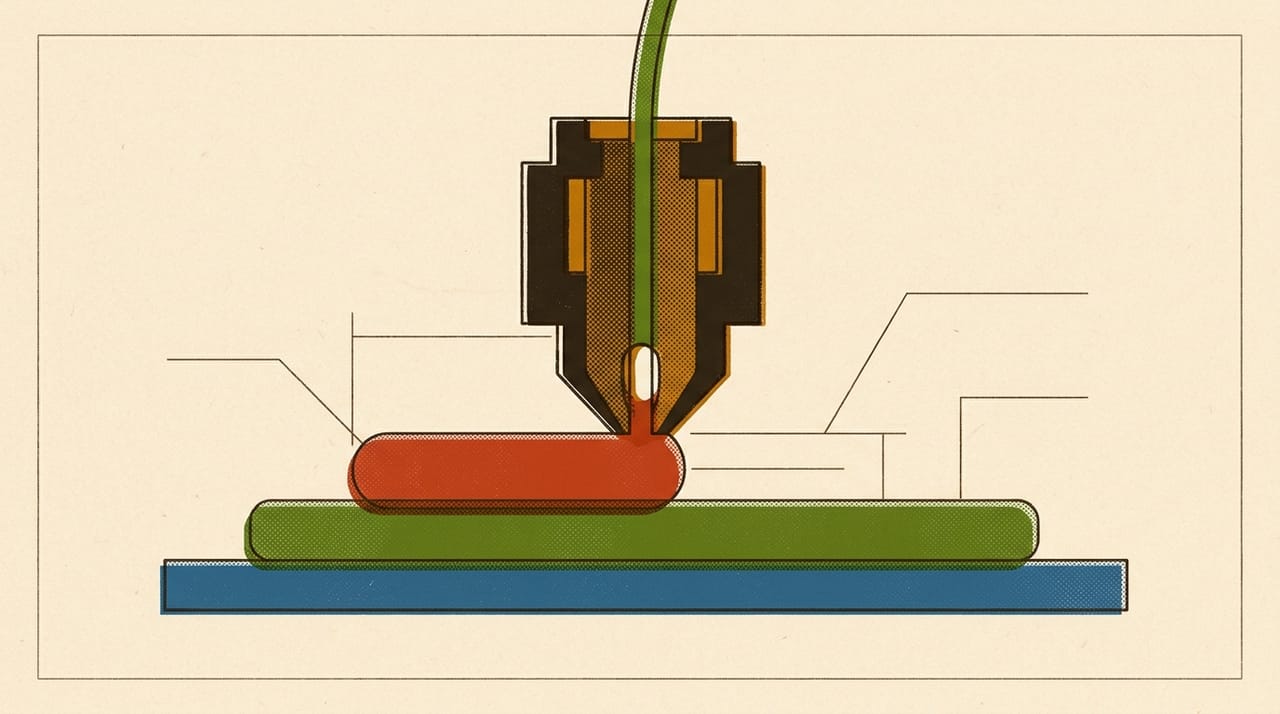
سوراخ نازل این کتاب 0.4 mm است، ولی خط چاپی لازم نیست دقیقاً همین عرض را داشته باشد. پلاستیک مذاب از نازل بیرون میآید، بعد کف نازل آن را به لایهٔ زیرین فشار میدهد و خط پهن میشود. به این عرض نهایی line width میگویند.
مثل خمیردندان است که روی مسواک فشار میدهی: اگر سر تیوب را نزدیکتر بگیری، خط پهنتر و کوتاهتر میشود. این تشبیه یک مرز دارد: خمیردندان سرد است، ولی پلاستیک چاپ هنگام پهنشدن همزمان دارد خنک میشود.
کف نازل پهنتر از سوراخ آن است. برای همین میتواند خطی را که از سوراخ پهنتر شده است صاف کند. اسلایسر هم این را میداند. تعیین میکند هر میلیمتر حرکت چقدر پلاستیک لازم دارد تا خط به عرض خواستهشده برسد.
۲. نسبت با نازل#
حالا بپرس عرض درست چند است. منابع رسمی یکسان حرف نمیزنند، و همین مهم است.
توضیح Cura میگوید عرض خط باید با عرض نازل همخوانی داشته باشد، و کمی کمتر کردن آن ممکن است چاپ بهتری بدهد. توضیح میدان در PrusaSlicer میگوید اگر عرض را صفر بگذاری، اسلایسر خودش آن را از قطر نازل درمیآورد، و برای دیواره ۱٫۱۲۵ برابر قطر نازل را بهکار میبرد. برای نازل 0.4 mm این میشود 0.45 mm (حسابشده).
پس جواب واحدی نیست. بازهٔ کار نزدیک قطر نازل است و پروفایل هر سازنده عدد خودش را دارد. عدد خودت را روی چاپگر خودت بیاب.
| Slicer | Setting path |
|---|---|
| Cura | Print settings › Quality › Line Width |
| PrusaSlicer | Print Settings › Advanced › Extrusion width › Default extrusion width |
| OrcaSlicer | Process › Quality › Line width › Default |
| Bambu Studio | Process › Quality › Line width › Default |
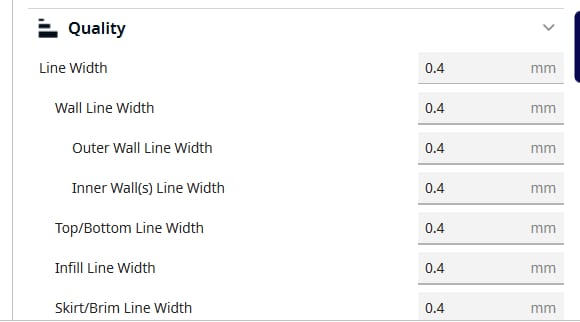
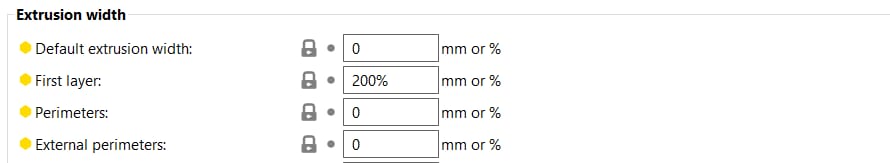


📌 یادداشت: درصد در همهجا یک معنی ندارد. در PrusaSlicer درصد عرض روی ارتفاع لایه حساب میشود، و در OrcaSlicer روی قطر نازل. پس
150%در این دو اسلایسر دو عدد متفاوت است. پیش از تایپ درصد، توضیح میدان را بخوان.
لایهٔ اول عرض جدا دارد، چون آنجا چسبیدن مهمتر از دقت است.
| Slicer | Setting path |
|---|---|
| Cura | Print settings › Quality › Initial Layer Line Width |
| PrusaSlicer | Print Settings › Advanced › Extrusion width › First layer |
| OrcaSlicer | Process › Quality › Line width › First layer |
| Bambu Studio | Process › Quality › Line width › Initial layer |

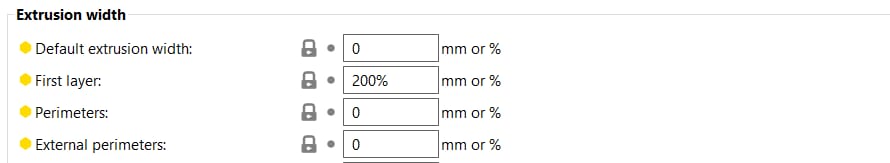
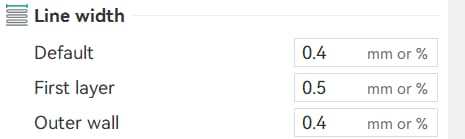

✅ چک کن: عرض خط پروفایلت را بخوان. اگر عدد صفر یا درصد است، بنویس اسلایسرت آن را با چه چیزی حساب میکند.
قبل از ادامه، جواب بده: اگر در PrusaSlicer ارتفاع لایه 0.2 mm و عرض 200% باشد، عرض خط چند میلیمتر است؟ همین 200% در OrcaSlicer با نازل 0.4 mm چند میشود؟
جواب: در PrusaSlicer 0.2 × 2 = 0.4 mm و در OrcaSlicer 0.4 × 2 = 0.8 mm. همان نوشته، دو خط کاملاً متفاوت.
۳. مقطع خط#
خط چاپی را از روبهرو نگاه کن. مقطعش مستطیلی با گوشههای گرد است. برای حساب ساده آن را مستطیل کامل میگیریم.
A = w × h
A: cross-section of the line, mm²
w: line width, mm
h: layer height, mm
این سادهسازی است، چون گوشههای گرد کمی از مساحت کم میکنند. برای فهم رابطهها کافی است و عددها را حسابشدهٔ تقریبی بدان.
| Width | Height | Section (calculated) | Width / height |
|---|---|---|---|
0.4 mm |
0.1 mm |
0.04 mm² |
4.00 |
0.4 mm |
0.2 mm |
0.08 mm² |
2.00 |
0.45 mm |
0.2 mm |
0.09 mm² |
2.25 |
0.4 mm |
0.3 mm |
0.12 mm² |
1.33 |
0.6 mm |
0.3 mm |
0.18 mm² |
2.00 |
به ستون آخر نگاه کن. هر چه این نسبت کمتر باشد، خط گردتر و کمفشارتر است. ردیف 0.4 × 0.3 همان چیزی است که فصل قبل گفت: نزدیک سقف.
۴. flow: حجم در ثانیه#
اگر مقطع را در سرعت ضرب کنی، حجم پلاستیکی را مییابی که هر ثانیه از نازل بیرون میآید. این همان flow است.
Q = w × h × v
Q: volumetric flow, mm³/s
v: print speed, mm/s
سرعت در این فرمول فقط عددی برای تمرین است. فصل ۰۶ همین ترم سرعت را کامل یاد میگیریم.
| Line | Speed | Flow (calculated) | Filament fed (calculated) |
|---|---|---|---|
0.4 × 0.2 mm |
30 mm/s |
2.4 mm³/s |
1.00 mm/s |
0.4 × 0.2 mm |
50 mm/s |
4.0 mm³/s |
1.66 mm/s |
0.4 × 0.2 mm |
100 mm/s |
8.0 mm³/s |
3.33 mm/s |
0.4 × 0.2 mm |
150 mm/s |
12.0 mm³/s |
4.99 mm/s |
ستون آخر از تقسیم حجم بر مقطع فیلامنت درمیآید. مقطع فیلامنت 1.75 mm حدود 2.405 mm² است (حسابشده: π × 0.875²). یعنی برای خط 0.4 × 0.2 با سرعت 50 mm/s، فیلامنت فقط با سرعت حدود ۱٫۷ میلیمتر در ثانیه وارد میشود. نازل ۳۰ برابر سریعتر از فیلامنت حرکت میکند.
حالا مهمترین نکته: hot end هر قدر هم خوب باشد، فقط مقدار محدودی پلاستیک را در ثانیه ذوب میکند. اگر flow از این سقف بگذرد، نازل کم میریزد. فعلاً همینقدر بدان؛ فصل ۰۷ ترم ۳ کامل یادش میگیریم.
قبل از ادامه، جواب بده: دو چاپ داری. یکی 0.4 × 0.2 با سرعت 100 mm/s است و دیگری 0.4 × 0.3 با سرعت 70 mm/s. کدام flow بیشتری میخواهد؟
جواب: اولی 8.0 mm³/s و دومی 0.4 × 0.3 × 70 = 8.4 mm³/s. چاپی که کندتر به نظر میرسد از hot end بیشتر کار میکشد. برای همین سرعت تنها مقایسه نمیشود.
۵. تمرین کاغذی: جدول خودت
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
واژههای تازهٔ این فصل#
| کلمه | تلفظ به حروف فارسی | یعنی چه |
|---|---|---|
| line width | لاین ویدث | عرض نهایی خط چاپی روی لایهٔ زیرین |
| extrusion width | اکستروژن ویدث | نام همان عرض در PrusaSlicer |
| flow | فلو | حجم پلاستیکی که هر ثانیه از نازل بیرون میآید |
| mm³/s | میلیمتر مکعب بر ثانیه | واحد flow |
تمرینها
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
جوابِ تمرینها
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
در فصل بعد#
حالا هم عرض خط را میدانی و هم ارتفاعش را. فصل بعد این خطها را به دیواره تبدیل میکنی، میبینی چند دیواره چه ضخامتی میسازد، و چرا Arachne میتواند عرض خط را میان راه عوض کند.
به آخر این فصل رسیدی!
اگر ساختی و جواب داد، این دکمه مال توست.