در این فصل چه میسازی#
آخر این فصل یک بلوک با مهرهٔ چاپی و پیچ چاپی درشت داری، و در سوراخ دیگر همان بلوک یک heat-set insert برنجی نشاندهای. پیچ در پلاستیک با بازوبستهکردن چندباره خراب میشود، و این فصل دو راه برای این مشکل میدهد.
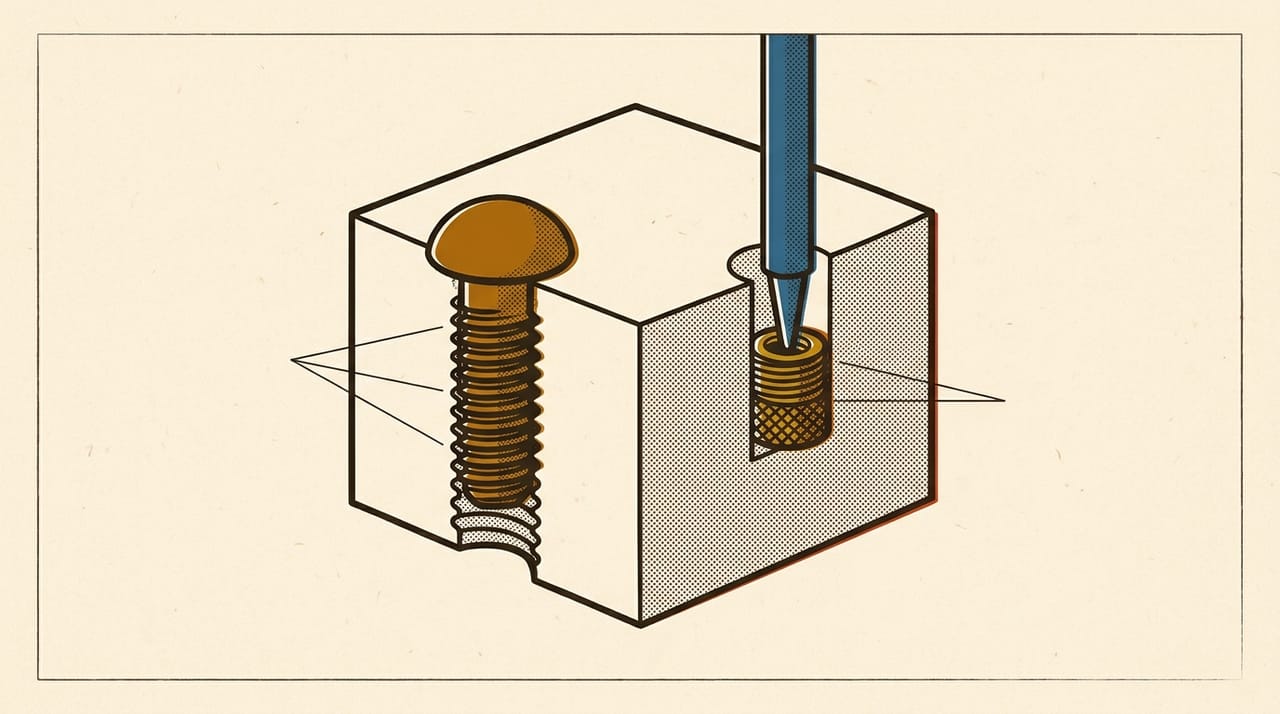
آخر این فصل میتوانی:
- بگویی چرا رزوهٔ ریز چاپی خوب در نمیآید
- یک رزوهٔ درشت را در OpenSCAD بسازی
- سوراخ
heat-set insertرا از برگهٔ فنیاش طراحی کنی - مهره را ایمن و صاف در قطعه بنشانی
قبل از شروع#
- از فصل ۰۲ همین ترم: عدد لقی چاپگر خودت را میدانی.
- از فصل ۰۳ همین ترم: میدانی بار عمود بر لایهها جای ضعف است.
- از فصل ۰۲ ترم ۱: قاعدههای ایمنی داغی را میشناسی.
🎯 کار این فصل: چاپگر، PLA، OpenSCAD، کولیس. برای بخش آخر یک
heat-set insertبا برگهٔ فنیاش، هویه با پایهٔ ایمن، انبرک و یک سطح نسوز. مدل در حالت توپر حدود ۲۶ گرم است (حسابشده، بخش ۲). اگر چاپگر یا هویه نداری، بخشهای ۱ و ۲ و تمرین حسابی را انجام بده و مدل را درPreviewببین.
۱. رزوهٔ ریز روی لایهها#
گام پیچ یعنی پیچ با یک دور کامل چقدر جلو میرود. پیچ استاندارد M3 گام 0.5 mm دارد. با layer height برابر 0.2 mm، این گام فقط ۲٫۵ لایه است (حسابشده). یعنی شیب و نوک دندانه باید با دو سه پله ساخته شود. عرض خط 0.4 mm هم از عمق دندانه بیشتر است.
پس رزوهٔ ریز چاپی عملاً یک شکل تقریبی است. دو راه داری: رزوه را درشت کنی، یا رزوه را از برنج بیاوری.
قبل از ادامه، جواب بده: گام 3 mm با همان layer height چند لایه است؟
جواب: ۱۵ لایه (حسابشده: 3 / 0.2). حالا هر دندانه شکل واقعی دارد.
۲. رزوهٔ درشت چاپی#
یک ترفند ساده: دایرهای را کمی از مرکز جابهجا کن و با linear_extrude و گزینهٔ twist بچرخان. هر گام یک دور میزند و شکل حاصل یک رزوهٔ یکراهه است. عمق دندانه برابر دو برابر offs است، یعنی 2 mm در این مدل (حسابشده).
این مدل دو عدد نگهدار دارد. insert_d و insert_h عدد واقعی هیچ مهرهای نیستند و فقط جای خالیاند. پیش از چاپ باید آنها را از برگهٔ فنی مهرهٔ خودت بگذاری. gap را هم از گیج فصل ۰۲ بگذار.
// insert-block.scad
// a block with a coarse printed nut and a blind hole, plus its printed bolt
block = [50, 24, 16];  // length, width, height, mm
pitch = 3;             // thread pitch, mm
core = 9;              // thread circle diameter, mm
offs = 1;              // how far the circle sits off centre, mm
gap = 0.25;            // gap per side: put your own value from chapter 2
insert_d = 4;          // PLACEHOLDER: use your insert's datasheet hole
insert_h = 8;          // PLACEHOLDER: your insert length plus spare depth

$fn = 48;

// a circle pushed off centre and twisted once per pitch is a one-start thread
module screw(h, extra) {
    linear_extrude(height = h, twist = -360 * h / pitch, slices = 4 * h)
        translate([offs, 0])
            circle(d = core + 2 * extra);
}

difference() {
    cube(block);
    translate([14, block[1] / 2, -1])
        screw(block[2] + 2, gap);
    translate([38, block[1] / 2, block[2] - insert_h])
        cylinder(d = insert_d, h = insert_h + 1);
}

// the bolt: a round head and a shaft, printed head down beside the block
translate([14, -16, 0]) {
    cylinder(d = 20, h = 6);
    translate([0, 0, 5.99])
        screw(20, 0);
}
از این متن STL بگیر. ساختن کامل با F6 چند ده ثانیه طول میکشد، چون twist شکل پرجزئیاتی میسازد. حجم مدل 21112 mm³ است، یعنی حدود ۸٫۸ متر فیلامنت و ۲۶٫۲ گرم (حسابشده). این سقف است.
مهره و پیچ هر دو با محور عمودی چاپ میشوند، پس بار پیچ در جهت عمود بر لایههاست. این مدل برای یادگیری است، نه برای بار سنگین.
یک حساب دیگر هم لازم است. شیب تندترین جای دندانه نسبت به خط قائم از atan(2 × π × offs / pitch) درمیآید. با offs = 1 و pitch = 3 این زاویه حدود ۶۴ درجه است (حسابشده). فصل ۰۱ همین ترم گفت بیشتر چاپگرها overhang حدود ۴۵ تا ۶۰ درجه را تمیز چاپ میکنند. پس زیر دندانهها ممکن است زبر یا آویزان دربیاید. با pitch = 4 زاویه حدود ۵۷ درجه میشود (حسابشده) و با pitch = 2 حدود ۷۲ درجه.
قبل از چاپ حدس بزن: پیچ با لقی کتاب در مهرهٔ تو میچرخد؟ با لقی خودت چطور؟
gapرا با عدد جفت چرخان خودت عوض کن.- اگر مهره داری،
insert_dوinsert_hرا از برگهٔ فنی بگذار. - چاپ کن و صبر کن سرد شود.
- پیچ را از وجه بالایی بلوک با دست در مهره بچرخان و هیچ ابزاری به کار نبر. وجهی که روی صفحه بوده است
elephant footدارد.
✅ چک کن: پیچ باید با دست تا ته برود. به دنبال این بگرد که دندانهها در Preview شکل واقعی دارند. زیر دندانهها را هم ببین: اگر آویزان یا زبر است، علتش همان شیب ۶۴ درجه است.
🔧 اگر کار نکرد: اگر پیچ گیر کرد، آن را با زور نچرخان، چون میشکند.
gapرا یک پله بیشتر کن و فقط بلوک را دوباره چاپ کن. اگر فقط اول مسیر گیر میکند، احتمالاًelephant footاست، پس فصل ۰۳ ترم ۴ را ببین. اگر زیر دندانهها زبر است،pitchرا ۴ کن و هر دو را دوباره چاپ کن.
۳. heat-set insert#
heat-set insert یک مهرهٔ برنجی کوچک با سطح آجدار است. آن را داغ میکنی و در سوراخ پلاستیکی فشار میدهی. پلاستیک دور آج نرم میشود و پس از سردشدن آن را محکم میگیرد. حالا پیچ فلزی در رزوهٔ فلزی میچرخد و بارها باز و بسته میشود.
صفحهٔ محصول Prusa میگوید سوراخ باید فقط آنقدر بزرگ باشد که مهره بهراحتی جا برود و پس از ذوب زیر آن برجستگی نماند. عدد قطر سوراخ را از نقشهٔ همان محصول میدهد. پس قطر سوراخ را فقط از برگهٔ فنی مهرهٔ خودت بردار. این کتاب عددی نمیدهد، چون مهرهها با هم فرق دارند.
در طراحی سه چیز را رعایت کن.
- عمق: سوراخ باید کمی از مهره عمیقتر باشد تا پلاستیک جابهجاشده جایی برای رفتن داشته باشد.
- گوشت دور سوراخ: مهره به دیوارهٔ کافی نیاز دارد. در این بلوک فاصلهٔ مرکز سوراخ تا لبه ۱۲ میلیمتر است (حسابشده:
24 / 2). - جهت: مهره را بهتر است طوری بنشانی که بار پیچ لایهها را از هم نکشد.
راههای دیگری هم هست که این فصل با چاپ نمیآزماید: جیبی ششگوش برای یک مهرهٔ فلزی معمولی که در قطعه جا میرود، یا پیچی که خودش در سوراخ پلاستیکی رزوه میسازد. اندازهٔ جیب یا سوراخ را از جدول سازندهٔ همان مهره یا پیچ بخوان و با لقی فصل ۰۲ بسنج.
۴. نشاندن مهره#
دمای هویه را از صفحهٔ محصول Prusa بردار: دمای چاپ همان فیلامنت بهعلاوهٔ ۱۰ تا ۲۰ درجه، برای مهرههای خودش. از پایین این بازه شروع کن. روی مادهٔ خودت در یک قطعهٔ دور انداختنی امتحان کن و راهنمای همان سازندهٔ مهره را هم ببین.
⚠️ مواظب باش: نوک هویه و مهرهٔ برنجی آنقدر داغاند که با یک لمس پوست را میسوزانند، و مهره چند دقیقه بعد از کار هنوز داغ است. هویه را فقط روی پایهٔ ایمن بگذار و کابلش را از لبهٔ میز دور نگه دار. جایی کار کن که هوا عوض میشود، چون پلاستیک داغ بو و ذرات آزاد میکند. قطعه را با یک سطح نسوز یا چوب محکم کن تا هنگام فشار سر نخورد. مهره را با دست نگیر و برای جاگذاری و اصلاحش انبرک به کار ببر. کنار هویه چیز آتشگیر یا الکل نگذار. کار تمام شد، هویه را از برق بکش.
- قطعه را کاملاً سرد و محکم روی میز بگذار، با سوراخ رو به بالا.
- مهره را با انبرک صاف روی دهانهٔ سوراخ بگذار.
- هویه را گرم کن و نوکش را با فشار کم روی مهره بگذار.
- صبر کن تا مهره خودش پایین برود و فشار زیاد نده.
- پیش از همسطحشدن با قطعه هویه را بردار و مستقیم بالا بکش.
- اگر مهره کج یا کمی بالاتر از سطح بود، تا پلاستیک هنوز نرم است، آن را با پشت انبرک یا تکهای فلز تخت و سرد صاف و همسطح فشار بده. دستت را از مهرهٔ داغ دور نگه دار.
- قطعه را بگذار کامل سرد شود و پیش از آن پیچ نبند.
✅ چک کن: پس از سردشدن یک پیچ فلزی در مهره ببند. دنبال این بگرد: مهره نچرخد، سطحش با پلاستیک همسطح باشد و پیچ صاف برود.
🔧 اگر کار نکرد: اگر مهره چرخید، سوراخ گشاد بوده یا فشار زیاد پلاستیک را بیرون رانده است. اگر مهره پایین نرفت، سوراخ تنگ است یا هویه سرد. هر بار فقط یکی را عوض کن و این کار را روی بلوک تازه انجام بده.
| Try | Hole mm |
Iron °C | Result (straight / tilted / spins) | Note |
|---|---|---|---|---|
| A | ||||
| B |
🤖 با AI: برگهٔ فنی مهرهات را به دستیار AI بده و بپرس «قطر سوراخ و عمق آن برای چاپ FDM چقدر است؟». عدد را با خود برگه مقایسه کن و اگر فرق داشت، برگه درست است. جواب را با چاپ خودت چک کن.
واژههای تازهٔ این فصل#
| کلمه | تلفظ به حروف فارسی | یعنی چه |
|---|---|---|
| thread | تِرِد | رزوه؛ شیار مارپیچ پیچ و مهره |
| pitch | پیچ | گام؛ پیشروی پیچ در یک دور |
| heat-set insert | هیتسِت اینسرت | مهرهٔ برنجی آجدار که داغ در پلاستیک نشانده میشود |
| datasheet | دیتاشیت | برگهٔ فنی محصول |
تمرینها
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
جوابِ تمرینها
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
در فصل بعد#
تا حالا هر تنظیم برای کل قطعه بود. ولی چرا دور یک مهره و یک گوشهٔ باربر با همان infill بقیهٔ قطعه چاپ شود؟ فصل بعد یاد میگیری تنظیم را فقط برای یک مدل یا فقط برای یک ناحیه عوض کنی.
به آخر این فصل رسیدی!
اگر ساختی و جواب داد، این دکمه مال توست.