در این فصل چه میسازی#
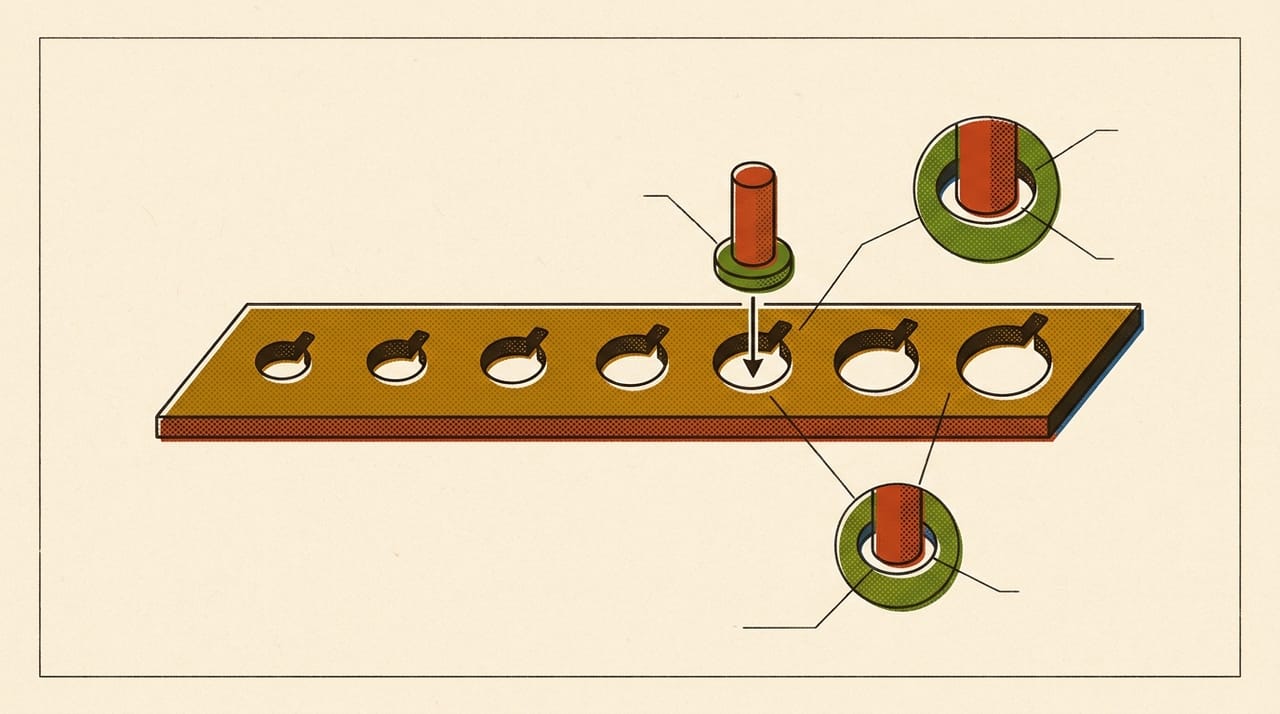
آخر این فصل یک گیج چاپ کردهای که از یک پین و هفت سوراخ ساخته شده است، و میدانی روی چاپگر خودت چه فاصلهای پین را محکم نگه میدارد و چه فاصلهای آزاد میچرخاند. این عدد از هیچ کتابی در نمیآید. در هر فصل بعدی همان را در مدلهایت میگذاری.
آخر این فصل میتوانی:
- لقی را از قطر سوراخ و پین حساب کنی
- بگویی چرا سوراخ چاپی از طرحش تنگتر در میآید
- سه نوع جفتشدن را از هم جدا کنی
- عدد لقی چاپگر خودت را با گیج پیدا کنی
قبل از شروع#
- از فصل ۰۹ ترم ۳: جبران ابعادی XY و جبران سوراخ را میشناسی.
- از فصل ۰۳ ترم ۴: میدانی
elephant footلبهٔ پایین را پهن میکند. - از فصل قبل: ضخامت را با تعداد خط میسنجی.
🎯 کار این فصل: چاپگر، PLA، کولیس، OpenSCAD. مدل در حالت توپر حدود ۶٫۹ گرم است (حسابشده، بخش ۳). اگر چاپگر نداری، بخش ۱ و ۲ و تمرینهای حسابی را انجام بده و هندسهٔ مدل را در
Previewببین.
۱. لقی یعنی چه#
لقی فاصلهٔ خالی میان دو قطعه است که باید در هم بروند. در این کتاب لقی را برای هر طرف مینویسیم، چون این همان عددی است که در مدل از هر سطح کم میکنی.
gap per side = (hole diameter - peg diameter) / 2
hole diameter = peg diameter + 2 × gap
مثال: پین ۱۰ میلیمتری با لقی 0.2 mm سوراخ 10.4 mm میخواهد (حسابشده).
قبل از ادامه، جواب بده: اگر هم پین و هم سوراخ را طبق طرح چاپ کنی، چرا باز ممکن است در هم نرود؟
جواب: چون چاپ دقیقاً طبق طرح در نمیآید. اگر هر سطح کمی به سمت بیرون خط بخورد، پین بزرگتر و سوراخ تنگتر میشود، پس خطای دو طرف روی هم جمع میشود. بخش بعد این را با عدد نشان میدهد.
۲. چرا سوراخ تنگ میشود#
سه علت هندسی و چاپی روی هم مینشینند.
خطای سطح. فرض کن هر سطح ۰٫۰۵ میلیمتر به سمت بیرون خود جابهجا شود. قطر پین 0.1 mm بزرگتر میشود و قطر سوراخ 0.1 mm کوچکتر، پس لقی هر طرف 0.1 mm کم میشود (حسابشده). یعنی خطایی به اندازهٔ ۰٫۰۵ میلیمتر لقی را دو برابر آن میخورد. این عدد مثال است، نه اندازهٔ چاپگر تو.
دایرهٔ چندضلعی. مدل STL دایره ندارد و دایرهاش چندضلعی است. گوشهها روی دایرهاند و وسط هر ضلع داخل آن. برای سوراخ، این یعنی قطر مؤثر کمتر از طرح است.
lost diameter = d × (1 - cos(180° / n))     n = sides ($fn)

d = 10 mm, n = 12 :  0.341 mm
d = 10 mm, n = 24 :  0.086 mm
d = 10 mm, n = 96 :  0.005 mm
این عددها حسابشدهاند. برای همین گیج این فصل $fn = 96 دارد. راهنمای طراحی Prusa هم میگوید تعداد ضلع واقعی استوانه را وارسی کن، چون سایهزنی نمای سهبعدی آن را نرمتر از چیزی که چاپ میشود نشان میدهد.
elephant foot. پایین سوراخ تنگتر از بقیه است. پس پین را از بالا وارد کن، نه از وجهی که روی صفحه بوده است.
۳. گیج#
یک پین روی پایهٔ خودش و یک تسمه با هفت سوراخ. لقی هر سوراخ 0.05 mm از قبلی بیشتر است. پین پایه دارد تا elephant foot روی بدنهٔ آن نیاید. شکاف کوچک لبهٔ تسمه هم برای شمردن است، و سوراخ اول همانی است که کنار پین قرار دارد.
// fit-gauge.scad
// one peg and a row of holes: each hole is bigger by a known gap per side
peg_d = 10;      // peg diameter, mm
peg_h = 10;      // peg height above its foot, mm
gaps = [0.1, 0.15, 0.2, 0.25, 0.3, 0.35, 0.4];  // gap per side, mm
pitch = 15;      // hole spacing, mm
plate = [107, 16, 4];  // length, width, height, mm

$fn = 96;

difference() {
    cube(plate);
    for (i = [0 : len(gaps) - 1])
        translate([9 + i * pitch, plate[1] / 2, -1])
            cylinder(d = peg_d + 2 * gaps[i], h = plate[2] + 2);
    // one notch per gap step, so the holes can be counted from the left
    for (i = [0 : len(gaps) - 1])
        translate([9 + i * pitch - 0.75, -1, plate[2] - 1])
            cube([1.5, 2, 2]);
}

// the peg, on its own foot, beside the plate
translate([9, -14, 0]) {
    cylinder(d = peg_d + 6, h = 2);
    translate([0, 0, 1.99])
        cylinder(d = peg_d, h = peg_h + 0.01);
}
از این متن STL بگیر. حجم مدل 5601 mm³ است، یعنی حدود ۲٫۳ متر فیلامنت و ۶٫۹ گرم (حسابشده). بازهٔ 0.1 تا 0.4 فقط بازهٔ آزمون است. پیشنهاد نیست.
راهنمای Prusa برای قطعههای متحرک مثل لولا میگوید از دستکم ۰٫۳ میلیمتر شروع کن، و برای جفتشدن اصطکاکی یا فشاری عددی نمیدهد و میگوید باید با چاپ آزمایشی تنظیمش کرد، چون اندازه، جهت، کالیبراسیون و ماده همه اثر دارند. عدد خودت را روی چاپگر خودت بیاب.
۴. سه جور جفتشدن#
بهجای یک عدد «درست»، سه رفتار را پیدا میکنی:
- جفت فشاری: پین با فشار دست میرود و بیرون نمیافتد.
- جفت کشویی: پین بدون فشار میرود و با لرزش جدا نمیشود.
- جفت چرخان: پین آزاد میچرخد و کمی بازی دارد.
قبل از آزمون، حدس بزن هر رفتار در کدام ردیف میافتد.
⚠️ مواظب باش: پین را با چکش یا گیره در سوراخ تنگ نزن. پلاستیک ترک میخورد و تکهاش میپرد. سوراخ را برای جادادن پین با ابزار تیز هم گشاد نکن. اگر پین نرفت، همان یک نتیجه است.
- گیج را چاپ کن و صبر کن کامل سرد شود.
- قطر پین و هر سوراخ را با کولیس بسنج.
- پین را از بالا در هر سوراخ امتحان کن.
- ستون رفتار را پر کن.
| Hole | Gap per side | Designed hole | Measured hole | Peg goes in? | Fit |
|---|---|---|---|---|---|
| 1 | 0.10 |
10.2 |
|||
| 2 | 0.15 |
10.3 |
|||
| 3 | 0.20 |
10.4 |
|||
| 4 | 0.25 |
10.5 |
|||
| 5 | 0.30 |
10.6 |
|||
| 6 | 0.35 |
10.7 |
|||
| 7 | 0.40 |
10.8 |
✅ چک کن: پین باید در دستکم یکی از سوراخها برود و در یکی نرود. اگر در هر هفت سوراخ رفت یا در هیچکدام نرفت، مرز رفتار بیرون این بازه است.
🔧 اگر کار نکرد: اگر پین در هیچ سوراخی نرفت، قطر پین را با کولیس بسنج. اگر از
10 mmخیلی بزرگتر بود، به فصل ۰۴ ترم ۳ و فصل ۰۹ ترم ۳ برگرد، چون اول بایدflow ratioو اندازه درست باشد. بعدgapsرا عوض کن و فقط دوباره چاپ کن.
۵. از گیج تا مدل#
عددی که پیدا کردی برای همین پروفایل است. هر چیزی که جای سطح را عوض کند عدد را عوض میکند: جهت قطعه، قطر، layer height، ماده و حتی رنگ فیلامنت. پس هر بار که پروفایل مهمی عوض شد، گیج را دوباره چاپ کن.
راه دیگر این است که بهجای مدل، خود اسلایسر سوراخها را جبران کند. این همان تنظیم فصل ۰۹ ترم ۳ است.
| Slicer | Setting path |
|---|---|
| Cura | Print settings › Walls › Hole Horizontal Expansion |
| PrusaSlicer | no equivalent in this version |
| OrcaSlicer | Process › Quality › Precision › X-Y hole compensation |
| Bambu Studio | Process › Quality › Precision › X-Y hole compensation |

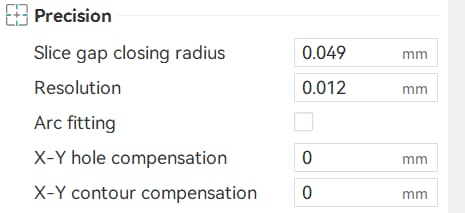

📌 یادداشت: PrusaSlicer جبران جداگانهٔ سوراخ ندارد. در این اسلایسر لقی را در خود مدل طراحی کن.
قاعدهٔ طراحی: لقی را در بالای فایل مدل یک متغیر بگذار، مثل gap در مدلهای فصلهای بعد. اینطور با عوضکردن یک عدد کل مدل با چاپگر تو هماهنگ میشود.
🤖 با AI: جدولت را به دستیار AI بده و بپرس «برای یک لولا کدام لقی را انتخاب کنم و چرا؟». اگر عددی خارج از جدول تو داد، آن را نپذیر و دلیلش را بپرس. جواب را با چاپ خودت چک کن.
واژههای تازهٔ این فصل#
| کلمه | تلفظ به حروف فارسی | یعنی چه |
|---|---|---|
| clearance | کلیرنس | لقی؛ فاصلهٔ خالی میان دو قطعهٔ جفت |
| press fit | پرس فیت | جفت فشاری؛ با فشار دست جا میرود و میماند |
| sliding fit | اسلایدینگ فیت | جفت کشویی؛ بدون فشار میرود |
| gauge | گیج | قطعهٔ آزمون برای اندازهگرفتن یک رفتار |
تمرینها
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
جوابِ تمرینها
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
در فصل بعد#
پین و سوراخ جفت شدند. حالا این پرسش مانده که قطعه زیر بار کجا میشکند. فصل بعد یک میلهٔ ساده را در دو جهت چاپ میکنی و با دست میشکنی تا ببینی جهت چاپ با استحکام چه میکند.
به آخر این فصل رسیدی!
اگر ساختی و جواب داد، این دکمه مال توست.