در این فصل چه یاد میگیری#
فصل ۱۰ ترم ۲ ساپورت را از همان مادهٔ قطعه چاپ کرد. این فصل جواب میدهد کی مادهٔ جدا لازم است: مادهٔ حلشونده یا مادهٔ جداشونده. این فصل چاپ ندارد و هدفش یک تصمیم است: برای یک قطعهٔ واقعی راه ساپورت را انتخاب کنی، با دلیل و با قیمت زمانیاش.
آخر این فصل میتوانی:
- فرق ساپورت حلشونده و جداشونده را بگویی
- کار لایهٔ تماس ساپورت را توضیح بدهی
- فیلامنت ساپورت را در اسلایسرت پیدا کنی
- برای یک قطعه راه ساپورت را انتخاب کنی
قبل از شروع#
- از فصل ۱۰ ترم ۲: ساپورت و
overhangرا میشناسی. - از فصل ۰۳ ترم ۱:
extruderرا میشناسی. - از فصل ۰۸ همین ترم: نگهداری مواد رطوبتگیر را میدانی.
🎯 کار این فصل: مداد، کاغذ، اسلایسرت. چاپگر لازم نیست.
⚠️ مواظب باش: این فصل حلال را هم نام میبرد. لیمونن را بدون خواندن برگهٔ ایمنیاش بهکار نبر. لیمونن آتشگیر است و پوست را تحریک میکند، پس دور از شعله، با دستکش و با هوای خوب به کار میرود. پوستر NIOSH جداکردن ساپورت با حلال را جزو کارهایی میآورد که احتمال تماس بیشتری دارند، و برای آن خروجی هوا یا محفظهٔ هوادار پیشنهاد میکند. اینها اطلاعات عمومیاند، نه گواهی ایمنی.
۱. چرا مادهٔ جدا#
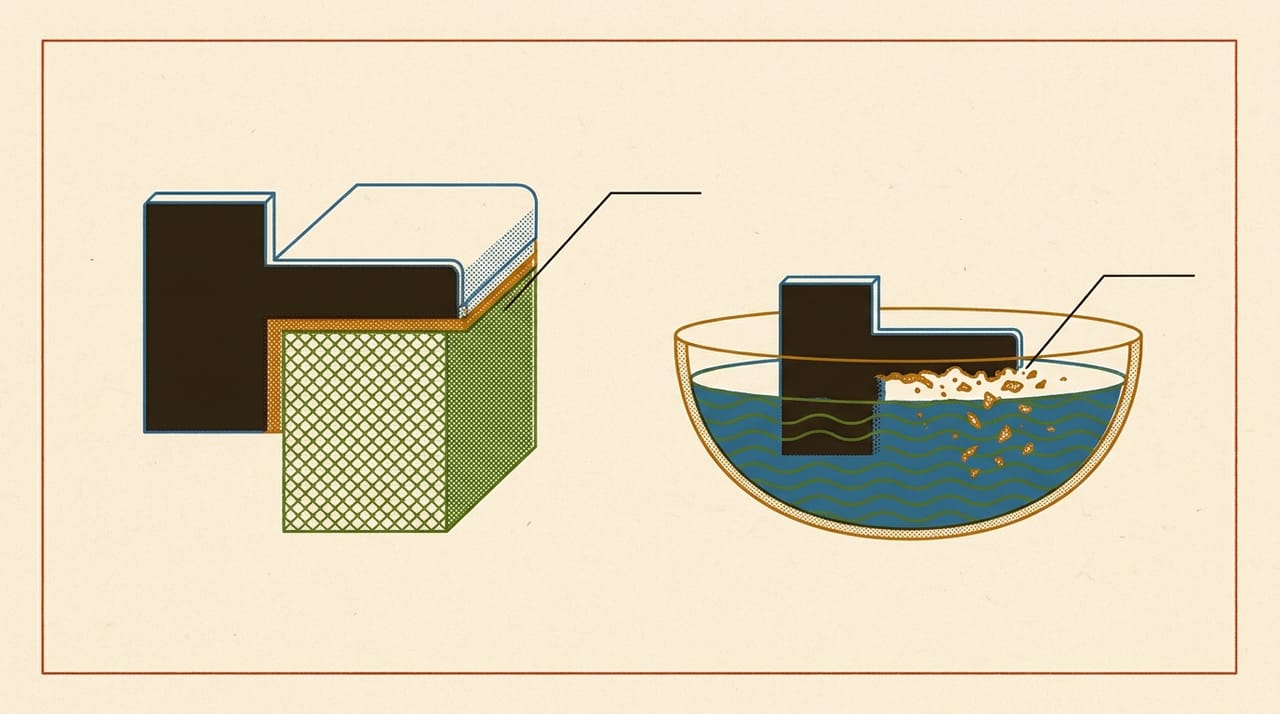
ساپورت از همان ماده یک مشکل دارد: به قطعه میچسبد، چون از یک جنساند. برای جداشدن از قطعه فاصلهٔ کوچکی میگذاری، و همان فاصله سطح زیرین را زبر میکند. مادهٔ جدا این معامله را عوض میکند.
ساپورت حلشونده. مادهای که پس از چاپ در مایع از بین میرود، و قطعه سالم میماند. راهنمای Prusa میگوید فیلامنت PVA و BVOH در آب حل میشوند، و HIPS را هم مادهٔ حلشونده با لیمونن معرفی میکند.
ساپورت جداشونده. مادهای که با قطعه خوب نمیچسبد و پس از چاپ با دست کنده میشود. این همان چیزی است که در نام Breakaway میبینی. راهنمای Prusa برای چاپگر XL میگوید PETG با ساپورت PLA و PLA با ساپورت PETG را با موفقیت آزموده است، و این جفت در PrusaSlicer تنظیم soluble full میخواهد. این نتیجه برای همان چاپگر است و عددی برای چاپگر تو نیست. پس جفت را با یک نمونهٔ کوچک روی چاپگر خودت بسنج.
هر دو یک شرط مشترک دارند: چاپگری که بتواند دو فیلامنت را در یک چاپ عوض کند. فعلاً همینقدر بدان؛ فصل ۰۸ ترم ۶ کامل یادش میگیریم.
قبل از ادامه، جواب بده: چاپگری یک extruder و هیچ سیستم تعویض فیلامنت ندارد. این فصل به چه کارت میآید؟
جواب: برای فهمیدن گزینهها پیش از خرید، و برای تصمیم بینیازی: جهت قطعه و overhang را طوری بچین که ساپورت جدا لازم نشود. فصل ۱۱ ترم ۲ همین را گفت.
۲. جفت درست#
مادهٔ ساپورت باید با مادهٔ قطعه همخوان باشد. راهنمای Prusa میگوید دو ماده باید دمای چاپ نزدیک داشته باشند، و این جدول را از همان راهنما بخوان.
| Main material | Support the guide names | Removed with | Note in the guide |
|---|---|---|---|
| PLA | PVA+ or BVOH | water, max 45 °C | |
| PETG | BVOH only | water, max 45 °C | |
| ABS | HIPS | limonene | short dip, not long soak, on ABS or ASA |
در این جدول سه هشدار از همان راهنماها مهم است.
مراقب حلال باش. راهنمای HIPS میگوید لیمونن میتواند بعضی قطعههای ABS و ASA را هم خراب کند، و همان راهنما HIPS را زیر ABS و ASA نامناسب میداند، در حالی که راهنمای مواد حلشونده همین جفت را پیشنهاد میکند. پس دو صفحهٔ یک سازنده با هم اختلاف دارند. راه میانهای که خود راهنمای HIPS میگوید فروبردن کوتاه و بعد کندن با دست است. این جفت را پیش از اطمینان با یک نمونهٔ کوچک بسنج.
رطوبت. PVA و BVOH بهشدت رطوبتگیرند و طبق راهنما بیرون از کیسهٔ بسته خراب میشوند. روش فصل ۰۸ همین ترم اینجا الزامی است.
جریان. راهنما max volumetric speed را برای PVA و BVOH خیلی کمتر از PLA میگوید، و همین زمان چاپ را بالا میبرد.
⚠️ مواظب باش: راهنمای Prusa برای حلکردن PVA و BVOH آب گرم حداکثر ۴۵ درجه میگوید و چند ساعت تا یک شب زمان میدهد. آب داغتر از این لازم نیست. قطعه را در ظرف کنار بگذار، و هر حلال دیگری را طبق برگهٔ ایمنی همان ماده بهکار ببر.
۳. لایهٔ تماس#
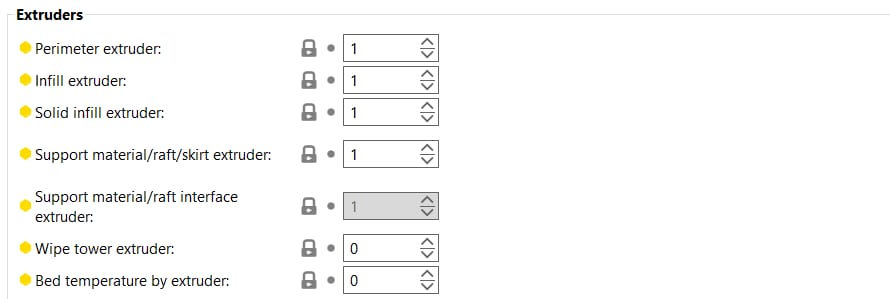
مادهٔ حلشونده گرانتر و کندتر است. راهنمای Prusa برای کمکردن مصرف دو راه را جدا میکند: راه کامل برای هندسهٔ پیچیده با ساپورت داخلی، و راهی که فقط لایههای چگال میان ساپورت و قطعه را از مادهٔ حلشونده میسازد. این دومی را برای ساپورتی که روی صفحه مینشیند پیشنهاد میکند، چون این مواد روی صفحه بد میچسبند.
این دو مسیر را در اسلایسر داری.
| Slicer | Setting path |
|---|---|
| Cura | Print settings › Support › Support Extruder |
| PrusaSlicer | Print Settings › Multiple Extruders › Extruders › Support material/raft/skirt extruder |
| OrcaSlicer | Process › Support › Filament for Supports › Support/raft base |
| Bambu Studio | Process › Support › Filament for Supports › Support/raft base |



| Slicer | Setting path |
|---|---|
| Cura | Print settings › Support › Support Extruder › Support Interface Extruder |
| PrusaSlicer | Print Settings › Multiple Extruders › Extruders › Support material/raft interface extruder |
| OrcaSlicer | Process › Support › Filament for Supports › Support/raft interface |
| Bambu Studio | Process › Support › Filament for Supports › Support/raft interface |



📌 یادداشت: مسیر Cura با چند
extruderمعنا پیدا میکند. در PrusaSlicer عدد ۰ یعنی همان فیلامنت فعلی، و در OrcaSlicer و Bambu Studio گزینهٔ پیشفرض فیلامنت جداگانهای انتخاب نمیکند.
مادهٔ حلشونده را در پروفایل فیلامنت هم علامت میزنی.
| Slicer | Setting path |
|---|---|
| Cura | no equivalent in this version |
| PrusaSlicer | Filaments › Advanced › Filament properties › Soluble material |
| OrcaSlicer | Filament › Filament › Basic information › Soluble material |
| Bambu Studio | Filament › Filament › Basic information › Soluble material |


📌 یادداشت: Cura این علامت را در نسخهٔ وارسیشده ندارد. در Bambu Studio این ردیف ممکن است در حالت نمایش معمولی پنهان باشد.
۴. فاصلهٔ بالا#
فاصلهٔ میان ساپورت و قطعه با مادهٔ جدا عوض میشود. راهنمای Prusa میگوید این فاصله در ساپورت حلشونده صفر است، و برای فاصلهٔ غیرصفر ۵۰ تا ۷۵ درصد ارتفاع لایه را خوب میداند. با لایهٔ 0.2 mm این یعنی 0.10 تا 0.15 mm (حسابشده). این عدد را با آزمون روی چاپگر خودت بیاب.
| Slicer | Setting path |
|---|---|
| Cura | Print settings › Support › Support Z Distance › Support Top Distance |
| PrusaSlicer | Print Settings › Support material › Options for support material and raft › Top contact Z distance |
| OrcaSlicer | Process › Support › Advanced › Top Z distance |
| Bambu Studio | Process › Support › Advanced › Top Z distance |


حدس بزن: اگر با ساپورت همجنس این فاصله را صفر کنی چه میشود؟
جواب: ساپورت به قطعه جوش میخورد و کندنش سطح را خراب میکند. صفر فقط وقتی معنا دارد که دو ماده به هم نمیچسبند یا یکی حل میشود.
۵. انتخاب راه#
برای هر قطعه این ترتیب را برو. هر بار که به جواب رسیدی، بایست.
- آیا با چرخاندن قطعه یا
bridgeمیشود ساپورت را حذف کرد؟ - آیا ساپورت همجنس با فاصلهٔ درست سطح قابلقبولی میدهد؟
- آیا چاپگر دو فیلامنت را عوض میکند؟
- آیا لایهٔ تماس کافی است؟
- فقط اگر ساختار داخلی دسترسی ندارد، ساپورت کامل حلشونده را بسنج.
| Part | Main material | Can it avoid supports? | Same-material OK? | Printer has two filaments? | Choice | Why |
|---|---|---|---|---|---|---|
| Open hook | PLA | |||||
| Closed hollow part with an inner shelf | PLA | |||||
| Bracket with a flat underside, ABS | ABS | |||||
| My own part |
✅ چک کن: در هر ردیف ستون Why به یک بخش این فصل برمیگردد.
🔧 اگر کار نکرد: اگر میان دو راه گیر کردی، روش ارزانتر را اول با یک نمونهٔ کوچک بیازما. فصل ۰۱ ترم ۴ همین ترتیب را گفت.
🤖 با AI: شکل قطعهات را توصیف کن و از دستیار AI بپرس «با چه جهت چاپی ساپورت لازم نمیشود؟». جهت پیشنهادی را در
Previewاسلایسرت ببین. جواب را با چاپ خودت چک کن.
واژههای تازهٔ این فصل#
| کلمه | تلفظ به حروف فارسی | یعنی چه |
|---|---|---|
| soluble support | سالیوبل ساپورت | ساپورتی که در مایع حل میشود |
| breakaway support | بریکاوی ساپورت | ساپورتی که با دست جدا میشود |
| PVA / BVOH | پیویای / بیویاواچ | مواد حلشونده در آب |
| HIPS | هیپس | مادهای که با لیمونن از بین میرود |
| limonene | لیمونن | حلال برای HIPS |
| interface | اینترفیس | لایهٔ تماس میان ساپورت و قطعه |
تمرینها
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
جوابِ تمرینها
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
در فصل بعد#
ترم ۵ اینجا تمام میشود. حالا میدانی هر ماده چه چیزی میخواهد. ترم ۶ پرسش را برمیگرداند: قطعه را چطور طراحی کنی که با چاپگر سازگار باشد، و از همین مواد بهترین نتیجه را بگیری. فصل اولش قاعدههای طراحی را میگوید.
به آخر این فصل رسیدی!
اگر ساختی و جواب داد، این دکمه مال توست.