در این فصل چه میسازی#
آخر این فصل همان دو ستون فصل stringing را این بار با PETG چاپ کردهای و جدولی داری که نشان میدهد این ماده روی چاپگر تو چه رفتاری دارد. مهمتر از آن، پیش از اولین چاپ میدانی چرا این ماده میتواند به صفحهٔ چاپ آسیب بزند و چطور از آن جلوگیری کنی.
آخر این فصل میتوانی:
- پروفایل فیلامنت PETG را از روی برگهٔ حلقه تنظیم کنی
- پیش از چاپ سطح صفحه را برای این ماده بسنجی
- بگویی چرا
stringingدر این ماده بیشتر است - با یک تغییر در هر بار تنظیم تار را روی چاپگر خودت پیدا کنی
قبل از شروع#
- از فصل ۰۳ ترم ۳: برج دما را میشناسی.
- از فصل ۰۲ ترم ۴:
bed typeو ترتیب آزمونهای چسبندگی را میشناسی. - از فصل ۰۵ ترم ۴:
stringingرا با مدل دو ستون سنجیدهای. - از فصل ۱۳ ترم ۲: پروفایل تازه ذخیره میکنی.
🎯 کار این فصل: چاپگر، یک حلقهٔ PETG با برگهٔ فنیاش، اسلایسرت، مدل
retraction-posts.scadاز فصل ۰۶ ترم ۳، کولیس و مداد. اگر چاپگر نداری، بخش ۱ و ۲ و تمرینهای کاغذی را انجام بده.
⚠️ مواظب باش: این ماده با دمای بالاتری از PLA چاپ میشود، پس
hot endو صفحه داغترند. قطعه را تا سردشدن صفحه از آن جدا نکن و کاردک را از بدنت دور حرکت بده. چاپگر را مثل همیشه در جای هوادار بگذار، و قاعدههای ایمنی ابتدای کتاب اینجا هم برقرارند.
۱. عدد شروع#
⚠️ مواظب باش: عددهای این فصل از PLA بالاترند، پس پیش از هر عددی جنس
hot endخودت را بدان. در بعضیhot endها لولهٔPTFEتا نزدیکی ناحیهٔ داغ میرسد. این لوله اگر بیش از حدش داغ شود خراب میشود و دود زیانآور میسازد. حد آن را فقط از سازندهٔ چاپگر یاhot endبگیر و از آن بالاتر نرو. اگر نمیدانی چنین لولهای داری یا حدش چند است، تا جواب سازنده را نگرفتهای سراغ دمای بالاتر از پروفایل PLA نرو. فصل ۰۷ همین ترم این موضوع را کامل میگوید.
راهنمای Prusa برای PETG این عددها را میدهد: نازل ۲۳۰ درجه برای لایهٔ اول و ۲۴۰ درجه برای لایههای بعد، صفحه ۸۵ درجه برای لایهٔ اول و ۹۰ درجه برای لایههای بعد. همان صفحه در بخش نکتهها برای صفحه عدد ۸۵ را میآورد. پس حتی یک راهنما هم با خودش یکسان نیست. اینها فقط نقطهٔ شروعاند. عدد برگهٔ حلقهات را بخوان و عدد نهایی را روی چاپگر خودت بیاب.
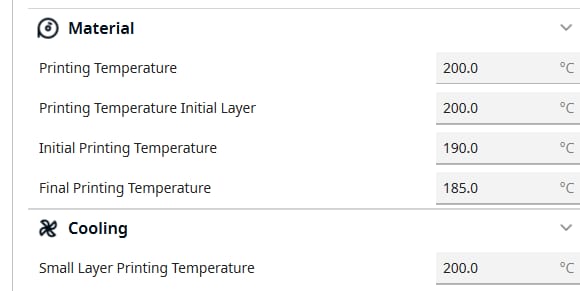
پروفایل تازهای برای این ماده بساز و به پروفایل PLA دست نزن. فصل ۱۳ ترم ۲ این کار را گفته است. دو عدد اصلی در این مسیرهاست.
| Slicer | Setting path |
|---|---|
| Cura | Print settings › Material › Printing Temperature |
| PrusaSlicer | Filaments › Filament › Temperature › Other layers |
| OrcaSlicer | Filament › Filament › Print temperature › Other layers |
| Bambu Studio | Filament › Filament › Print temperature › Other layers |
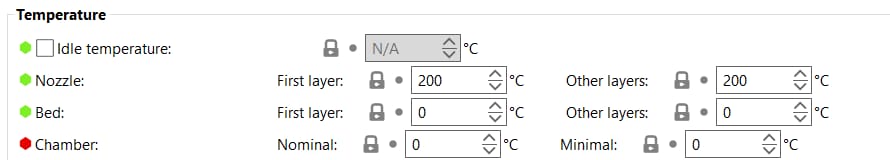


| Slicer | Setting path |
|---|---|
| Cura | Print settings › Material › Build Plate Temperature |
| PrusaSlicer | Filaments › Filament › Temperature › Other layers |
| OrcaSlicer | Filament › Filament › Bed temperature › Other layers |
| Bambu Studio | Filament › Filament › Print temperature › Other layers |

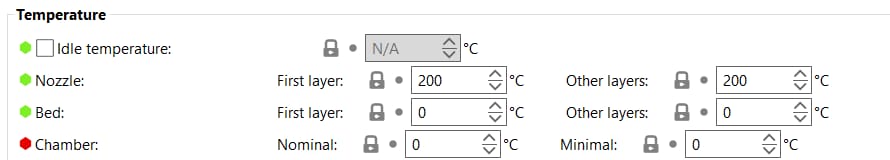


📌 یادداشت: در PrusaSlicer نازل و صفحه هر کدام ردیف جدا با
Other layersدارند، پس نام ردیف را هم نگاه کن. در OrcaSlicer و Bambu Studio دمای صفحه برای هر نوع صفحه جدا نگه داشته میشود، پس ردیف صفحهٔ خودت را عوض کن.
قبل از ادامه، جواب بده: چرا بهجای عوضکردن پروفایل PLA پروفایل تازه میسازی؟
جواب: چون پروفایل تازه هر تغییر را برای همان ماده نگه میدارد و پروفایل کالیبرهشدهٔ PLA را خراب نمیکند. دفعهٔ بعد دو ماده را با یک کلیک عوض میکنی.
۲. چسبندگی زیاد#
PLA گاهی به صفحه نمیچسبید. PETG میتواند برعکس عمل کند. راهنمای Prusa چسبندگی شدید به سطح چاپ را در فهرست ضعفهای این ماده میآورد و میگوید چاپ PETG روی صفحهٔ صاف PEI ممکن است خود صفحه را خراب کند. این راهنما برای این ماده صفحهٔ بافتدار پودری یا satin را میگوید. اگر ناچار به صفحهٔ صاف شدی، پیش از چاپ لایهای از چسب ماتیکی میزنی تا جداکننده باشد.
⚠️ مواظب باش: پیش از اولین چاپ PETG جنس صفحهات را از راهنمای سازندهٔ چاپگر یا صفحه بخوان. کندن قطعه با زور میتواند سطح صفحه را بکند و کاردک را به سمت دستت پرت کند. چاپ را تا سردشدن صفحه رها کن.
در دو اسلایسر نوع صفحه را هم انتخاب میکنی.
| Slicer | Setting path |
|---|---|
| Cura | no equivalent in this version |
| PrusaSlicer | no equivalent in this version |
| OrcaSlicer | Plate Settings › Bed type |
| Bambu Studio | Plate Settings › Plate type |


📌 یادداشت: Cura و PrusaSlicer این میدان را ندارند. جنس صفحه را خودت باید بدانی.
راهنمای OrcaSlicer برای PETG میگوید دمای محفظه را صفر بگذاری، یعنی کنترل آن را خاموش کنی.
✅ چک کن: پیش از چاپ بنویس صفحهات چه جنسی دارد و راهنمای سازنده دربارهٔ PETG چه میگوید. اگر نمیدانی، چاپ نکن تا بفهمی.
۳. چرا تار بیشتر است#
راهنمای Prusa کمتر شدن تار را با دو چیز گره میزند: retraction بیشتر و دمای پایینتر نازل. خنککردن قطعه را هم برای تیز ماندن جزئیات و کمشدن تار مفید میداند. با این حال همان راهنما میگوید پروفایل آمادهٔ اسلایسر نقطهٔ شروع بهتری است، پس اول از پروفایل آماده شروع کن.
راهنما علت را توضیح نمیدهد. توضیح رایج این است که مذاب PETG چسبناک و کشدار است، و نازل هنگام جداشدن نخی از آن را با خود میکشد. این را توضیح بگیر، نه اندازهگیری. راهحلها با فصل ۰۵ ترم ۴ یکی است، با این فرق که PETG این عیب را زودتر نشان میدهد. پس اینجا هم ترتیب همان است: اول دما، بعد مسیر، بعد retraction.
| Slicer | Setting path |
|---|---|
| Cura | Print settings › Travel › Retraction Distance |
| PrusaSlicer | Printers › Extruder 1 › Retraction › Retraction length |
| OrcaSlicer | Printer › Extruder › Retraction › Length |
| Bambu Studio | Printer › Extruder › Retraction › Length |


📌 یادداشت: این مسیرها مال پروفایل چاپگرند، پس عددی که اینجا عوض کنی روی همهٔ مواد میماند. برای آنکه عدد فقط مال همین فیلامنت باشد، در PrusaSlicer
Filaments › Filament Overridesو در OrcaSlicer و Bambu StudioFilament › Setting Overridesرا به کار ببر. در Cura عدد در پروفایل چاپ است، پس آن را با نام این ماده ذخیره کن.
حدس بزن: اگر دما را پایین بیاوری چه چیزی را به خطر میاندازی؟ جوابت را نگه دار تا بخش بعد.
۴. چاپ مقایسه#
مدل retraction-posts.scad را از فصل ۰۶ ترم ۳ بردار. متنش را دوباره چاپ نمیکنیم. روی همان مدل هر ردیف فقط یک تغییر دارد.
- برج دما را با PETG بگیر، طبق فصل ۰۳ ترم ۳، تا عدد شروعت را پیدا کنی.
- مدل دو ستون را با پروفایل تازه چاپ کن. این چاپ پایه است.
- دما را ۵ درجه پایین بیاور و دوباره چاپ کن.
- اگر تار ماند، به دمای قبلی برگرد و مسیر
travelرا طبق فصل ۰۵ ترم ۴ درPreviewببین. - اگر تار هنوز ماند،
retractionرا یک گام بالا ببر. - هر ردیف را پر کن.
| One change | Nozzle °C | Bed °C | Strings: none / few / many | Note | |
|---|---|---|---|---|---|
| A | baseline | ||||
| B | |||||
| C |
دنبال چه بگرد: تعداد تارها میان چاپها باید کم شود، و اگر کم نشد آن تغییر علت اصلی نیست. ما نتیجه را نمیدانیم، چون حلقه و چاپگر تو را نداریم.
همان حدس بخش قبل را اینجا بسنج: دمای خیلی پایین لایهها را ضعیف میکند.
⚠️ مواظب باش: ستون را با انگشت لخت نشکن، چون تکهٔ شکسته تیز است. آن را با انبرک بگیر، صورتت را دور نگه دار و عینک ایمنی بزن.
حالا یک ستون اضافه را بشکن و ببین از میان لایهها جدا میشود یا نه.
🔧 اگر کار نکرد: اگر پلاستیک روی نازل جمع میشود، نازل را طبق فصل ۱۲ ترم ۴ تمیز کن. اگر تار با هر تنظیمی ماند، فیلامنت را بسنج. راهنمای Prusa تار زیاد را از نشانههای رطوبت میداند. فعلاً همینقدر بدان؛ فصل ۰۸ همین ترم کامل یادش میگیریم.
🤖 با AI: جدولت را به دستیار AI بده و بپرس «آزمون بعدی چه باشد، به شرط آنکه فقط یک چیز عوض شود؟». نام تنظیمی را که داد در اسلایسر خودت پیدا کن. جواب را با چاپ خودت چک کن.
واژههای تازهٔ این فصل#
| کلمه | تلفظ به حروف فارسی | یعنی چه |
|---|---|---|
| PETG | پیایتیجی | مادهای با چسبندگی زیاد به صفحه و میل بیشتر به stringing |
| PEI | پیایآی | پوشش رایج سطح صفحهٔ چاپ |
| glue stick | گلو استیک | چسب ماتیکی، اینجا بهعنوان لایهٔ جداکننده |
تمرینها
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
جوابِ تمرینها
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
در فصل بعد#
تا اینجا چاپگر باز کافی بود. فصل بعد مادههایی میآیند که بدون محفظه تاب برمیدارند، و هوای اتاق هم موضوع کار میشود. پیش از خرید چنین مادهای آن فصل را کامل بخوان.
به آخر این فصل رسیدی!
اگر ساختی و جواب داد، این دکمه مال توست.