در این فصل چه میسازی#
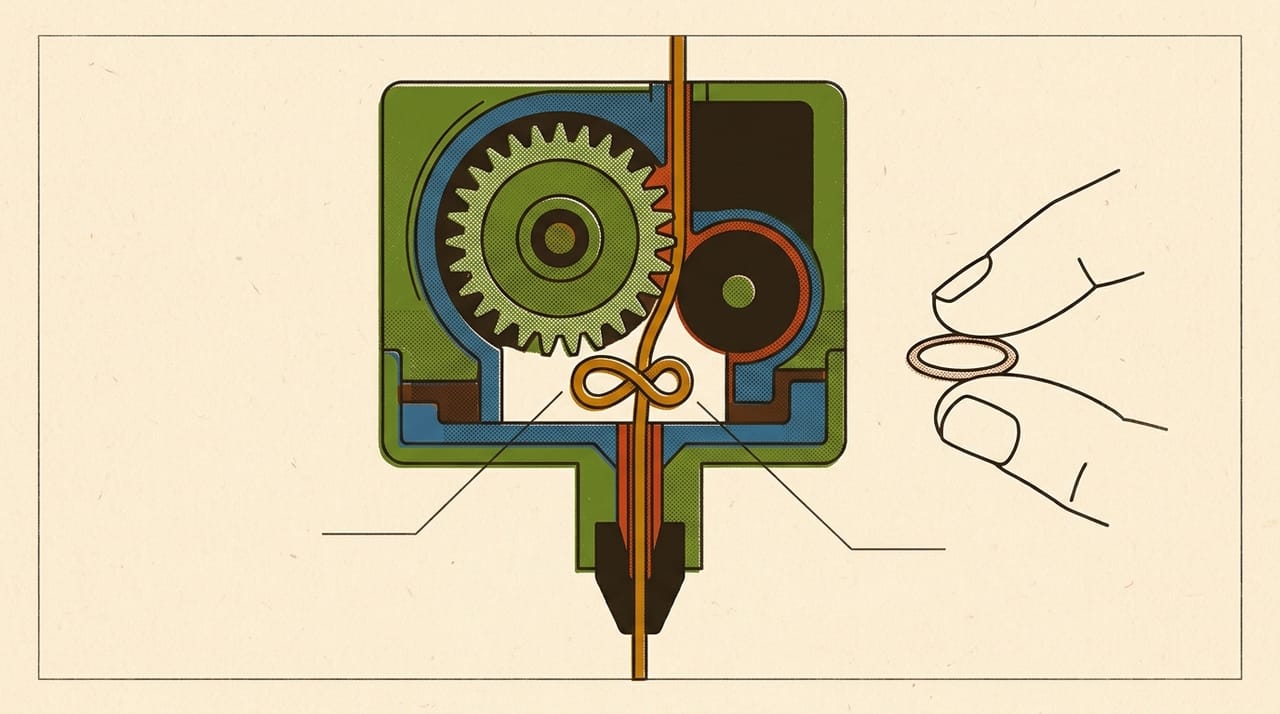
آخر این فصل یک حلقهٔ منعطف با دیوارهٔ نازک چاپ کردهای که با فشار انگشت جمع میشود و برمیگردد. مدل عمداً تقریباً travel ندارد، چون سختترین قسمت این ماده همان عقبوجلو رفتن است. یاد میگیری چرا این ماده کند چاپ میشود و چطور از گرهخوردن فیلامنت پیش از نازل جلوگیری کنی.
آخر این فصل میتوانی:
- بگویی چرا مادهٔ منعطف باید با فشار کم و سرعت کم چاپ شود
- سقف جریان را برای این ماده در پروفایل بگذاری
retractionرا برای این ماده تصمیم بگیری- یک حلقهٔ منعطف چاپ کنی و نتیجه را ثبت کنی
قبل از شروع#
- از فصل ۰۳ ترم ۱:
direct driveوBowdenرا میشناسی. - از فصل ۰۲ ترم ۲: حجم در ثانیه را حساب میکنی.
- از فصل ۰۷ ترم ۳:
max volumetric speedرا میشناسی. - از فصل ۰۶ ترم ۳:
retractionرا میشناسی.
🎯 کار این فصل: چاپگر، یک حلقهٔ TPU با برگهٔ فنیاش، اسلایسرت، OpenSCAD، کولیس. حجم مدل حدود
2316 mm³است (حسابشده، بخش ۳). اگر چاپگر نداری، بخش ۱ و ۲ و تمرینهای حسابی را انجام بده.
⚠️ مواظب باش: اگر فیلامنت در
extruderگره خورد، چاپ را نگه دار و صبر کن تاhot endخنک شود، بعد آن را باز کن. دستت را به چرخدندهٔ در حال حرکت و بهhot endداغ نزدیک نکن.
۱. مادهای که هل داده نمیشود#
تصور کن یک طناب را از یک سر هل میدهی. میلهٔ سفت جلو میرود، ولی طناب کج میشود. فیلامنت TPU به طناب نزدیکتر است تا به میله. چرخدنده آن را هل میدهد، و اگر مقاومت جلویش زیاد باشد رشته بهجای جلو رفتن خم میشود و راهی پیدا میکند.
این تشبیه هم مرز دارد: طناب هرگز به نازل نمیرسد، ولی TPU اگر فشار کم باشد بهخوبی میرسد. پس هدف این است که فشار جلوی چرخدنده کم بماند.
مقاومت از کجا میآید؟ از نازل، و هرچه جریان بیشتر باشد مقاومت بیشتر است. پس جریان را کم میکنی. این است که سرعت کم و فشار کم یک موضوعاند.
راهنمای Prusa سرعت معمول را ۲۰ میلیمتر بر ثانیه و بیشترین مقدار پیشنهادی را ۳۰ تا ۴۰ میلیمتر بر ثانیه میگوید. همان راهنما پیشنهاد میکند به چرخدنده فشار کمی بدهی تا رشته را آرام هل بدهد. این ماده را روی چاپگری که مسیر فیلامنت بلند است سختتر مییابی، چون همان راهنما برای چاپگری با مسیر بلند از سختتر شدن گذاشتن فیلامنت میگوید. این راهنما جملهای دربارهٔ Bowden ندارد، ولی منطق همین بخش روشن است: هرچه راه میان چرخدنده و نازل بلندتر باشد، رشته جای بیشتری برای خمشدن دارد. پس با Bowden انتظار کار سختتری داشته باش. این استدلال این کتاب است، نه نتیجهٔ یک آزمون. راهنمای چاپگرت را هم بخوان، و اگر سیستم چندفیلامنتی داری ببین TPU را میپذیرد یا نه.
حالا با فرمول فصل ۰۲ ترم ۲ حساب کن: خط 0.4 × 0.2 با سرعت ۲۰.
flow = speed × width × height
flow = 20 × 0.4 × 0.2 = 1.6 mm³/s
در سرعت ۴۰ این عدد 3.2 mm³/s میشود (حسابشده). پس بازهٔ کار این ماده با این خط میان این دو عدد است. عدد فصل ۰۷ ترم ۳ را برای حلقهٔ خودت پیدا کن، چون عدد PLA اینجا کاربرد ندارد.
قبل از ادامه، جواب بده: در یک پروفایل سرعت چاپ را کم نکردهای و فقط سقف جریان را کم کردهای. چاپ کند میشود؟
جواب: در اسلایسری که این سقف را رعایت میکند، بله. سرعت هر خط طوری پایین میآید که جریان از سقف بیشتر نشود. برای همین این میدان ابزار بهتری برای این ماده است.
| Slicer | Setting path |
|---|---|
| Cura | not shown in the panel in this version: Material Maximum Flow Rate is disabled, even with visibility set to All |
| PrusaSlicer | Filaments › Advanced › Print speed override › Max volumetric speed |
| OrcaSlicer | Filament › Filament › Volumetric speed limitation › Max volumetric speed |
| Bambu Studio | Filament › Filament › Volumetric speed limitation › Max volumetric speed |


📌 یادداشت: در Cura این میدان در سطح نمایش استاندارد نیست و توضیحش نمیگوید سرعت را محدود میکند، پس آن را همارز بقیه نگیر. در آنجا سرعت چاپ را مستقیم کم کن.
۲. عدد شروع#
| Source | Nozzle °C | Bed °C | Speed mm/s |
|---|---|---|---|
| Prusa material guide | 230-245, by hardness and brand | 60-75 | typical 20, max 30-40 |
| OrcaSlicer temperature reference | 220-245 | 40-60 | not stated |
عدد برگهٔ حلقهات را بخوان و نتیجه را روی چاپگر خودت بیاب. سختی هم عدد را عوض میکند، و روی برچسب معمولاً با Shore میآید. حلقه با سختی کمتر نرمتر است و هل دادنش سختتر.
برای retraction راهنمای Prusa میگوید کمکردن آن خطر گره و گرفتگی را کم میکند و میتوانی کامل خاموشش کنی و بعد با دیدن نتیجه کمی بالا ببری. پس برای این ماده از صفر شروع کن. این مسیرها مال پروفایل چاپگرند، پس اگر عدد را اینجا صفر کنی، چاپ بعدی PLA هم بدون retraction میرود. برای همین صفر را فقط برای این فیلامنت بگذار: در PrusaSlicer Filaments › Filament Overrides و در OrcaSlicer و Bambu Studio Filament › Setting Overrides. در Cura پروفایل چاپ را با نام این ماده ذخیره کن.
| Slicer | Setting path |
|---|---|
| Cura | Print settings › Travel › Retraction Distance |
| PrusaSlicer | Printers › Extruder 1 › Retraction › Retraction length |
| OrcaSlicer | Printer › Extruder › Retraction › Length |
| Bambu Studio | Printer › Extruder › Retraction › Length |


در چسبندگی هم راهنمای Prusa صفحهٔ بافتدار پودری را کافی میداند و برای صفحهٔ صاف یا satin چسب ماتیکی را بهعنوان جداکننده میگوید. مادهٔ خیلی نرم هم میتواند بیش از حد به صفحه بچسبد. این همان مشکل فصل ۰۳ همین ترم است، پس همان احتیاط را داشته باش. راهنمای OrcaSlicer برای این ماده کنترل دمای محفظه را خاموش میخواهد.
۳. مدل آزمایشی#
این مدل یک حلقهٔ بدون کف است. نازل روی دیواره میماند و جز جابهجاییهای کوتاه چیزی ندارد، پس retraction اینجا کار چندانی ندارد. سختترین مرحله را تقریباً حذف کردهایم تا فقط جریان را بسنجی.
// flex-ring.scad
// one thin ring with no floor: the nozzle stays on the wall, so almost no travel
outer_d = 40;   // outer diameter, mm
wall = 1.6;     // wall thickness, mm: four lines of 0.4 mm
h = 12;         // height, mm

$fn = 96;

difference() {
    cylinder(d = outer_d, h = h);
    translate([0, 0, -1])
        cylinder(d = outer_d - 2 * wall, h = h + 2);
}
از این متن STL بگیر. قطر داخلی ۳۶٫۸ میلیمتر است. حجم مدل 2316 mm³ است، و با سطح مقطع 2.405 mm² حدود ۹۶ سانتیمتر فیلامنت میشود (حسابشده). با خط 0.4 × 0.2 و چهار دور، کل مسیر حدود ۲۹ متر است و با سرعت ۲۰ میلیمتر بر ثانیه حدود ۲۴ دقیقه طول میکشد (حسابشده، بدون شتابگیری). این عدد برای یک حلقهٔ کوچک زیاد است، و همین قیمت این ماده است.
- پروفایل تازهای برای این ماده با عددهای برگهٔ حلقه بساز.
retractionرا طبق یادداشت بخش ۲ فقط برای این فیلامنت صفر کن و سرعت را طبق جدول بگذار.- تعداد دیواره را ۴ و عرض خط را
0.4 mmبگذار تا چهار خط در دیوارهٔ1.6 mmجا شوند. مدل را برش بزن و درPreviewببینtravelبلندی دیده نشود. - چاپ کن و صدای چرخدنده را گوش کن.
- حلقهٔ سردشده را با دو انگشت فشار بده و رها کن.
| One change | Speed mm/s | Nozzle °C | Feeding: smooth / clicking / tangled | Note | |
|---|---|---|---|---|---|
| A | baseline | ||||
| B |
✅ چک کن: حلقه باید پس از فشار به شکل اول برگردد و دیواره سوراخ نداشته باشد. عدد سفتی را ما نمیدانیم، چون به حلقهٔ تو بسته است.
🔧 اگر کار نکرد: اگر رشته کنار چرخدنده خم شد، سرعت را پایین بیاور و فشار چرخدنده را طبق راهنمای چاپگرت کم کن. راهنمای Prusa افزایش ۵ درجه با فن خاموش را هم برای کمکردن مقاومت میگوید، ولی این دو تغییر را با هم نکن. اگر دیواره نازک و ناپیوسته شد، فصل ۰۶ ترم ۴ را مرور کن.
💡 نکته: پلاستیک نرم رطوبت میگیرد. راهنمای Prusa این ماده را با نایلون و PVA در گروه موادی میآورد که بیشتر از PLA نیاز به خشککردن دارند. فعلاً همینقدر بدان؛ فصل ۰۸ همین ترم کامل یادش میگیریم.
🤖 با AI: عدد سرعت و سقف جریان را به دستیار AI بده و بپرس «با این خط، سقف جریان چه سرعتی میدهد؟». خودت حساب را با فرمول همین فصل بسنج. جواب را با چاپ خودت چک کن.
واژههای تازهٔ این فصل#
| کلمه | تلفظ به حروف فارسی | یعنی چه |
|---|---|---|
| TPU | تیپییو | مادهٔ منعطف چاپ سهبعدی |
| Shore | شور | مقیاس سختی مواد نرم |
تمرینها
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
جوابِ تمرینها
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
در فصل بعد#
از نرمترین ماده به سختجانترین کارها میروی. نایلون بهشدت رطوبت میگیرد، و نسخهٔ الیافدارش نازل معمولی را میسابد. آنجا اولین بار ابزار چاپگر هم به انتخاب ماده بسته میشود.
به آخر این فصل رسیدی!
اگر ساختی و جواب داد، این دکمه مال توست.