در این فصل چه یاد میگیری#
این فصل چاپ ندارد و یک تصمیم کاغذی است. نایلون قوی است ولی چاپش سخت است. فیلامنت الیافدار سفت است ولی نازل معمولی را میسابد. آخر این فصل برای یک کار واقعی با جدول تصمیم میگیری که نازلت چه باید باشد و آیا اصلاً این ماده را میخواهی.
آخر این فصل میتوانی:
- ویژگیها و سختیهای PA را نام ببری
- بگویی الیاف چه چیزی را بهتر و چه چیزی را بدتر میکند
- بگویی چرا نازل برنجی برای الیاف مناسب نیست
- جدول انتخاب نازل را برای یک کار پر کنی
قبل از شروع#
- از فصل ۰۱ همین ترم: برگهٔ فنی میخوانی.
- از فصل ۰۴ همین ترم:
enclosureو چکلیست هوا را میشناسی. - از فصل ۰۴ ترم ۴:
warpingرا میشناسی. - از فصل ۱۲ ترم ۴:
cold pullرا میشناسی.
🎯 کار این فصل: مداد، کاغذ، ماشینحساب، و راهنمای چاپگرت. چاپگر لازم نیست.
⚠️ مواظب باش: فیلامنت الیافدار را پس از چاپ سنباده نزن، نبر و نساب، مگر برگهٔ ایمنی همان ماده راه ایمنش را گفته باشد و تهویه و محافظ مناسب داشته باشی. گرد این مواد را تنفس نکن. پوستر NIOSH فیلامنت افزودنیدار، از جمله الیاف کربن، را جزو موارد نیازمند بررسی میآورد، و بریدن و ساییدن قطعه را کاری میداند که محفظهٔ هوادار یا میز مکنده میخواهد. این جمله برای محیط کار نوشته شده و گواهی ایمنی نیست.
۱. PA#
نایلون نام رایج خانوادهٔ PA است. راهنمای Prusa این ویژگیها را برایش میگوید: چسبندگی میانلایهای عالی، نیاز به دمای بالا و سختی چاپ. راهنمای OrcaSlicer هم آن را کنار مواد پرجمعشدگی میآورد.
| Source | Material | Nozzle °C | Bed °C | Chamber °C |
|---|---|---|---|---|
| Prusa material guide | polyamide | 285 | 110 | enclosure helps, no number |
| OrcaSlicer temperature reference | Nylon 6 | 230-260 | 90-110 | 70-100 |
| OrcaSlicer temperature reference | Nylon 12 | 225-260 | 90-110 | 70-100 |
بازهٔ جدول پهن است، چون PA یک ماده نیست و یک خانواده است. پس عدد برگهٔ حلقهات را بخوان و نتیجه را روی چاپگر خودت بیاب. بالای این بازهها از حد بسیاری از چاپگرها بیشتر است. هیچ عددی را بالاتر از حد راهنمای چاپگرت و حد لولهٔ PTFE نگذار؛ فصل بعد این حد را کامل میسنجد.
سه سختی این ماده را از راهنمای Prusa بخوان:
warping: بزرگترین ضعف PA خالص است، و هوای گرم محفظه کمک زیادی میکند.- رطوبت: ماده رطوبتگیر است و اگر بد نگهداری شود میتواند تا ۱۰ درصد وزن خودش آب بگیرد. فیلامنت مرطوب در نازل حباب میسازد و سطح را خراب میکند. فعلاً همینقدر بدان؛ فصل ۰۸ همین ترم کامل یادش میگیریم.
- هوا: این راهنما از بوی تند و ذرات بسیار ریز بالقوه خطرناک میگوید و چاپ در اتاق هوادار یا محفظه را لازم میداند.
⚠️ مواظب باش: اگر سراغ PA رفتی، چکلیست جای چاپ فصل ۰۴ همین ترم اینجا هم برقرار است. این ماده را با قاعدههای ایمنی ABS چاپ کن. راهنما گفته است اتاق هوادار یا محفظه، ولی طبق همان فصل محفظهٔ بدون فیلتر یا خروجی هوا را جای تهویه نگیر. برگهٔ ایمنی همان حلقه را هم پیش از شروع بخوان. این حرف اطلاعات عمومی است، نه گواهی ایمنی و نه توصیهٔ پزشکی.
قبل از ادامه، جواب بده: حلقهٔ یککیلویی PA را بد نگه داشتهای و به سقف جذب رطوبت راهنما رسیده است. چند گرم آب در آن است؟
جواب: ۱۰ درصد یک کیلوگرم، یعنی ۱۰۰ گرم (حسابشده). این سقف راهنماست، نه عددی که برای حلقهات اندازه گرفته باشی.
۲. الیاف چه میکند#
فیلامنت کامپوزیت یک پلاستیک پایه است که الیاف کوتاه کربن، شیشه یا کولار در آن آمیخته شده است. راهنمای Prusa اثرش را چنین میگوید: مقاومت گرمایی و استحکام کششی را بالا میبرد، ولی معمولاً مقاومت ضربه و چسبندگی میان لایهها را کم میکند. پس به زبان فصل ۰۱ این ترم، استحکام را با چقرمگی معامله کردهای.
همان راهنما سه هزینهٔ دیگر هم میگوید: فیلامنت شکنندهتر است، خطر گرفتگی نازل بیشتر است، و دما از مادهٔ پایه کمی بالاتر است. یک خوبی هم برای نایلون الیافدار دارد: این نسخه کمتر تاب برمیدارد و طبق همان راهنما بیمحفظه هم چاپ میشود.
عددهای شروع این خانواده در راهنمای Prusa بازهٔ نازل ۲۴۰ تا ۲۸۵ و صفحهٔ ۷۰ تا ۱۱۰ درجه است، بسته به نوع فیلامنت. این بازه بیش از آن پهن است که به کار بیاید. فقط عدد برگهٔ حلقهٔ خودت معنا دارد.
راهنمای Prusa برای کمشدن خطر گرفتگی میگوید کمترین مقدار مناسب نازل ۰٫۴ میلیمتر و ارتفاع لایهٔ ۰٫۲ میلیمتر است، و نازل پهنتر و لایهٔ بلندتر خطر گرفتگی را کم میکند. همان راهنما پیشنهاد میکند پیش از چاپ یک cold pull بگیری تا مطمئن شوی نازل تمیز است.
قبل از ادامه، جواب بده: قطعهای باید ضربه بخورد و نشکند. PA الیافدار را بهصرف «الیاف کربن» انتخاب میکنی؟
جواب: نه. طبق همین راهنما الیاف معمولاً مقاومت ضربه را کم میکند. اگر کار تو ضربه است، برگهٔ هر دو نسخه را با یک روش آزمون مقایسه کن.
۳. نازل سختشده#
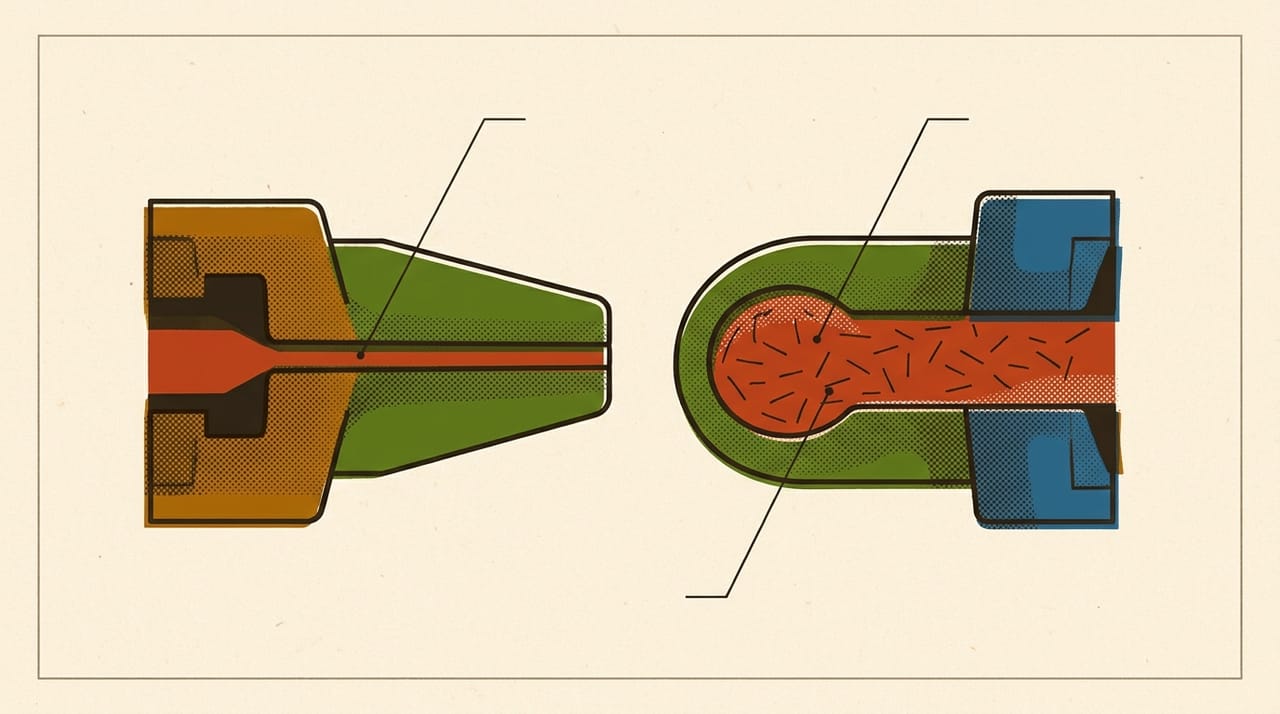
الیاف از سوراخ نازل با سرعت میگذرند و کمکم دیوارهٔ آن را میتراشند. راهنمای Prusa این الیاف را بهشدت ساینده میداند و نازل سختشده را برایشان لازم میداند. همان سازنده در راهنمای نازلها میگوید برنج رسانایی گرمایی عالی دارد و برای بیشتر فیلامنتهای رایج کافی است، ولی مواد ساینده آن را تند میسایند.
یک حساب ببین تا سایش معنی پیدا کند. نازل نو ۰٫۴ میلیمتر است. اگر قطر سوراخ به ۰٫۵ میلیمتر برسد، سطح سوراخ چند برابر میشود؟
area = π × (d / 2)²
0.4 mm → 0.126 mm²
0.5 mm → 0.196 mm²
0.196 / 0.126 = 1.56
یعنی با فقط یک دهم میلیمتر سایش سطح سوراخ ۵۶ درصد بزرگتر میشود (حسابشده). این عدد مثال هندسی است، نه میزان سایش واقعی. سرعت سایش را ما نمیدانیم، چون به فیلامنت و مقدار چاپ تو بسته است.
چاپگر گشادشدن سوراخ را نمیبیند و همان حجم قدیم را میفرستد. پس سایش در اندازهٔ کلی چاپ زود دیده نمیشود. نشانهاش بیشتر در کنترل است: گوشه و جزئیات ریز ماتتر میشوند و خطها یکنواختیشان را از دست میدهند. جبران آن با flow درمان نیست، چون نوک نازل هم دیگر شکل اولش را ندارد.
نازل سختشده چیز رایگانی نیست. فولاد گرما را کمتر از برنج میرساند. راهنمای Prusa هم فقط برنج را با رسانایی عالی وصف میکند، و نازلهای دیگر را برای مقاومت در برابر سایش معرفی میکند. عدد رسانایی در آن راهنما نیامده است، پس ما هم عددی نمینویسیم. اگر نازل را عوض کردی، دمای برج را دوباره بسنج. تعویض نازل کار دیگری است؛ فعلاً همینقدر بدان؛ فصل ۰۶ ترم ۷ کامل یادش میگیریم.
در نرمافزار این تصمیم را چنین ثبت میکنی.
| Slicer | Setting path |
|---|---|
| Cura | no equivalent in this version |
| PrusaSlicer | Filaments › Advanced › Filament properties › Abrasive material |
| OrcaSlicer | Printer › Basic information › Accessory › Nozzle type |
| Bambu Studio | Printer › Basic information › Accessory › Nozzle type |


📌 یادداشت: این سه مسیر یک چیز نیستند. PrusaSlicer یک علامت روی پروفایل فیلامنت دارد و طبق توضیح خودش چاپگر آن را میسنجد. OrcaSlicer و Bambu Studio جنس نازل را روی پروفایل چاپگر نگه میدارند، و پروفایل فیلامنت هم میدان
Required nozzle HRCرا دارد که کمترین سختی لازم نازل را میگوید. Cura در نسخهٔ وارسیشده معادلی ندارد، پس این کنترل با خودت است. در Bambu Studio این ردیف ممکن است در حالت نمایش معمولی پنهان باشد.
۴. جدول انتخاب نازل#
حالا تصمیم بگیر. چهار کار زیر را با هم ببین و برای هر کدام ستونها را پر کن.
| Job | Base plastic | Fibres? | Abrasive? | Nozzle I need | Air and enclosure I need |
|---|---|---|---|---|---|
| A bracket near a warm motor | |||||
| A display model, PLA, no fibres | |||||
| A stiff arm, PA with carbon fibre | |||||
| A test print to compare one spool |
✅ چک کن: در هر ردیف دلیل را میتوانی با یک جملهٔ برگه یا راهنما نشان بدهی.
🔧 اگر کار نکرد: اگر برگهٔ حلقه چیزی دربارهٔ سایندهبودن نمیگوید، آن را از سازنده بپرس. تا پیش از شنیدن جواب، هر فیلامنتی را که روی برچسبش CF یا GF دارد ساینده بگیر.
🤖 با AI: کار قطعهات را به دستیار AI بده و بپرس «چرا الیاف برای این کار خوب یا بد است؟ کدام ردیف برگهٔ فنی این را نشان میدهد؟». نام برند را کنار بگذار. جواب را با چاپ خودت چک کن.
واژههای تازهٔ این فصل#
| کلمه | تلفظ به حروف فارسی | یعنی چه |
|---|---|---|
| PA | پیای | خانوادهٔ نایلون |
| composite | کامپوزیت | پلاستیک پایه با الیاف یا ذرات آمیخته |
| carbon fibre | کربن فایبر | الیاف کربن، در برچسبها CF |
| hardened nozzle | هاردند نازل | نازل سختشده برای مواد ساینده |
| HRC | اچآرسی | مقیاس سختی فلز |
تمرینها
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
جوابِ تمرینها
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
در فصل بعد#
در این فصل برای ماده ابزار خریدی. فصل بعد پرسش تندتری میپرسد: آیا چاپگر تو اصلاً به آن دما میرسد، و آیا اجازه دارد برسد؟
به آخر این فصل رسیدی!
اگر ساختی و جواب داد، این دکمه مال توست.