در این فصل چه میسازی#
آخر این فصل یک دیوارهٔ تکخطی را با چند سرعت چاپ کردهای و دیدهای از کجا به بعد سطح خراب میشود. آن سرعت را به یک عدد حجمی تبدیل میکنی. این عدد max volumetric speed است: hot end حداکثر چند میلیمتر مکعب پلاستیک را در هر ثانیه ذوب میکند.
آخر این فصل میتوانی:
- سرعت را با یک رابطهٔ کوتاه به حجم در ثانیه تبدیل کنی
- بگویی چرا این سقف سرعت چاپ را تعیین میکند
- سقف جریان را با چند چاپ پشت سر هم بسنجی
- عدد را با حاشیهٔ اطمینان در پروفایل بگذاری
قبل از شروع#
- از فصل ۰۲ ترم ۲:
flowرا بهعنوان حجم در ثانیه دیدهای. - از فصل ۰۶ و ۰۸ ترم ۲: سرعت دیوارهٔ بیرونی و زمان کمینهٔ لایه را میشناسی.
- از فصل ۰۳ همین ترم: دمای این حلقه را داری.
🎯 کار این فصل: چاپگر، همان حلقه، اسلایسرت، OpenSCAD، و مدل
flow-ramp.scad. هر چاپ2675 mm³است، یعنی حدود ۱٫۱ متر فیلامنت و ۳٫۳ گرم (حسابشده). اگر چاپگر نداری، بخش ۱ و تمرینهای حسابی را انجام بده.
⚠️ مواظب باش: راهنمای OrcaSlicer هشدار میدهد که جریان زیاد میتواند چسبندگی لایهها را ضعیف کند و حتی نازل را ببندد. این آزمون عمداً تا مرز این حد میرود، پس کنار چاپگر بمان. اگر صدای تقتق از
extruderشنیدی یا بوی سوختن آمد، چاپ را متوقف کن. قاعدههای ایمنی ابتدای کتاب اینجا هم برقرار است.
۱. سرعت را به حجم تبدیل کن#
از فصل ۰۲ ترم ۲ میدانی یک خط چاپی مقطعی دارد. اگر این مقطع با یک سرعت جلو برود، در هر ثانیه یک حجم مشخص بیرون میآید.
Q = line section × speed
مقطع خط را همهٔ اسلایسرها یکجور حساب نمیکنند. Cura مقطع را مستطیل میگیرد. PrusaSlicer، OrcaSlicer و Bambu Studio آن را مستطیلی با دو سر نیمدایره میگیرند. این از کد منبع نسخههای وارسیشده است.
Cura:                 section = line width × layer height
PrusaSlicer, OrcaSlicer, Bambu Studio:
                      section = layer height × (line width − 0.215 × layer height)
با line width برابر 0.4 mm و layer height برابر 0.2 mm، مقطع در Cura 0.08 mm² است و در سه اسلایسر دیگر 0.0714 mm² (حسابشده). پس هر میلیمتر در ثانیه سرعت، در Cura 0.08 mm³/s جریان میخواهد و در آن سه 0.0714 mm³/s. ستون اسلایسر خودت را بردار.
| Speed mm/s | Q mm³/s, Cura (calculated) | Q mm³/s, PrusaSlicer, OrcaSlicer, Bambu Studio (calculated) |
|---|---|---|
| 40 | 3.2 | 2.86 |
| 60 | 4.8 | 4.28 |
| 80 | 6.4 | 5.71 |
| 100 | 8.0 | 7.14 |
| 120 | 9.6 | 8.57 |
| 150 | 12.0 | 10.71 |
| 200 | 16.0 | 14.28 |
اگر در این سه اسلایسر با ستون Cura حساب کنی، Q را ۱۲ درصد بیشتر از واقع مینویسی (حسابشده: 0.08 / 0.0714)، و حاشیهٔ اطمینان بخش ۵ از بین میرود.
قبل از ادامه، جواب بده: اگر layer height را از 0.2 mm به 0.3 mm ببری و سرعت را عوض نکنی، جریان چه تغییری میکند؟
جواب: در Cura ۵۰ درصد بیشتر میشود، چون مقطع از 0.08 به 0.12 mm² میرسد. در سه اسلایسر دیگر ۴۱ درصد بیشتر میشود، چون مقطع از 0.0714 به 0.1007 mm² میرسد (حسابشده). برای همین عدد درست سقف چاپگر سرعت نیست، حجم است. سرعت با هر تغییر لایه و عرض خط معنیاش عوض میشود، ولی حجم نه.
اگر پلاستیک کافی زمان نداشته باشد تا در hot end گرم شود، مذاب سردتر بیرون میآید و کمتر میرود. پس یک سقف داری. متن راهنمای داخل OrcaSlicer و Bambu Studio هم میگوید سرعت چاپ با همین عدد محدود میشود، تا سرعت بالا و غیرواقعی به نازل نرسد.
۲. مدل آزمایشی#
مدل یک مربع با دیوارهٔ تکخطی است، پس حجم هر لایه را همان یک خط تعیین میکند. نام flow-ramp از اینجاست: جریان را پلهپله بالا میبری، و هر پله یک چاپ است. چون سرعت را نمیتوانی میانهٔ چاپ بدون فرمان G-code عوض کنی، هر پله را جدا چاپ میکنی.
// flow-ramp.scad
// a one-line square wall: print it again at each step of the speed ramp
size = 60;      // outer size, mm
wall = 0.4;     // one 0.4 mm line
height = 6;     // mm
floor_h = 0.6;  // closed floor, mm

difference() {
    cube([size, size, height]);
    translate([wall, wall, floor_h])
        cube([size - 2 * wall, size - 2 * wall, height]);
}
از این متن STL بگیر. اگر line width پروفایلت 0.4 mm نیست، عدد wall را همان بگذار، و در ادامه با عدد خودت حساب کن.
از فصل ۰۶ ترم ۲ میدانی رسیدن به سرعت v و برگشتن از آن روی یک ضلع v² / a مسافت میخواهد. سرعت نوشتهشده فقط روی باقیماندهٔ ضلع اجرا میشود، پس Q هر ردیف هم فقط همانجا برقرار است. با شتاب 1000 mm/s² و سرعت 200 mm/s این مسافت 40 mm است، پس فقط 20 mm از ضلع با سرعت کامل میرود، و سرعت میانگین ضلع 120 mm/s است، نه 200 (حسابشده).
قاعدهٔ این کتاب این است: دستکم نصف ضلع، یعنی 30 mm، با سرعت ثابت طی شود. این قضاوت این کتاب است، نه عدد منبع. پس سقف سرعت جدولت √(30 × a) است، یعنی با شتاب 1000 برابر 173 mm/s و با شتاب 500 برابر 122 mm/s (حسابشده). شتاب پروفایلت را بدان و ردیفی بالاتر از این حد ننویس.
حتی در این سقف، هر تکهٔ سرعت ثابت کمتر از ۰٫۲ ثانیه است (حسابشده: 30 / 173). پس این آزمون جریان را در تکههای کوتاه میسنجد، و نتیجهاش خوشبینانه است. برای همین حاشیهٔ بخش ۵ را کم نکن.
محیط دیواره 240 mm است، و زمان لایه با چهار بار تند و کند شدن این است:
layer time = 240 / v + 4 × v / a
v = 100 mm/s, a = 1000 mm/s²  ->  2.4 + 0.4 = 2.8 s
این عددها حسابشدهاند و jerk سر گوشه را نادیده میگیرند.
✅ چک کن: در Preview دیواره باید یک خط تک داشته باشد. اگر دو خط یا infill دیدی، عدد wall را با line width تطبیق بده.
۳. میز آزمون را آماده کن#
برای اینکه سرعتی که مینویسی واقعاً اجرا شود، دو قید را در پروفایل آزمایشی باید کنار بزنی. اینها متغیر آزمون نیستند. برای همهٔ ردیفها یکساناند.
قید اول: سقف فعلی. اگر پروفایلت سقف حجمی دارد، اسلایسر سرعت را به آن محدود میکند و آزمونت چیزی نمیسنجد. پس عدد فعلی را در دفترت بنویس و آن را بالاتر از ردیف آخر جدولت ببر.
| Slicer | Setting path |
|---|---|
| Cura | not shown in the panel in this version: Material Maximum Flow Rate is disabled, even with visibility set to All |
| PrusaSlicer | Filaments › Advanced › Print speed override › Max volumetric speed |
| OrcaSlicer | Filament › Filament › Volumetric speed limitation › Max volumetric speed |
| Bambu Studio | Filament › Filament › Volumetric speed limitation › Max volumetric speed |


📌 یادداشت: در Cura تنظیم
Material Maximum Flow Rateوجود دارد، ولی در پنل نشان داده نمیشود، حتی در سطح نمایشAll، و توضیحش نمیگوید سرعت را محدود میکند. پس در Cura به آن تکیه نکن و سقف را با حساب اعمال کن: بخش ۵ را ببین. در OrcaSlicer و Bambu Studio این عدد نمیتواند صفر باشد، و در PrusaSlicer صفر یعنی بدون محدودیت.
قید دوم: زمان کمینهٔ لایه. اگر یک لایه زودتر از زمان کمینه تمام شود، چاپگر سرعت را کم میکند. این از فصل ۰۸ ترم ۲ است. با ضلع این مدل، لایهها در سرعت بالا خیلی کوتاهاند. این عدد را برای آزمون پایینتر از زمان ردیف آخر جدولت بگذار. در OrcaSlicer و Bambu Studio دو میدان Layer time هست. میدانی که چاپ را کند میکند در ردیف Max fan speed threshold است.
| Slicer | Setting path |
|---|---|
| Cura | Print settings › Cooling › Minimum Layer Time |
| PrusaSlicer | Filaments › Cooling › Cooling thresholds › Slow down if layer print time is below |
| OrcaSlicer | Filament › Cooling › Part cooling fan › Layer time |
| Bambu Studio | Filament › Cooling › Part cooling fan › Layer time |


✅ چک کن: در Preview نمای سرعت را باز کن و ببین دیواره با همان عددی که نوشتهای چاپ میشود. اگر کمتر بود، هنوز قیدی در کار است، مثل حد سرعت چاپگر. تا این را نفهمی ادامه نده، چون ستون Q جدولت غلط میشود. اگر Preview اسلایسرت نمای جریان حجمی هم دارد، Q را از همان بخوان. این عدد باید با ستون اسلایسر خودت بخواند.
۴. پلهپله بالا برو#
تنها تنظیمی که میان چاپها عوض میشود سرعت دیوارهٔ بیرونی است.
| Slicer | Setting path |
|---|---|
| Cura | Print settings › Speed › Print Speed › Wall Speed › Outer Wall Speed |
| PrusaSlicer | Print Settings › Speed › Speed for print moves › External perimeters |
| OrcaSlicer | Process › Speed › Other layers speed › Outer wall |
| Bambu Studio | Process › Speed › Other layers speed › Outer wall |

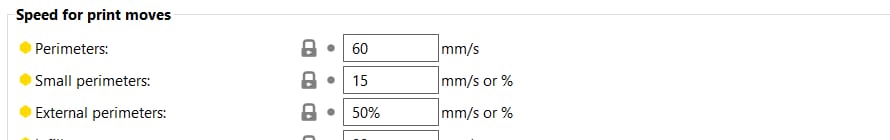


از یک سرعت معمولی شروع کن و پلهپله بالا برو. راهنمای OrcaSlicer نیز در ابزار خود پلهها را از جریان کم به زیاد میبرد. پیشفرض ابزارش ۵ تا ۲۰ میلیمتر مکعب در ثانیه است.
| Speed mm/s | Q mm³/s | Layer time s (240 / v + 4 × v / a) | Gloss: shiny / dull | Wall: solid / gaps | Extruder noise | |
|---|---|---|---|---|---|---|
| A | ||||||
| B | ||||||
| C | ||||||
| D | ||||||
| E |
حالا هر چاپ را نگاه کن. راهنمای OrcaSlicer این نشانهها را میگوید:
- کیفیت سطح از کجا پایین میآید
- سطح از براق به مات تغییر میکند
- دیواره جای خالی پیدا میکند یا نازک میشود
این نشانهٔ کمآمدن پلاستیک است. فعلاً همینقدر بدان؛ فصل ۰۶ ترم ۴ کامل یادش میگیریم.
قبل از چاپ بعدی، جواب بده: چرا باید آخرین پلهٔ سالم را نگه داری، نه اولین پلهٔ خراب را؟
جواب: اولین پلهٔ خراب خودش آن طرف مرز است. عددی که میخواهی عددی است که هنوز سالم است.
💡 نکته: OrcaSlicer ابزار آماده دارد:
Calibration › Max flowrate. در Bambu Studio این گزینه زیرمنویCalibration › More... › Max flowrateاست. این ابزار جریان را با ارتفاع بالا میبرد و عدد را باstart + height × stepمیدهد. مثال راهنمای OrcaSlicer5 + 19 × 0.5 = 14.5 mm³/sاست. برای چاپگرهای Bambu این منو فقط در حالت توسعهدهنده است، و بخشMax Volumetric SpeedزبانهٔCalibrationهم در کد منبع غیرفعال است. پس روی چاپگر Bambu، و در Cura و PrusaSlicer که چنین منویی را در منابع این کتاب پیدا نکردیم، همین مدل را چند بار چاپ کن.
🔧 اگر کار نکرد: اگر در اولین پلهها هم دیواره ناقص است، این نشانهٔ سقف جریان نیست. شاید دما پایین یا نازل نیمهگرفته باشد. به فصل ۰۳ برگرد و دوباره شروع کن.
۵. حاشیهٔ اطمینان و عدد نهایی#
این آزمون بهترین حالت را نشان میدهد. راهنمای OrcaSlicer تأکید میکند که retraction و عاملهای دیگر در آن نیست و باید نتیجه را حدود ۱۰ تا ۲۰ درصد یا بیشتر کم کنی. عدد خودت را روی چاپگر خودت بیاب، و این کاهش را اعمال کن.
max volumetric speed = last good Q × 0.8 to 0.9
مثال حسابی، نه نتیجهٔ چاپ: آخرین پلهٔ سالم Q = 10 mm³/s است. پس عدد پروفایل میان ۸ و ۹ میلیمتر مکعب در ثانیه مینشیند.
حالا دو قید بخش ۳ را به حالت قبل برگردان و فقط عدد تازهٔ سقف را نگه دار. عدد را در جدول نهایی دفترت بنویس، همراه با دمایی که با آن سنجیده شده است. این عدد با دما تغییر میکند.
در Cura، چون این عدد سرعت را محدود نمیکند، خودت سقف سرعت را با مقطع Cura پیدا کن:
max speed = Q / (line width × layer height)
🤖 با AI: عدد سقف و
line widthوlayer heightرایج خودت را به دستیار AI بده و بپرس «سقف سرعت برای هر ترکیب چقدر است؟». جوابش را با رابطهٔ همین بخش دوباره حساب کن. اگر نام تنظیمی داد، آن را در اسلایسر خودت پیدا کن، چون نامها میان نسخهها عوض میشوند. جواب را با چاپ خودت چک کن.
واژههای تازهٔ این فصل#
| کلمه | تلفظ به حروف فارسی | یعنی چه |
|---|---|---|
| max volumetric speed | مکس ولومتریک اسپید | بیشترین حجم پلاستیک که در ثانیه ذوب و ریخته میشود |
| Q | کیو | نماد جریان حجمی، با واحد mm³/s |
تمرینها
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
جوابِ تمرینها
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
در فصل بعد#
تا اینجا هر چه بود از داخل نازل بود. فصل بعد سراغ بدنهٔ چاپگر میرویم: وقتی نازل سر گوشه ناگهان میچرخد، کل چاپگر کمی میلرزد، و این لرزش روی دیواره جا میماند.
به آخر این فصل رسیدی!
اگر ساختی و جواب داد، این دکمه مال توست.