در این فصل چه میسازی#
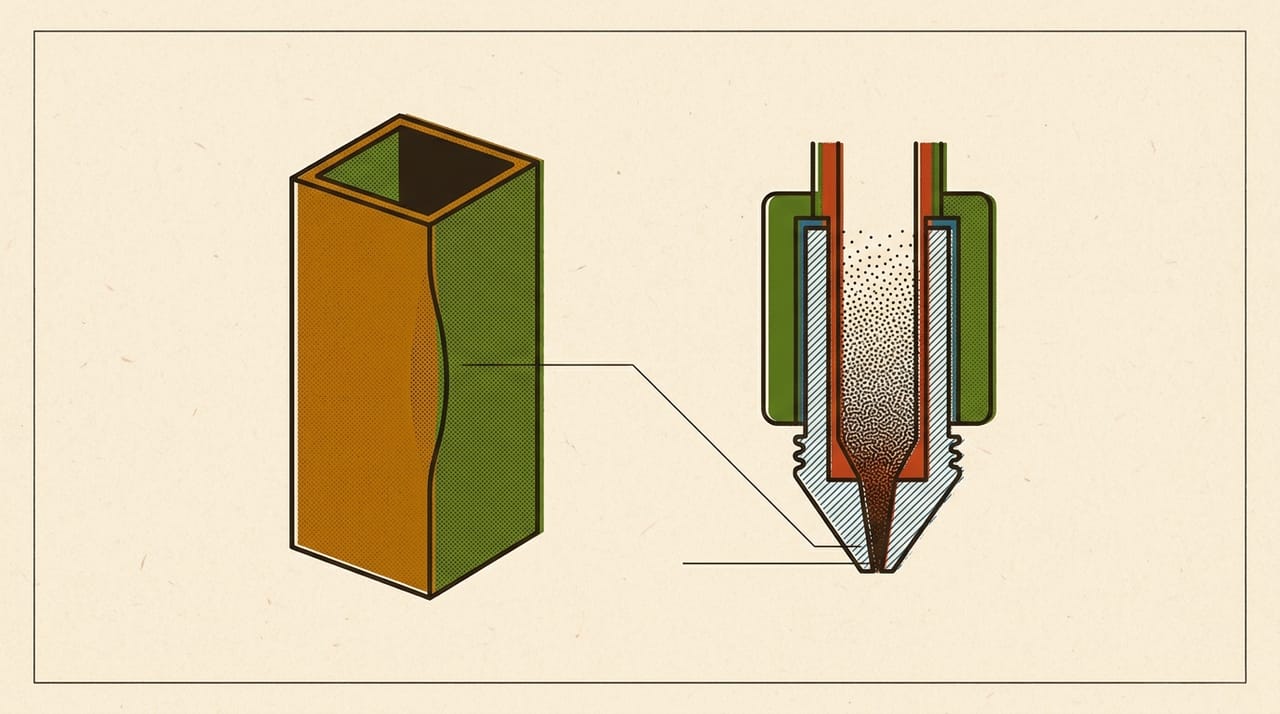
آخر این فصل یک لولهٔ مربعی چاپ کردهای و گوشههایش را با چشم خواندهای: برآمدگی روی گوشه و باریکشدگی بعد از آن. میفهمی این دو از کجا میآیند، و اگر چاپگر و اسلایسرت اجازه بدهند، عددی پیدا میکنی که جبرانشان کند. این همان pressure advance است، و در Marlin نامش linear advance است.
آخر این فصل میتوانی:
- بگویی چرا فشار داخل نازل از حرکت نازل عقب میماند
- نشانهٔ این تأخیر را روی یک گوشه ببینی
- بدانی این تنظیم در کدام اسلایسر هست و در کدام نیست
- یک عدد را با یک تغییر در هر بار آزمایش کنی
قبل از شروع#
- از فصل ۰۶ ترم ۲: شتاب و سرعت را میشناسی.
- از فصل ۰۳ و ۰۴ همین ترم: دما و
flow ratioاین حلقه را داری. - از فصل ۰۲ همین ترم: میدانی firmware چیست.
🎯 کار این فصل: چاپگر، همان حلقه، اسلایسرت، OpenSCAD، و مدل
corner-sample.scad. هر چاپ3394 mm³است، یعنی حدود ۱٫۴ متر فیلامنت و ۴٫۲ گرم (حسابشده). اگر چاپگر نداری، بخش ۱ و بخش ۵ را بخوان و تمرین حسابی را انجام بده.
⚠️ مواظب باش: قاعدههای ایمنی ابتدای کتاب اینجا هم برقرار است. قطعه را پس از خنکشدن صفحه بردار و هنگام حرکت چاپگر دستت را داخل نبر.
۱. فشار دیر میرسد#
یک شیلنگ آب را تصور کن. شیر را که باز میکنی، آب یک لحظه دیر میرسد. شیر را که میبندی، آب کمی بیشتر بیرون میآید. داخل نازل هم چیزی شبیه این است. مذاب مقداری کشسانی دارد و میان چرخدنده و نوک نازل فاصلهای پر از پلاستیک هست. فرمان موتور فوری اجرا میشود ولی جریان در نوک نازل فوری تغییر نمیکند.
یک نکته به این تشبیه مرز میزند: آب تقریباً فشرده نمیشود و شیلنگ کش میآید، ولی در نازل خود مذاب و مسیر فیلامنت هم نقش دارند.
حالا نازل به یک گوشه میرسد. سرعتش کم میشود، بعد میچرخد، بعد دوباره تند میشود.
قبل از ادامه، جواب بده: سر گوشه و درست بعد از آن چه نقصی انتظار داری؟
جواب: سر گوشه نازل کند شده ولی فشار هنوز بالاست، پس پلاستیک اضافه میریزد و گوشه برآمده میشود. بعد از گوشه نازل تند میشود ولی فشار هنوز نرسیده است، پس خط کمی باریک میشود.
pressure advance این تأخیر را پیشاپیش جبران میکند: هنگام تندشدن نازل کمی بیشتر میفرستد، و هنگام کندشدن کمی کمتر. راهنمای Klipper توضیح میدهد این کار زمان چاپ و کل فیلامنت مصرفی را عوض نمیکند و فقط حرکت اضافهای در لحظهٔ تغییر سرعت میسازد.
در Klipper نامش pressure advance است و در Marlin نامش linear advance. متن راهنمای داخل OrcaSlicer هم این دو را یکی میگیرد.
۲. مدل آزمایشی#
این مدل یک لولهٔ مربعی با چهار گوشهٔ تیز است. دیوارهاش ۲ خط دارد و هر لایه چهار بار از گوشه میگذرد، و عیبها لایهبهلایه روی هم مینشینند تا با چشم دیده شوند.
// corner-sample.scad
// a square tube with sharp corners: speed changes at every corner
size = 40;      // outer size, mm
wall = 0.8;     // two 0.4 mm lines
height = 20;    // mm
floor_h = 0.6;  // closed floor, mm

difference() {
    cube([size, size, height]);
    translate([wall, wall, floor_h])
        cube([size - 2 * wall, size - 2 * wall, height]);
}
از این متن STL بگیر و با پروفایل همیشگی چاپ کن. این چاپ A است.
بعد از سردشدن، قطعه را زیر نور مایل بگیر و گوشهها را نگاه کن. انگشتت را به آرامی از روی گوشه رد کن.
| One change | Value | Corner bulge: none / little / much | Thin line after corner: yes / no | Note | |
|---|---|---|---|---|---|
| A | baseline | ||||
| B | |||||
| C |
✅ چک کن: در دیوارهٔ بیرونی بهدنبال برآمدگی عمودی روی تیزی گوشه و کمی فرورفتگی کنار آن بگرد. اگر چیزی ندیدی، این نتیجه هم معتبر است. شاید چاپگرت با سرعت فعلی مشکلی ندارد یا firmware آن از قبل تنظیم شده است.
۳. چهار اسلایسر، چهار وضعیت#
این فصل جای درستی است که راست بگوییم: این تنظیم در هر چهار اسلایسر نیست.
| Slicer | Setting path |
|---|---|
| Cura | no equivalent in this version |
| PrusaSlicer | no equivalent in this version |
| OrcaSlicer | Filament › Filament › Flow ratio and Pressure Advance › Enable pressure advance |
| Bambu Studio | Filament › Filament › Basic information › Enable pressure advance |


| Slicer | Setting path |
|---|---|
| Cura | no equivalent in this version |
| PrusaSlicer | no equivalent in this version |
| OrcaSlicer | Filament › Filament › Flow ratio and Pressure Advance › Pressure advance |
| Bambu Studio | Filament › Filament › Basic information › Pressure advance |


📌 یادداشت: در Cura این تنظیم وجود ندارد.
Flow Rate Compensation Factorدر Cura کار دیگری میکند، پس آن را بهجایش نگیر. PrusaSlicer هم در نسخهٔ وارسیشده فیلد جدایی برای آن ندارد.
📌 یادداشت: در Bambu Studio این دو خط برای چاپگرهای Bambu نشان داده نمیشوند و متن راهنمای داخل برنامه میگوید برای آنها بیفایده است. برای چاپگرهای دیگر این دو خط دیده میشوند. برای چاپگرهای Bambu، برنامه زبانهٔ جدای
Calibrationرا با بخشFlow Dynamicsنشان میدهد، و نام کلاس این بخش در کدPressureAdvanceWizardاست. رفتار آن را این کتاب نخوانده است، پس روشش را از راهنمای چاپگرت بگیر و در جدول نهایی بنویس «زبانهٔCalibration».
اگر با Cura یا PrusaSlicer کار میکنی، راه دوم firmware است. عدد روی خود چاپگر تنظیم میشود، و این کار به دو شرط بسته است: firmware آن را داشته باشد و فعال باشد. راهنمای OrcaSlicer میگوید در Marlin این قابلیت روی همهٔ چاپگرها روشن نیست، و مستندات Marlin هم میگوید فرمانش M900 است و فقط در firmware ساختهشده با آن کار میکند. چاپگرهای Prusa با firmware Buddy همین کار را با فرمان دیگری میکنند، M572. فرستادن این فرمان یعنی نوشتن G-code. فعلاً همینقدر بدان؛ فصل ۰۲ ترم ۷ کامل یادش میگیریم. پس در این دو اسلایسر، کار این فصل فقط تشخیص است: چاپ A را خواندهای و راهنمای چاپگرت را نگاه میکنی تا بدانی چنین چیزی دارد یا نه. نتیجه را در دفترت بنویس و سراغ بخش ۵ برو.
قبل از ادامه، جواب بده: در چاپگری با firmware بدون این قابلیت، اگر عددی در OrcaSlicer بگذاری چه میشود؟
جواب: توقع نداشته باش اثری ببینی. عدد اسلایسر فرمانی برای firmware است، و firmware باید بفهمدش. برای همین پیش از آزمون راهنمای چاپگرت را بخوان، و چاپ B را با چاپ A مقایسه کن تا مطمئن شوی چیزی تغییر کرده است.
۴. آزمون در OrcaSlicer و Bambu Studio#
این بخش فقط برای چاپگری است که قابلیت را دارد و اسلایسرش فیلد را نشان میدهد. سادهترین راه ابزار آماده است: Calibration › Pressure advance در هر دو برنامه.
راهنمای OrcaSlicer سه روش را شرح میدهد. برج به لایهٔ اول وابسته نیست و عدد با ارتفاع بالا میرود. خط سریع است ولی به لایهٔ اول خوب نیاز دارد. الگو کمی متفاوت است و عددش را از روی چند شکل کوچک میخوانی. هر روش نسخهٔ جدایی برای direct drive و Bowden دارد. نسخهٔ درست را انتخاب کن، چون راه مذاب در Bowden بلندتر است.
در برج، حساب این است:
PA = start + step × height of the best section
در مثال همان راهنما، 0 + 0.002 × 8 = 0.016. این یک مثال حسابی است، نه عدد تو.
اگر ابزار آماده نمیخواهی، مدل همین فصل را چند بار چاپ کن و هر بار فقط یک عدد را عوض کن. چاپ A با قابلیت خاموش است. راهنمای Klipper میگوید عددهای معمول میان 0.050 و 1.000 است و سر بالای این بازه بیشتر مال Bowden است. گام آزمون همان راهنما برای direct drive برابر 0.005 و برای Bowden برابر 0.020 در هر میلیمتر ارتفاع است. مثال راهنمای OrcaSlicer، یعنی 0.016، زیر این بازه است. پس این بازه فقط راهنماست؛ عدد خودت را روی چاپگر خودت بیاب.
⚠️ مواظب باش: راهنمای Klipper هشدار میدهد عدد بالا با شتاب زیاد میتواند باعث لغزش
extruderشود. اگر صدای تقتق شنیدی، چاپ را متوقف کن، عدد یا شتاب را پایین بیاور، و دوباره شروع کن.
- دو تنظیم بالا را در پروفایل آزمایشی روشن کن.
- چاپ B را با پایین بازهٔ Klipper، یعنی
0.050، بگیر. - جدول را پر کن.
- چاپ C را با دو برابر عدد قبل بگیر و همینطور بالا برو تا نقص برعکس شود. این دوبرابرکردن روش همین کتاب است، نه عدد منبع. اگر در
0.050نقص برعکس را دیدی، به نصفش برگرد. - میان دو عدد آخر یک چاپ دیگر بگیر، و عددی را بردار که گوشهها یکدستتر شدهاند و خط بعد از گوشه باریک نشده است.
✅ چک کن: اگر عدد خیلی زیاد باشد، معمولاً نقص برعکس میشود: گوشه کمپلاستیک و گرد به نظر میرسد. اگر چنین چیزی دیدی، از حد گذشتهای.
🔧 اگر کار نکرد: راهنمای Klipper میگوید اگر تا بالای بازه بهبود چشمگیری نبود، این قابلیت احتمالاً برای آن دستگاه راه حل نیست. برگرد و عدد را صفر کن.
۵. نتیجه را نگه دار#
عدد نهایی در پروفایل فیلامنت مینشیند، چون راهنمای OrcaSlicer آن را مال ماده میداند. در جدول عددهای نهایی بنویس چه چیزی پیدا کردی. اگر با Cura یا PrusaSlicer کار میکنی، بنویس «firmware» و یادداشت کن چاپگرت این قابلیت را دارد یا نه. نوشتن «ندارد» هم نتیجه است.
🤖 با AI: نام و firmware چاپگرت را به دستیار AI بگو و بپرس «این چاپگر
linear advanceیاpressure advanceدارد؟ از کجا بفهمم؟». جوابش را با راهنمای رسمی چاپگر تطبیق بده. اگر نام تنظیمی داد، آن را در اسلایسر خودت پیدا کن، چون نامها میان نسخهها عوض میشوند. جواب را با چاپ خودت چک کن.
واژههای تازهٔ این فصل#
| کلمه | تلفظ به حروف فارسی | یعنی چه |
|---|---|---|
| pressure advance | پرشر ادونس | جبران تأخیر فشار نازل، نام در Klipper |
| linear advance | لینیر ادونس | نام همان کار در Marlin |
تمرینها
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
جوابِ تمرینها
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
در فصل بعد#
وقتی نازل از هوا میگذرد هم فشار داخلش از بین نمیرود. فصل بعد فیلامنت را عمداً عقب میکشیم تا فشار بیفتد، و برای پیدا کردن طول درست، دو ستون نازک چاپ میکنیم.
به آخر این فصل رسیدی!
اگر ساختی و جواب داد، این دکمه مال توست.