در این فصل چه میسازی#
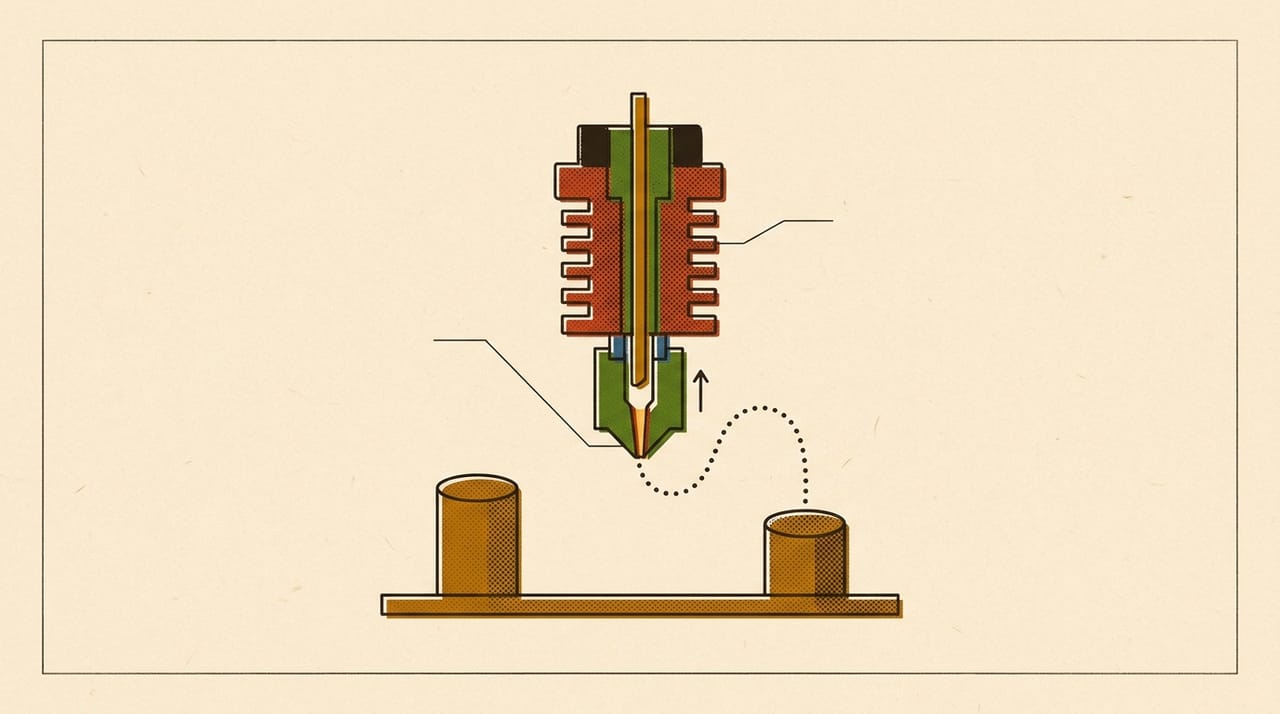
آخر این فصل دو ستون نازک چاپ کردهای که نازل در هر لایه باید میانشان بپرد. با چند چاپ پشت سر هم، طول retraction مناسب چاپگر خودت را پیدا میکنی و میدانی z hop چه وقت کمک میکند. این کار فیلامنت را عقب میکشد تا فشار نازل پیش از حرکت در هوا پایین بیاید.
آخر این فصل میتوانی:
- بگویی
retractionچه چیزی را کم میکند - فرق طول
retractionرا درBowdenوdirect driveتوضیح بدهی - کوتاهترین طول کافی را با مدل آزمایشی پیدا کنی
z hopرا با دلیل روشن یا خاموش کنی
قبل از شروع#
- از فصل ۰۳ ترم ۱:
direct driveوBowdenرا میشناسی. - از فصل ۰۶ ترم ۲: حرکت
travelرا میشناسی. - از فصل ۰۵ همین ترم: میدانی فشار داخل نازل با فرمان موتور همزمان عوض نمیشود.
🎯 کار این فصل: چاپگر، همان حلقه، اسلایسرت، OpenSCAD، و مدل
retraction-posts.scad. هر چاپ در حالت توپر3880 mm³است، یعنی حدود ۱٫۶ متر فیلامنت و ۴٫۸ گرم (حسابشده). اگر چاپگر نداری، بخش ۱ و تمرین حسابی را انجام بده و مسیرها را در اسلایسرت پیدا کن.
⚠️ مواظب باش: قاعدههای ایمنی ابتدای کتاب اینجا هم برقرار است. تا نازل خنک نشده تارها را از قطعه جدا نکن، و دستت را به
hot endنزدیک نکن. قیچی سیمچین را به سمت بیرون حرکت بده.
۱. چرا فیلامنت را عقب میکشیم#
وقتی نازل بدون چاپ از جایی به جای دیگر میرود، هنوز داغ است و مذاب هنوز تحت فشار است. مقداری پلاستیک از نوکش بیرون میآید و در هوا تار نازکی میکشد. این عیب نام stringing دارد. فعلاً همینقدر بدان؛ فصل ۰۵ ترم ۴ کامل یادش میگیریم.
retraction یعنی موتور فیلامنت را کمی عقب میکشد. فشار در نازل میافتد. نازل travel را انجام میدهد. موتور همان طول را جلو میآورد و چاپ ادامه پیدا میکند.
قبل از ادامه، جواب بده: در Bowden موتور از hot end دور است و فیلامنت داخل یک لوله حرکت میکند. فکر میکنی طول لازم در Bowden کمتر است یا بیشتر؟
جواب: بیشتر. فیلامنت در لوله کمی جا دارد، پس حرکت اول موتور صرف جمعشدن همین فاصله میشود و دیرتر به نوک نازل میرسد. در direct drive موتور کنار hot end است و این فاصله کوتاه است. راهنمای OrcaSlicer برای آزمون، بازهٔ ۰ تا ۲ میلیمتر را در direct drive و حدود ۱ تا ۶ میلیمتر را در Bowden میگوید.
این دو بازهٔ آزموناند، نه جواب. نوع extruder چاپگرت را از فصل ۰۳ ترم ۱ میدانی.
۲. مدل آزمایشی#
این مدل دو ستون نازک روی یک پایه است. نازل در هر لایه باید از یکی به دیگری برود، پس عمداً زیاد از هوا میگذرد و عیب را بدتر از یک قطعهٔ معمولی نشان میدهد.
// retraction-posts.scad
// two thin posts on a base: every layer the nozzle must cross the gap
post_d = 8;      // post diameter, mm
post_h = 30;     // post height above the base, mm
post_gap = 40;   // centre to centre, mm
base = [60, 12, 1.2];  // length, width, height, mm

$fn = 48;

translate([-base[0] / 2, -base[1] / 2, 0])
    cube(base);

for (x = [-post_gap / 2, post_gap / 2])
    translate([x, 0, base[2]])
        cylinder(d = post_d, h = post_h);
از این متن STL بگیر. روشش در بخش «مدلهای آزمایشی این کتاب» ابتدای کتاب است.
شکاف میان دو ستون ۳۲ میلیمتر است: ۴۰ میلیمتر فاصلهٔ مرکزها منهای ۸ میلیمتر قطر (حسابشده). با layer height برابر 0.2 mm، بالای پایه ۱۵۰ لایه داری. اگر نازل هر لایه را از همان ستونی شروع کند که لایهٔ قبل در آن تمام شد، هر لایه یک عبور دارد و کل چاپ حدود ۱۵۰ عبور. اگر هر لایه را از ستون اول شروع کند، دو عبور دارد و کل چاپ حدود ۳۰۰ عبور (حسابشده). ترتیب واقعی به اسلایسرت بسته است و Preview آن را نشان میدهد. هر عبور یک retraction دارد.
✅ چک کن: مدل را برش بزن و در Preview خطهای travel میان دو ستون را پیدا کن.
💡 نکته: OrcaSlicer ابزار آماده دارد:
Calibration › Retraction. در Bambu Studio نامشCalibration › Retraction testاست. راهنمای OrcaSlicer میگوید هر ارتفاع یک طول را نشان میدهد و توضیحCalib_Retraction_towerرا باید در نمایPreviewپیدا کنی. در Cura و PrusaSlicer چنین منویی را در منابع این کتاب پیدا نکردیم، پس آنجا از همین مدل استفاده کن.
۳. طول retraction#
یک حرف راهنمای OrcaSlicer را به خاطر بسپار: بهترین مقدار کوتاهترین طولی است که هنوز قطعه را تمیز نگه میدارد. طول بیشتر از لزوم چیزی نمیخرد.
| Slicer | Setting path |
|---|---|
| Cura | Print settings › Travel › Retraction Distance |
| PrusaSlicer | Printers › Extruder 1 › Retraction › Retraction length |
| OrcaSlicer | Printer › Extruder › Retraction › Length |
| Bambu Studio | Printer › Extruder › Retraction › Length |


📌 یادداشت: اگر بعداً فیلامنت دیگری بیاوری، در PrusaSlicer، OrcaSlicer و Bambu Studio میتوانی این عدد را برای هر فیلامنت جداگانه نگه داری. مسیرش در PrusaSlicer
Filaments › Filament Overridesاست و در دو اسلایسر دیگرFilament › Setting Overrides. پیش از آزمون این بخش از پروفایل فیلامنت را هم ببین. اگر عددی در آن روشن است، آزمونت باید همان را عوض کند.
⚠️ مواظب باش: طول زیاد راه حل نیست. فیلامنت در هر بار جلو و عقب میرود و چرخدنده روی همان تکه کار میکند. در این مدل این کار تا حدود ۳۰۰ بار تکرار میشود. طول بیش از اندازه میتواند فیلامنت را بجود یا مذاب را به بخش سرد
hot endبرگرداند. اگر صدای تقتق شنیدی، چاپ را متوقف کن.
- عدد فعلی طول را در ردیف A بنویس و چاپ پایه را بگیر.
- قطعه را پس از خنکشدن زیر نور خوب بگذار.
- بازهٔ مناسب
extruderخودت را انتخاب کن. برای آزمون دستی، چند عدد با فاصلهٔ مساوی کافی است؛ راهنمای OrcaSlicer گام ۰٫۱ میلیمتر را برایdirect driveو ۰٫۲ میلیمتر را برایBowdenبهکار میبرد. - برای آزمون دستی گام بزرگتری بردار و اگر تفاوت دیدی آن را ریز کن. هر چاپ فقط یک طول را عوض کند.
- ردیف هر چاپ را پر کن.
| Retraction length mm | Retraction speed | Z hop mm | Strings: none / few / many | Blob at start of line: yes / no | |
|---|---|---|---|---|---|
| A | |||||
| B | |||||
| C | |||||
| D |
راهنمای OrcaSlicer میگوید فیلامنتهای کمچکه مثل PLA شاید از ابتدا تمیز باشند و ۰٫۲ تا ۰٫۴ میلیمتر کافی باشد. این نقطهٔ شروع است. عدد خودت را روی چاپگر خودت بیاب.
✅ چک کن: تعداد تارها باید با طول کم شود و بعد ثابت بماند. کوچکترین طولی که تمیز است همان عدد توست. اگر با زیاد کردن طول هیچ چیز عوض نشد، طول علت نیست و باید به عدد قبلی برگردی.
🔧 اگر کار نکرد: راهنمای OrcaSlicer میگوید اگر با بیشترین طول هم تار باقی ماند، فیلامنت را خشک کن و نازل را از نظر نشتی و نصب نادرست ببین. جزئیات این دو در ترم ۴ و ترم ۵ میآید.
۴. سرعت retraction#
حالا طول را ثابت نگه دار و فقط یک سؤال بپرس: عقبکشیدن با چه سرعتی انجام شود؟ سرعت کم یعنی فشار دیرتر میافتد و نازل زمان بیشتری برای چکیدن دارد. سرعت زیاد یعنی چرخدنده زودتر سر میخورد. عدد عمومی نداریم که از منبع رسمی بیاید، پس عدد فعلی پروفایلت را بردار و یک گام بالا و یک گام پایین بیازما.
| Slicer | Setting path |
|---|---|
| Cura | Print settings › Travel › Retraction Speed |
| PrusaSlicer | Printers › Extruder 1 › Retraction › Retraction Speed |
| OrcaSlicer | Printer › Extruder › Retraction › Retraction speed |
| Bambu Studio | Printer › Extruder › Retraction › Retraction Speed |


قبل از چاپ حدس بزن: اگر سرعت را خیلی بالا ببری، صدای چاپگر چه تغییری میکند و این یعنی چه؟
جواب: موتور ممکن است پله گم کند و صدای تقتق بدهد، یا چرخدنده فیلامنت را بخراشد. این یعنی سرعت از توان موتور و چرخدنده بیشتر است. همانجا عدد را پایین بیاور.
۵. z hop#
z hop یعنی نازل هنگام retraction کمی بالا میرود تا هنگام travel به قطعه نخورد. متن راهنمای داخل Cura و OrcaSlicer همین هدف را میگوید. این کار مشکل برخورد را حل میکند، نه مشکل چکیدن را. برای همین آن را جدا از طول میسنجی.
| Slicer | Setting path |
|---|---|
| Cura | Print settings › Travel › Z Hop Height |
| PrusaSlicer | Printers › Extruder 1 › Travel lift › Lift height |
| OrcaSlicer | Printer › Extruder › Z-Hop › Z-hop height |
| Bambu Studio | Printer › Extruder › Retraction › Z hop when retract |

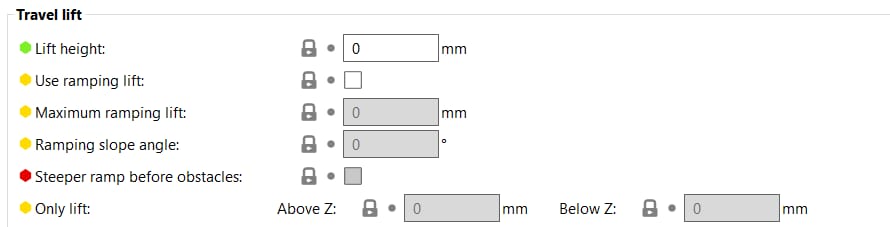


📌 یادداشت: در Cura این عدد اثری ندارد مگر کلید
Z Hop When Retractedروشن باشد.
قبل از ادامه، جواب بده: آیا z hop همیشه سودمند است؟ با مدل این فصل فکر کن.
جواب: نه. نازل در هر travel بالا و پایین میرود، پس زمان چاپ بیشتر میشود. برای قطعهای که نازل به آن نمیخورد نیازی نیست. یک چاپ با z hop و یک چاپ بدون آن بگیر و فقط همین را میانشان عوض کن.
✅ چک کن: اگر چاپت هنگام travel صدای برخورد دارد یا روی سطح بالا خراش میبینی، z hop را بیازما. اگر چنین چیزی نیست، آن را برای چاپ معمولی روشن نکن.
۶. عدد نهایی و رابطه با فصل قبل#
وقتی طول و سرعت را پیدا کردی، در پروفایل آزمایشی ذخیره کن، یک چاپ نهایی بگیر، و جدول عددهای نهایی دفترت را پر کن.
اگر pressure advance داری، این آزمون را بعد از آن انجام دادهای. این ترتیب دلیل دارد: وقتی فشار داخل نازل کنترلشدهتر باشد، طول کمتری لازم است. راهنمای Klipper میگوید با این قابلیت هم یک طول کوچک همچنان میتواند کمک کند، و همانجا خاموشکردن z hop را هم پیشنهاد میکند. این را باید با چاپ آزمایشی سنجید.
🤖 با AI: جدول این فصل را به دستیار AI بده و بپرس «با این ردیفها، کوتاهترین طول قابل قبول چقدر است؟». بعد با چشم خودت قطعهها را مقایسه کن و ببین جوابش فقط یک ستون را عوض میکند یا نه. اگر نام تنظیمی داد، آن را در اسلایسر خودت پیدا کن، چون نامها میان نسخهها عوض میشوند. جواب را با چاپ خودت چک کن.
واژههای تازهٔ این فصل#
| کلمه | تلفظ به حروف فارسی | یعنی چه |
|---|---|---|
| retraction | ریترکشن | عقبکشیدن فیلامنت پیش از travel |
| z hop | زد هاپ | بالا رفتن نازل هنگام travel |
تمرینها
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
جوابِ تمرینها
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
در فصل بعد#
تا اینجا پرسیدیم چقدر پلاستیک و کی. فصل بعد میپرسیم نازل حداکثر چقدر سریع میتواند پلاستیک ذوب کند. این سقف جریان است، و سرعت واقعی چاپت را همین سقف تعیین میکند، نه عددی که برای سرعت نوشتهای.
به آخر این فصل رسیدی!
اگر ساختی و جواب داد، این دکمه مال توست.