در این فصل چه میسازی#
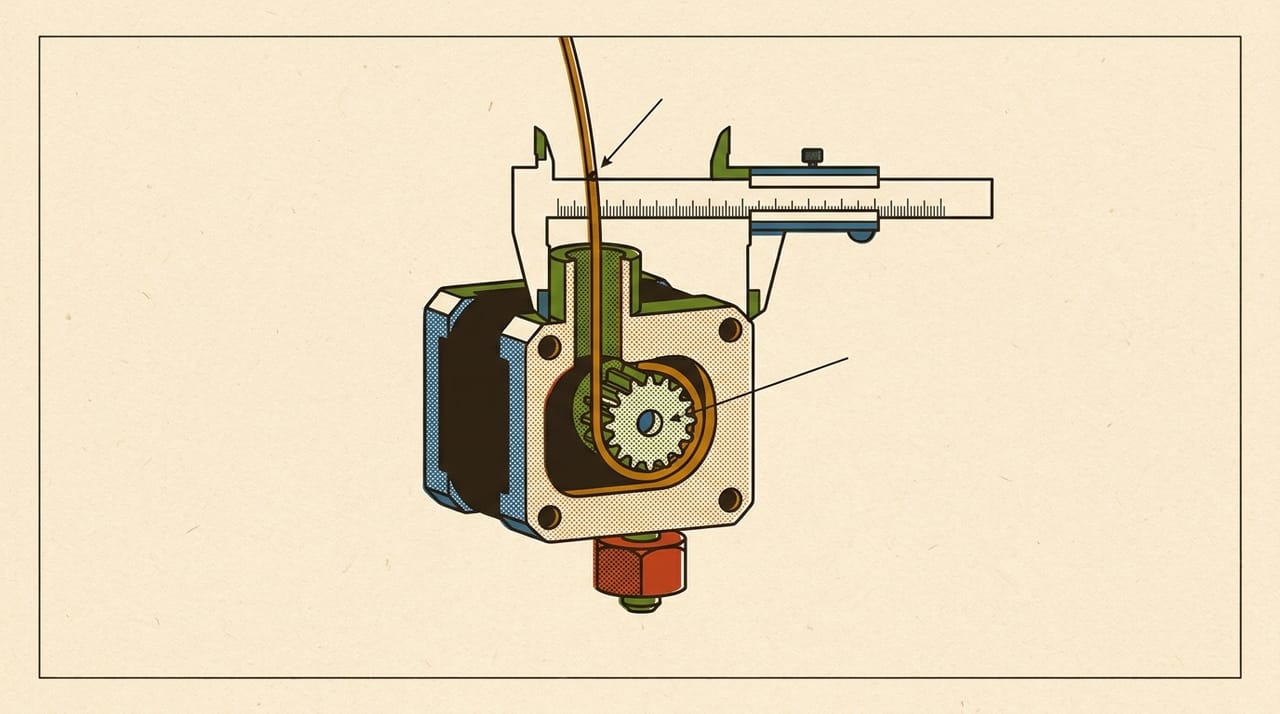
چاپگر به موتور extruder میگوید «۱۰۰ میلیمتر فیلامنت جلو ببر». این فصل میسنجد که واقعاً چند میلیمتر جلو رفته است. ابزارت یک کولیس و یک علامت روی فیلامنت است، و خروجیات یک عدد و یک تصمیم: آیا چیزی باید عوض شود یا نه.
آخر این فصل میتوانی:
- بگویی
E-stepsوrotation distanceچه چیزی را نگه میدارند - ۱۰۰ میلیمتر فیلامنت را با کولیس بسنجی
- عدد تازه را با فرمول درست حساب کنی
- تصمیم بگیری این عدد باید اصلاح شود یا نه
قبل از شروع#
- از فصل ۰۳ ترم ۱:
extruder، چرخدنده و موتور پلهای را میشناسی. - از فصل ۱۰ ترم ۱: با کولیس اندازه میگیری.
- از فصل ۰۱ همین ترم: دفتر آزمایش داری.
🎯 کار این فصل: چاپگر با فیلامنت بارگذاریشده، کولیس، مداد، و راهنمای چاپگرت. چیزی چاپ نمیشود و حدود ۱۰۰ میلیمتر فیلامنت در هر بار مصرف میشود. اگر چاپگر نداری، بخش ۱ و بخش ۳ را بخوان و تمرین حسابی را انجام بده.
⚠️ مواظب باش: در این فصل
hot endداغ است و فیلامنت مذاب از نازل بیرون میآید. قاعدههای ایمنی ابتدای کتاب را مرور کن. پلاستیک بیرونآمده را تا سردشدن با دست نگیر و برای برداشتنش انبرک بهکار ببر.
۱. عددی که موتور را میچرخاند#
موتور پلهای فاصله نمیفهمد. فقط پله میفهمد. پس جایی باید نوشته باشد برای یک میلیمتر فیلامنت چند پله لازم است. این عدد در اسلایسر نیست، در firmware چاپگر است، یعنی نرمافزاری که داخل خود چاپگر اجرا میشود. فعلاً همینقدر بدان؛ فصل ۰۴ ترم ۷ کامل یادش میگیریم.
بسته به firmware این عدد دو شکل دارد:
E-steps: چند پله برای یک میلیمتر. این شکل در Marlin رایج است.rotation distance: یک دور کامل موتور چند میلیمتر فیلامنت جلو میبرد. اگرextruderچرخدندهٔ کاهنده داشته باشد، Klipper دور چرخدندهٔ آخر را میشمارد. این شکل در Klipper بهکار میرود.
این دو یک چیز را از دو طرف میگویند. به همین دلیل وقتی لازم است فیلامنت بیشتری جلو برود، E-steps بالا میرود ولی rotation distance پایین میآید.
📌 یادداشت: هیچکدام از چهار اسلایسر جایی برای عوضکردن این عدد روی چاپگر ندارد. پس این فصل جدول مسیر ندارد. این بار نبودن معادل یعنی تنظیم اصلاً در اسلایسر نیست، نه اینکه چیزی کم باشد.
قبل از ادامه، جواب بده: اگر چاپگر بهجای ۱۰۰ میلیمتر ۹۷ میلیمتر بفرستد، E-steps باید بالا برود یا پایین؟ rotation distance چطور؟
جواب: موتور باید برای همان فرمان بیشتر بچرخد. پس E-steps باید بالا برود و rotation distance باید پایین بیاید.
۲. اندازهگیری ۱۰۰ میلیمتر#
راهنمای Klipper روش اندازهگیری را با فاصلهٔ کوتاهتری میگوید؛ اینجا ۱۰۰ میلیمتر میگیریم تا خطای کولیس سهم کوچکتری داشته باشد. دو قاعده از همان راهنما برای همهٔ چاپگرها بهکار میآید: hot end را گرم کن و فیلامنت را آرام جلو ببر.
⚠️ مواظب باش: حرکت سریع در این آزمون فشار زیادی میسازد و عدد را خراب میکند. دستت را از چرخدنده و نازل دور نگه دار. انگشت را نزدیک ورودی
extruderنبر تا موتور ساکن شود.
- نازل را تا دمای معمول فیلامنتت گرم کن. اکثر چاپگرها با نازل سرد اجازهٔ جلوبردن فیلامنت نمیدهند.
- نازل را از منوی حرکت چند سانتیمتر از صفحه بالا ببر تا پلاستیک بیرونآمده جایی برای ریختن داشته باشد و به نازل برنگردد.
- با کولیس از دهانهٔ ورودی
extruder۱۲۰ میلیمتر بالاتر بسنج و روی فیلامنت با مداد علامت بزن. - از منوی حرکت محور روی صفحهٔ چاپگر،
Eرا با کمترین سرعتی که منو میدهد ۱۰۰ میلیمتر جلو ببر. - صبر کن موتور کاملاً بایستد.
- فاصلهٔ علامت تا دهانهٔ ورودی را بسنج.
راهنمای Klipper سرعت 1 mm/s را بهکار میبرد و از دکمهٔ جلوبردن در رابط گرافیکی پرهیز میدهد، چون سرعت زیاد فشار میسازد و عدد را خراب میکند. با این سرعت ۱۰۰ میلیمتر حدود ۱۰۰ ثانیه طول میکشد (حسابشده). اگر منوی چاپگرت خیلی زودتر تمام میکند، این اندازهگیری را فقط نشانهٔ سلامت extruder بگیر، و تا فرمان آهسته را در ترم ۷ یاد نگرفتهای عدد firmware را با آن عوض نکن.
اگر چاپگرت Klipper دارد، فرمان ۱۰۰ میلیمتری با تنظیم پیشفرض رد میشود، چون مرجع تنظیمهای Klipper سقف یک حرکت فقطفیلامنت را با max_extrude_only_distance برابر 50 mm میگذارد. پس عددهای خود راهنمای Klipper را بگیر: علامت را ۷۰ میلیمتر بالاتر از دهانه بزن و ۵۰ میلیمتر جلو ببر. این کار با 1 mm/s حدود ۵۰ ثانیه طول میکشد (حسابشده). در این فصل هر جا 120 آمده 70 بگذار، و هر جا 100 آمده 50.
اگر طول کولیست کمتر از ۱۲۰ میلیمتر است، با خطکش علامت بگذار و هر بار از یک نقطهٔ ثابت بسنج. عدد نهایی همان تفاضل است.
actual = 120 - remaining
این اندازهگیری را سه بار تکرار کن و هر بار در جدول بنویس.
| Try | Requested mm | Remaining mm | Actual mm |
|---|---|---|---|
| 1 | 100 | ||
| 2 | 100 | ||
| 3 | 100 |
✅ چک کن: سه عدد باید به هم نزدیک باشند. اگر پراکندهاند، هنوز چیزی در اندازهگیری ثابت نیست؛ میانگین نگیر و دوباره بسنج.
🔧 اگر کار نکرد: اگر موتور تقتق کرد یا فیلامنت جلو نرفت، چرخدنده لغزیده است و عدد این اندازهگیری به درد نمیخورد. سرعت را کمتر کن و دوباره شروع کن. اگر موتور اصلاً نچرخید، شاید نازل هنوز به دما نرسیده است؛ به مرحلهٔ ۱ برگرد.
۳. عدد تازه را حساب کن#
اول عدد فعلی را پیدا کن. این کار به چاپگرت بسته است، پس راهنمای چاپگرت منبع است، نه این کتاب. چند حالت داری:
- منوی چاپگر عدد
steps/mmرا نشان میدهد. - عدد در فایل تنظیم firmware است، مثل
rotation_distanceدر Klipper. - سازنده این عدد را بسته است و قابل تغییر نیست. در این حالت اندازهگیریات باز هم مفید است: میدانی
extruderسالم است.
حالا فرمول را بهکار ببر. فرمول دوم همان است که راهنمای Klipper میدهد، و فرمول اول از همان حساب درمیآید.
new E-steps           = old E-steps × requested / actual
new rotation distance = old rotation distance × actual / requested
مثال حسابی، نه نتیجهٔ چاپ: فرض کن E-steps فعلی 93.0 است و میانگین اندازهگیری 96 mm شده است.
new E-steps = 93.0 × 100 / 96 = 96.875
برای rotation distance با فرض عدد 7.5 و همان اندازهگیری، جواب 7.5 × 96 / 100 = 7.2 میشود (حسابشده).
قبل از ادامه، جواب بده: اگر میانگین تو 99.8 mm شد، آیا چیزی را عوض میکنی؟
جواب: این تصمیم با توست، ولی فاصله 0.2% است، و این فاصله از دقت علامت مداد و کولیس چندان بزرگتر نیست. عوضکردن عددی که در حد خطای اندازهگیری است خودش خطا اضافه میکند. فاصلهای را جدی بگیر که در هر سه تکرار دیده شود.
۴. نوشتن عدد و آزمون دوباره#
⚠️ مواظب باش: هر تغییری در فایل تنظیم چاپگر را طبق راهنمای خود چاپگر انجام بده. پیش از تغییر، عدد قدیمی را در دفترت بنویس تا راه برگشت داشته باشی.
- عدد قدیمی را در دفتر بنویس.
- عدد تازه را طبق راهنمای چاپگرت بگذار و ذخیره کن. راه هر firmware در جدول زیر آمده است.
- اگر راهنما گفته ذخیرهکردن مرحلهٔ جداگانه دارد، آن را انجام بده. عددی که ذخیره نشود با خاموششدن چاپگر برمیگردد.
- بخش ۲ را دوباره اجرا کن.
- ردیف تازه را با پیشبینیات مقایسه کن.
| Firmware | Where the number goes | How it is kept |
|---|---|---|
| Marlin | printer menu, or M92 E96.88; M92 alone reports the current value |
the menu's store option, or M500; needs a build with EEPROM_SETTINGS |
| Klipper | rotation_distance under [extruder] in printer.cfg |
RESTART |
اینها فرمانهای firmwareاند. فعلاً همینقدر بدان؛ فصل ۰۴ ترم ۷ کامل یادش میگیریم. اگر منوی چاپگرت این عدد را نشان نمیدهد و کنسولی برای فرمان نداری، تا آن فصل صبر کن.
✅ چک کن: اندازهگیری تازه باید نزدیکتر به ۱۰۰ میلیمتر باشد. راهنمای Klipper میگوید اگر فاصله بیش از حدود ۲ میلیمتر بود، روش را بعد از اصلاح یک بار دیگر تکرار کن. اگر دورتر شد، جهت فرمول را اشتباه رفتهای؛ عدد قدیمی را برگردان و فرمول را دوباره بخوان.
این اندازهگیری یک نکته دارد: دربارهٔ فرستادن فیلامنت حرف میزند، نه دربارهٔ اینکه خط چاپی چقدر پهن میشود. آن پرسش مال فصل ۰۴ است. هر کدام خطای خودش را میگیرد.
💡 نکته: این روش را فقط برای
extruderبهکار ببر. راهنمای Klipper صریح میگوید برای محور X، Y و Z دقت کافی ندارد و میتواند تنظیم را بدتر کند.
🤖 با AI: نام و نسخهٔ firmware چاپگرت را به دستیار AI بگو و بپرس «عدد
E-stepsیاrotation distanceکجاست و چطور ذخیره میشود؟». جوابش را با راهنمای رسمی چاپگرت تطبیق بده و تا زمانی که هر دو یکی نگفتند چیزی را عوض نکن. جواب را با اندازهگیری خودت چک کن.
واژههای تازهٔ این فصل#
| کلمه | تلفظ به حروف فارسی | یعنی چه |
|---|---|---|
| E-steps | ایاستپس | تعداد پله برای یک میلیمتر فیلامنت |
| rotation distance | روتیشن دیستنس | طول فیلامنت در یک دور کامل موتور |
| firmware | فِرمور | نرمافزار داخل خود چاپگر |
تمرینها
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
جوابِ تمرینها
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
در فصل بعد#
حالا میدانی موتور چقدر میفرستد. قدم بعد این است که بفهمی این حلقه را با چند درجه چاپ کنی. یک برج دما میسازی، ولی بهجای نوشتن G-code آن را تکهتکه چاپ میکنی و تکهها را کنار هم میگذاری.
به آخر این فصل رسیدی!
اگر ساختی و جواب داد، این دکمه مال توست.