با قالب سیلیکونی میتوانید از یک فیگور چاپشده چند نسخه بریزید. این فصل انتخاب سیلیکون، آماده کردن مدل چاپی، انواع قالب، مواد ریختهگری از کمخطر به پرخطر و خطرهای جدی ایزوسیانات و کاتالیزور قلع را توضیح میدهد.
قالبگیری به چه کاری میآید؟#
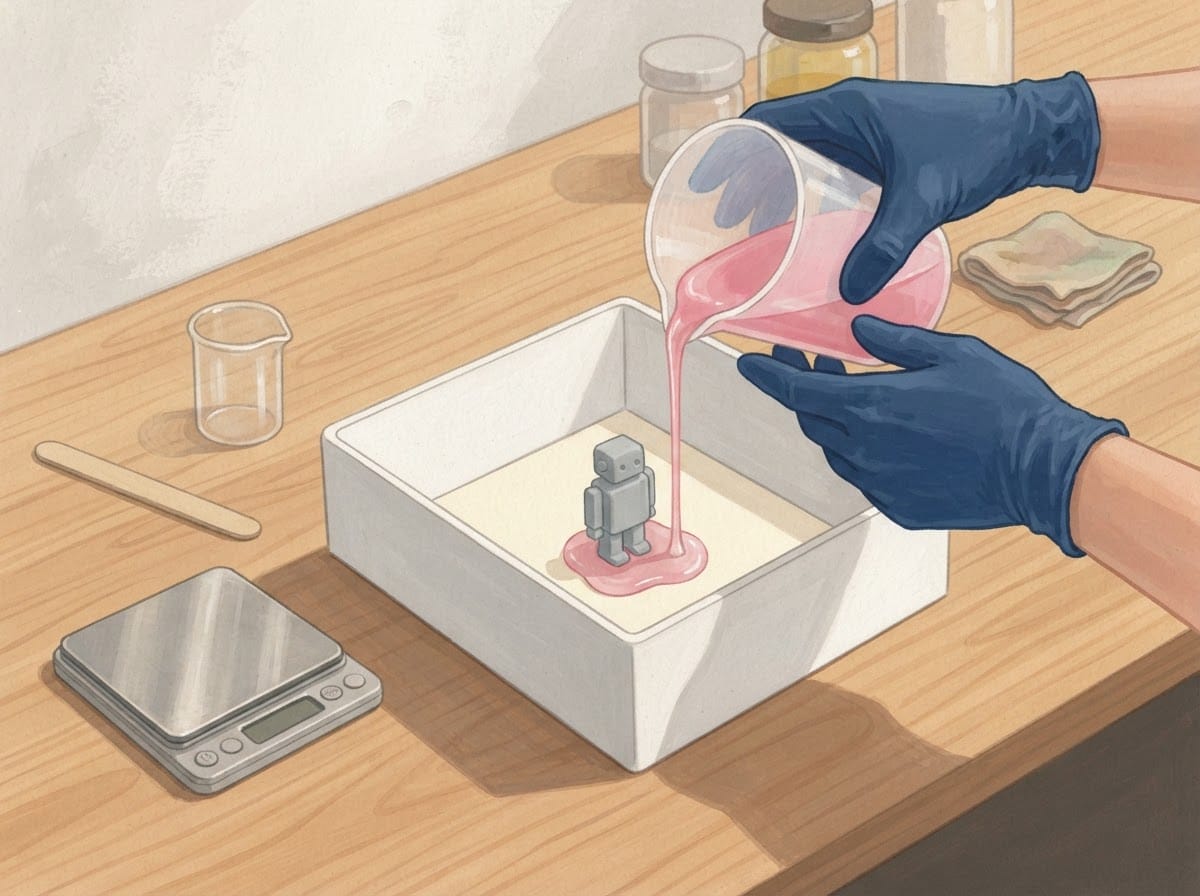
قالبگیری یعنی از یک مدل اصلی، یک قالب نرم بسازید و بعد نسخههای تکراری در آن بریزید. مسیر کار چنین است: آماده کردن مدل، ساختن قالب سیلیکونی، پر کردن قالب با ماده ریختهگری، و پرداخت قطعه.
مدل چاپشده با رزین یک گام اضافه دارد، چون ممکن است پخت سیلیکون را خراب کند. این گام در بخش «مهار پخت» آمده است. پیش از هر چیز، کادرهای ایمنی این فصل را بخوانید. رزین یورتان دوجزئی، مثل Smooth-Cast 300، ایزوسیانات آزاد میکند و برای خانه مناسب نیست. اگر کارگاه مجهز ندارید، با گچ یا موم شروع کنید.
همه عددهای این فصل مال یک محصول نامبرده است، و بیشتر این محصولها ساخت شرکتهای آمریکاییاند (در زمان نگارش، ۲۰۲۶). اگر در کشور خودتان محصول مشابه یا «معادل» میخرید، آن محصول برگه داده فنی و برگه داده ایمنی خودش را لازم دارد؛ عددهای این فصل را به آن نسبت ندهید. نسبت و زمان را از یک محصول به محصول دیگر نبرید. پیش از کار، برگه داده فنی و برگه داده ایمنی تازه همان بسته را بخوانید.
از مدل تا قطعه ریختهگری
- مدل: پخت کامل ← شستن و خشک کردن ← درزگیری در صورت نیاز ← آزمایش مهار پخت
- قالب: جعبه ← رهاساز ← مخلوط و هواگیری ← ریختن و پخت
- ریختهگری: تهویه و حفاظت ← مخلوط ← ریختن ← سرد شدن و پخت نهایی
- پرداخت: پاک کردن رهاساز ← آستر و رنگ
مسیر کلی. زمان هر مرحله را از برگه داده فنی محصول خود بگیرید.
سیلیکون قلعی یا پلاتینی؟#
جواب کوتاه: برای مدل رزینی چاپی، قلعی کمدردسرتر است و پلاتینی عمر و دقت بیشتری دارد [۱]. سیلیکون قلعی با کاتالیزور قلع میپزد و به آن پخت تراکمی میگویند. سیلیکون پلاتینی با کاتالیزور پلاتین میپزد و به آن پخت افزایشی میگویند.
| موضوع | قلعی | پلاتینی | منبع |
|---|---|---|---|
| هزینه | معمولاً بسیار ارزانتر | گرانتر | [۲] |
| عمر انباری | محدود | طولانی، در حد دههها | [۲] |
| جمعشدگی | بیشتر با گذر زمان | بسیار کم | [۳][۲] |
| مهار پخت | روی رزین UV بسیار کمتر |
حساس | [۲][۱] |
| مخلوط کردن | بیشتر وزنی، ترازو لازم | بسیاری 1:1 حجمی | [۱] |
| گوگرد | اگر درزگیری شود میپزد | نمیپزد | [۲] |
| سیلیکون روی سیلیکون | با پلاتینی سازگار نیست | با قلعی سازگار نیست | [۴][۱] |
یک تناقض را بدانید. راهنمای UV شرکت Smooth-On میگوید سیلیکونهای قلعی هواگیری خلأ میخواهند [۱]. اما OOMOO که آن هم قلعی است، 1:1 حجمی مخلوط میشود و معمولاً خلأ نمیخواهد [۵]. پس به برگه داده فنی همان محصول نگاه کنید.
عمر انباری یعنی قالب بدون استفاده چقدر سالم میماند. Smooth-On این برآورد را میدهد: قلعی اقتصادی مثل OOMOO 1 سال، قلعی Mold Max 5 تا 7 سال، و پلاتینی بیش از 30 سال [۶]. سیلیکون قلعی در انبار استحکام پارگی خود را از دست میدهد [۷]. برای تعداد ریختهگری از هر قالب داده معتبر پیدا نشد؛ مواد ساینده جزئیات را میسایند و موم نمیساید [۳]. سازنده سیلیکون میتواند برآورد بدهد.
داده چند محصول#
عددهای زیر در 73 °F (23 °C) است، مگر خلاف آن نوشته شده باشد (در زمان نگارش، ۲۰۲۶). در محصولی که هم نسبت حجمی و هم نسبت وزنی دارد، دو عدد با هم فرق دارند: OOMOO 30 به حجم 1:1 است، اما به وزن 100:130. پس اگر وزن میکنید، عدد وزنی را بگیرید، نه 1:1.
| محصول | نوع | نسبت | زمان کار | زمان باز کردن | سختی Shore |
منبع |
|---|---|---|---|---|---|---|
Mold Star 15 SLOW |
پلاتینی | 1:1 حجمی و وزنی | 50 دقیقه | 4 ساعت | 15A | [۳] |
Mold Star 16 FAST |
پلاتینی | 1:1 حجمی و وزنی | 6 دقیقه | 30 دقیقه | 16A | [۳] |
Mold Star 30 |
پلاتینی | 1:1 حجمی، 100:96 وزنی | 45 دقیقه | 6 ساعت | 30A | [۳] |
PlatSil 73-15 |
پلاتینی | 1A:1B وزنی | 20 دقیقه | 4 تا 5 ساعت | A15 | [۸] |
PlatSil 73-29 |
پلاتینی | 1A:10B وزنی | 45 دقیقه | 16 ساعت | A30 | [۸] |
OOMOO 30 |
قلعی | 1:1 حجمی، 100:130 وزنی | 30 دقیقه | 6 ساعت | 30A | [۹] |
OOMOO 25 |
قلعی | 1:1 حجمی، 100:130 وزنی | 15 دقیقه | 75 دقیقه | 25A | [۵][۵۸] |
Mold Max 30 |
قلعی | 100:10 وزنی | 45 دقیقه | 24 ساعت | 30A | [۱۰][۱۱] |
Mold Max 25 |
قلعی | 100:5 وزنی | 60 دقیقه | 24 ساعت | 25A | [۱۱][۱۲] |
TinSil 80-30 |
قلعی | 1:10 وزنی | 45 دقیقه | 24 ساعت | A30 | [۱۳] |
بولتن TinSil در جدول 73 °F و در متن حدود 77 °F نوشته است [۱۳]. زمان کار یعنی چند دقیقه میتوانید پس از مخلوط کردن با ماده کار کنید. زمان باز کردن یعنی قالب کی آماده برداشتن است. سختی Shore A عددی برای نرمی لاستیک است؛ عدد کمتر یعنی نرمتر.
حداقل دمای پخت هم محصول به محصول فرق دارد. Smooth-On میگوید زیر 65 °F (18 °C) نپزید [۳][۹]. Polytek میگوید زیر 60 °F (حدود 16 °C، تبدیل ما) نپزید [۱۳][۸]. گرما و کاتالیزور تندکننده زمان را کم میکنند.
| کار | عدد محصول | منبع |
|---|---|---|
گرما، Mold Star 16 |
در 140 °F (60 °C)، مقطع 1/2 in حدود 10 دقیقه | [۳] |
گرما، PlatSil |
از 140 °F (60 °C) بالاتر نرود | [۸] |
تندکننده، Mold Max 30 FastCat 30 |
باز کردن از 24 ساعت به حدود 30 دقیقه | [۱۰] |
تندکننده، TinSil 80-30 |
2%: حدود 15 دقیقه ریختن، 4 ساعت باز کردن. 4%: حدود 5 دقیقه، 2 ساعت. عمر انباری را کوتاه و جمعشدگی را زیاد میکند | [۱۳] |
| رقیقکننده | تا 10% کل، طبق Mold Max و TinSil |
[۱۰][۱۳] |
| پخت نهایی قلعی | 4 ساعت در 150 °F (65 °C) | [۹][۱۰] |
الکل باقیمانده از قالب قلعی میتواند برخی یورتانها را مهار کند. Polytek میگوید قالب را 24 ساعت در هوای گرم بگذارید یا 4 ساعت در 212 °F (100 °C) بپزید [۱۳].
ابزار و مواد این فصل#
| ابزار یا ماده | لازم یا اختیاری | کار | جایگزین | منبع |
|---|---|---|---|---|
| سیلیکون | لازم | قالب | قلعی یا پلاتینی | [۳][۹][۱۰] |
| تخته ملامینه و دیواره | لازم | جعبه | جایگزین منبعدار پیدا نشد | [۱۲][۱۴] |
| چسب حرارتی | لازم | چسباندن مدل | گل یا چسب اپوکسی فوری | [۱۴][۱۵] |
| ترازوی گرمی | برای نسبت وزنی لازم | وزن کردن | محصول 1:1 حجمی | [۱][۱۲] |
| لیوان دیوارهصاف، کاردک تخت | لازم | مخلوط کردن | فلز، شیشه یا پلاستیک | [۳][۱۶] |
| گل بدون گوگرد | برای قالب دوتکه لازم | بستر جدایی | جایگزین منبعدار پیدا نشد | [۱۲] |
| کلید تراز | برای قالب دوتکه لازم | جفت شدن دو نیمه | بریدن کلید در گل | [۱۲] |
| رهاساز | بسته به مورد | جدا کردن | Ease Release 200 |
[۳][۱۶] |
| درزگیر | بسته به مورد | مانع | لاک اکریلیک، XTC-3D |
[۳][۱] |
| محفظه خلأ و پمپ | فقط محفظه ساختهشده برای خلأ؛ کادر «مخزن فشار و خلأ» را بخوانید | گرفتن هوا | محصول کمغلظت که خلأ نمیخواهد | [۳][۱۰] |
| محفظه فشار | فقط مخزن ساختهشده و ردهبندیشده برای همین فشار، با سوپاپ اطمینان سالم؛ کادر «مخزن فشار و خلأ» را بخوانید | کوچک کردن حباب | ریختن با جاذبه | [۱۶][۵۹] |
| تیغ و کش | لازم | بریدن، بستن | جایگزین منبعدار پیدا نشد | [۱۲][۱۴] |
| دستکش، عینک، آستین بلند | لازم | حفاظت | طبق برگه داده ایمنی | [۳] |
| تهویه موضعی، دستگاه هوای تازه، چشمشوی، دوش ایمنی | فقط برای یورتان، لازم | حفاظت در برابر ایزوسیانات | گچ یا موم به جای یورتان | [۱۷][۱۸][۱۹] |
ترازوی آشپزخانه و پستی کافی نیست. Smooth-On ترازوی گرمی یا ترازوی سهبازویی را میخواهد [۱۵]. رهاساز مادهای است که نمیگذارد دو سطح به هم بچسبند. این مواد را رهاساز حساب نکنید: اسپری پختوپز، روغن معدنی، وازلین، روغن موتور و اسپری روانکننده [۱۵]. درزگیری یعنی بستن منافذ سطح مدل.
ایمنی پیش از شروع#
⚠️ ایزوسیانات: خطر اصلی این فصل
ریختهگری با رزین پلییورتان دوجزئی برای خانه مناسب نیست. این نتیجهگیری ماست و دلیلش در همین کادر آمده است. این روش در فصل مانده، چون در کارگاه مجهز به کار میرود. جایگزینهای کمخطرتر در بخش «مواد ریختهگری» پیش از آن آمدهاند.
جزء A رزین
Smooth-Cast 300ایزوسیانات دارد: متیلن دیفنیل ایزوسیانات (MDI) [۱۶]. ایزوسیانات میتواند آسم شغلی، مشکلات دیگر ریه و تحریک چشم، بینی، گلو و پوست بدهد. در فرد حساسشده، تماس دوباره میتواند آسم شدید بیاورد و مرگ هم گزارش شده است [۲۰][۲۱]. تماس پوستی و تنفسی هر دو میتوانند حساسیت ایجاد کنند [۲۰].OSHA(سازمان ایمنی کار آمریکا) به نقل ازNIOSH(مؤسسه ملی ایمنی کار آمریکا) ایزوسیانات را علت اصلی آسم شغلی مینامد [۲۲]. برگه داده ایمنی جزء A هم میگوید این ماده میتواند واکنش آلرژیک پوستی و نشانههای آسم بدهد. آن را مشکوک به سرطانزایی میداند و میگوید تماس طولانی یا تکراری میتواند به اندامها آسیب بزند [۱۹].راهنمای دانشگاهی چه میگوید؟ راهنمای ایمنی کارگاههای هنری را یک متخصص بهداشت صنعتی دانشگاه ییل نوشته و دانشگاه
UNCSAآن را در سایت خود گذاشته است. این راهنما میگوید سامانههای یورتان دوجزئی ایزوسیانات بسیار سمی آزاد میکنند. ماسک تصفیهکننده هوا برای آن تأیید نشده است. استفاده از آن فقط با هود هوای تازه (supplied air hood) مجاز است [۱۷]. هود هوای تازه کلاهکی است که هوای پاک را با شیلنگ میگیرد و هوای اتاق را فیلتر نمیکند.تجهیز تنفسی
- راهنمای جیبی
NIOSHبرایMDIدر کار عادی فقط دستگاه هوای تازه یا دستگاه تنفسی خودکفا را فهرست میکند. ماسک تصفیهکننده تمامصورت را فقط برای فرار میآورد [۱۸].- سازنده حرف دیگری میزند. برگه 2023 میگوید با تهویه موضعی کافی ماسک معمولاً لازم نیست. ماسک تصفیهکننده را پشتیبان تهویه میداند و با تهویه ناکافی حفاظت تنفسی میخواهد [۱۹]. برگه اروپایی در یک بند هم حفاظت تنفسی مناسب را میخواهد و هم میگوید در مصرف عادی وسیله حفاظتی لازم نیست [۲۳].
PolytekبرایEasyFloمیگوید در صورت نیاز ماسک با کارتریج بخار آلی به کار ببرید [۲۴].- ما سختگیرانهترین گفته را ملاک میگیریم: دستگاه هوای تازه. نیمماسک و کارتریج بخار آلی را کافی نمیدانیم.
- راهنمای
UNCSAمیگویدOSHAبرای ماسک برنامه کتبی، آموزش و معاینه پزشکی میخواهد [۱۷]. این قاعده محیط کار آمریکاست، ولی نشان میدهد این تجهیز یک خرید ساده نیست.تهویه و تجهیز کارگاه
NIOSHسیستم بسته و تهویه را راه اصلی میداند. ماسک و لباس حفاظتی کنار این دو میآیند [۲۰].- برگه داده فنی کمینه را تهویه در حد اتاق یا نزدیکی خروجی اجباری هوا میداند [۱۶]. برگه داده ایمنی 2023 از تهویه موضعی کافی میگوید [۱۹].
- تهویه موضعی هوای آلوده را با هود از کنار منبع میگیرد و با کانال به بیرون میبرد. راهنمای
UNCSAآن را برای مواد نسبتاً تا بسیار سمی روش ترجیحی میداند [۱۷].- برگههای داده ایمنی چشمشوی و دوش ایمنی هم میخواهند [۱۹][۲۵].
- برای جریان هوای لازم در ریختهگری یورتان داده معتبر پیدا نشد. طراحی تهویه را به متخصص بهداشت صنعتی بسپارید.
قاعدههای کار
- بخار را نفس نکشید. با دستکش مقاوم شیمیایی و عینک کار کنید [۱۶].
- برگه داده ایمنی برای دستکش لاستیک بوتیل، نئوپرن یا
PVCرا نام میبرد [۱۹].- رزین یا قطعه پلییورتان را بیش از حد گرم نکنید: تجزیه حرارتی میتواند ایزوسیانات آزاد کند [۲۲].
- این رزین را نپاشید. پاشش
MDIدر گزارشNIOSHبا آسم و یک مرگ همراه بوده است [۲۶].اگر تماس پیش آمد
- چشم: 15 دقیقه آب بگیرید و بیدرنگ به پزشک مراجعه کنید [۱۶].
- پوست: با آب و صابون کامل بشویید. اگر سوزش ماند، به پزشک مراجعه کنید [۱۶].
- بخار تنفسشده یا سختی نفس: شخص را به هوای تازه ببرید. اگر نشانهها ماند، به پزشک مراجعه کنید [۱۶].
- بلعیدن: استفراغ را تحریک نکنید، 1 تا 2 لیوان آب بنوشید و بیدرنگ به پزشک مراجعه کنید [۱۶].
- سوزش دائم چشم، سرفه، خسخس یا سنگینی سینه: کار را متوقف کنید و به پزشک مراجعه کنید. پس از حساس شدن، پرهیز کامل لازم است [۲۰].
درصد
MDIدر برگهها یکی نیست: برگه 2023 درصد 15 تا 35، برگه 2025 درصد 40 تا 60 و برگه اروپایی 2026 درصد 30 تا 60 را نوشته است [۱۹][۲۵][۲۳]. تازهترین برگه همان بسته را بخوانید. حدهای شغلی فقط برای متخصص ایمنی معنا دارند.OSHAسقف 0.02ppmرا گذاشته است.NIOSHمیانگین 0.005ppmو سقف 0.020ppmدر 10 دقیقه را میگوید [۱۸][۲۷]. این عددها را با حس خود نمیتوان سنجید.
⚠️ کاتالیزور قلع
کاتالیزور قلع یک ماده نیست و خطرش به نام ماده بستگی دارد. جزء B را جدا از جزء A بررسی کنید.
- جزء B سیلیکونهای
Mold Max 29NV،40،Stroke،Fast Cat 30وSilicone 3030ترکیب دیمتیلقلع دینئودکانوات را فهرست میکند. برگه این جزء را مایع قابل احتراق و در تنفس زیانآور مینامد و میگوید بسته را در جای قفلشده نگه دارید. برای سمیت تولیدمثلی مینویسد «اطلاعاتی در دسترس نیست»، یعنی بیخطری آن هم ثابت نشده است. آن را برای جانداران آبزی سمی میداند [۲۸].- کاتالیزور
Accel-Tبیش از 97% قلع(II) بیس(2-اتیلهگزانوات) دارد. برگه آن میگوید ممکن است واکنش آلرژیک پوستی بدهد و به چشم آسیب جدی میزند. آن را مشکوک به آسیب به باروری یا جنین و برای جانداران آبزی زیانآور میداند [۲۹].- برای مقایسه، کارت ایمنی
ILOوWHO(سازمان جهانی کار و سازمان جهانی بهداشت) به دیبوتیلقلع دیلورات میپردازد. طبق آن، این ماده مشکوک به آسیب ژنتیکی است و ممکن است به باروری یا جنین آسیب بزند. از پوست هم جذب میشود [۳۰]. وجود این ماده در محصولی که نام بردیم نشان داده نشده است.- گزارش
HSEبریتانیا دیاکتیلقلع دیلورات را برای جنین آسیبزا و با آسیب به دستگاه ایمنی در تماس تکراری طبقهبندی میکند [۳۱]. برای این ماده هم وجود در محصولات این فصل نشان داده نشده است.- برگه 2024 جزء B
Mold Max 30هیچ ترکیب قلعی را نام نمیبرد. مواد را محرمانه و غیرخطرناک مینویسد و آن را مایع قابل احتراق مینامد. برای سمیت تولیدمثلی هم «اطلاعاتی در دسترس نیست» دارد [۳۲]. برگه 2023 جزء BOOMOOهم ماده خطرناکی فهرست نمیکند [۳۳]. پس نام ترکیب قلع این دو محصول را نمیدانیم. آن را از بخش ایمنی سازنده بپرسید:sds@smooth-on.com.- کار عملی: تهویه موضعی، دستکش، عینک و محافظ صورت، شستن دست و دور از دسترس کودکان [۲۸]. اگر باردارید یا برنامه بارداری دارید، پیش از کار برگه را به پزشک نشان دهید.
برگههای سیلیکون پلاتینی و OOMOO وضع آرامتری دارند. برگه 2023 اجزای A و B فهرست Mold Star و OOMOO را طبق مقررات آمریکا (OSHA)، کانادا (WHMIS) و اروپا (CLP) خطرناک نمیداند [۳۳]. این را نشانه بیخطری نگیرید. برگه قدیمی 2016 جزء B سری Mold Max را محرک پوست، چشم و راه تنفس نوشته بود [۳۴]. برگه 2024 این طبقهبندیها را ندارد [۳۲]. پس برای هر دو جزء، دستکش، عینک و تهویه را نگه دارید. Polytek برای سیلیکون تهویه و در صورت نیاز ماسک بخار آلی و دستکش بوتیل یا نیتریل را میگوید [۱۳][۸].
📌 قاعده آموزش در اتحادیه اروپا
این راهنما مشاوره حقوقی نیست. این قانون فقط در اتحادیه اروپا الزامآور است؛ قانون کشور خودتان را بررسی کنید. این قاعده بند 74 پیوست 17 مقررات
REACH(مقررات مواد شیمیایی اروپا) است. از 24 اوت 2023 کاربر صنعتی و حرفهای، از جمله خویشفرما، باید آموزش کار با دیایزوسیانات را گذرانده باشد. این قاعده زیر 0.1% وزنی اعمال نمیشود و درباره مصرفکننده عادی چیزی نمیگوید. مخلوط کردن باز در دمای محیط دستکم آموزش میانی میخواهد و تمدید آن هر پنج سال است [۳۵]. برداشت ما: جایی که قانون برای کارگاه حرفهای آموزش میخواهد، کار در خانه را هم بیخطر فرض نکنید.
مهار پخت و مدلهای چاپی#
مهار پخت یعنی آلودگی سطح مدل، پخت سیلیکون را متوقف کند. نتیجه، لایه صمغی روی مرز مدل یا پخت نشدن کامل است [۳][۴]. این مشکل بیشتر در پلاتینی است.
فهرست مواد مهارکننده پلاتینی بلند است: لاتکس، خاک رس گوگرددار، برخی چوبها، پلیاستر تازهریخته، اپوکسی (برای همین درزگیر اپوکسی مثل XTC-3D باید پیش از قالبگیری کاملاً پخته باشد)، سیلیکون قلعی، لاستیک یورتان، آمینها، ترکیبهای قلع و برخی رنگها [۳][۸]. درباره دستکش دو نظر هست. Smooth-On فقط وینیل را میگوید و لاتکس را ممنوع میداند [۳]. Polytek برای PlatSil بوتیل یا نیتریل را میگوید [۸]. از برگه محصول خود پیروی کنید.
آماده کردن مدل رزینی، روش Smooth-On#
- مقدار:
IPAبا درصد 91، صابون ظرف و آب. - زمان: کمینه 6 ساعت نور
UVروی همه سطحها.
- با دستکش یکبارمصرف، مدل را در ایزوپروپیل الکل (
IPA) فرو ببرید. این حلال را هرگز ننوشید. - با آب و صابون ظرف بشویید و خشک کنید.
- دستکم 6 ساعت زیر
UVبگذارید و مدل را بچرخانید تا همه سطحها نور بگیرند [۳۶][۱]. - برای پلاتینی، با
XTC-3DیاKrylon Crystal Clear (Gloss)درزگیری کنید، بگذارید کاملاً خشک و پخته شود، وEase Release 200بزنید [۱]. یک استثنا: جدول همین راهنما ترکیبKrylonوEase Release 200را برایMold Star 20T،Smooth-Sil 936،940،945وSorta-Clear 40«توصیهنشده» مینویسد؛ برای اینهاXTC-3Dرا به کار ببرید [۱]. - برای قلعی، پخت کامل
UVکافی است، درزگیری اختیاری است و یک مه سبکEase Release 200میزنید [۱]. - آزمایش کنید. اگر سیلیکون چسبناک ماند، به روش
Inhibit Xبروید.
چند نکته این روش را کامل میکند.
Smooth-Onمیگوید مدل را نمیشود بیش از حد نور داد [۱]. این جمله درباره مدل قالبگیری است و با حرف بعضی سازندهها در فصل ۱۵ یکی نیست. برای مدل خود، حد مناسب را از برگه رزین و آزمایش بگیرید.- این شرکت رزین شفاف را ترجیح میدهد و برای پلاتینی میگوید رزین مات را به کار نبرید [۱]. همین راهنما میگوید سیلیکون قلعی «بسیار کمتر» با رزین
UVمهار میشود [۱]. پس برداشت ما این است که برای چاپ مات، مسیر قلعی بسیار کمدردسرتر است، اما بیخطر از مهار نیست؛ آزمایش مهار پخت را انجام دهید. Ease Release 200بهتنهایی برایMold Star 15و16و چند سری دیگر سفارش نمیشود [۱].- درزگیر باید کاملاً خشک شود. در رطوبت بالای 80% خشک شدن ممکن است چند روز طول بکشد و حلال میتواند درزگیر را دوباره مایع کند [۴].
- درزگیر همیشه کار نمیکند.
Smooth-Onمیگوید در برخی موارد، بهویژه با سیلیکون پلاتینی مثل سریMold Star، درزگیر جلوی مهار پخت را نمیگیرد و در این حالتInhibit Xرا پیشنهاد میکند [۴]. - با
Inhibit Xدستکم دو لایه بزنید و برای گوگرد یا قلع سه لایه، بعدEase Release 200. این محصول آتشگیر است و ممکن است پلاتینی را بچسباند [۳۷].
🎯 خودت امتحان کن: آزمایش مهار پخت
لازم دارید یک تکه چاپ پخته و شسته، سیلیکون پلاتینی، ترازوی گرمی، لیوان کوچک، کاردک، دستکش طبق برگه و عینک.
انجام دهید
- 10 g مخلوط طبق نسبت برگه داده فنی آماده کنید.
- کمی از آن را روی جای کماهمیت قطعه بریزید.
- زمان پخت برگه را صبر کنید.
- سطح تماس را با چوب تمیز لمس کنید و یادداشت کنید.
چه میبینید و چرا؟ اگر پس از زمان پخت چسبناک بود، سطح مهار شده است [۳]. پیش از قالب اصلی، درزگیری را اضافه کنید و دوباره بیازمایید. این آزمایش ماده زیادی مصرف نمیکند و از خراب شدن قالب جلوگیری میکند. مقدار 10 g از ماست.
مخلوط کردن و هواگیری#
پیش از برداشتن مقدار لازم، هر جزء را در ظرف خودش خوب هم بزنید. برگه Mold Star میگوید جزء A و B را پیش از برداشتن کامل هم بزنید، و OOMOO میگوید دو جزء را پیش از کار کامل پیشمخلوط کنید [۳][۹]. جزء همنزده تهنشین دارد و نسبت را به هم میزند.
قاعده مشترک مخلوط کردن: 3 دقیقه مخلوط کنید و دیواره و کف را بتراشید [۳][۹]. لیوان دیوارهصاف بهتر است. Smooth-On در قالب دوتکه مخلوط دوگانه را میگوید: 3 دقیقه مخلوط، انتقال به ظرف دیگر، و 3 دقیقه دیگر [۱۲].
هواگیری یعنی گرفتن حباب با خلأ. برای هر محصول روش جداست.
⚠️ مخزن فشار و خلأ
محفظه خلأ و مخزن فشار ابزار ساده نیستند. پیش از نخستین هواگیری یا ریختن زیر فشار، این کادر را بخوانید.
- راهنمای محفظه فشار
Smooth-Onبا هشدار «خطر انفجار» شروع میشود: فشار کاری توصیهشده تا 60psi(4.14 بار) است؛ از آن بالاتر نروید [۵۹].- سوپاپ اطمینان برای محافظت مخزن در برابر فشار زیاد است. هیچ تنظیمی روی آن نکنید. اگر سوپاپ شروع به خالی کردن هوا کرد، رگولاتور ورودی را پایین بیاورید [۵۹].
- مخزن را با جوشکاری، سوراخ کردن یا تراش تغییر ندهید، چون بدنه را ضعیف میکند [۵۹].
- پیش از باز کردن در، هوای ورودی را ببندید، فشار را با شیر تخلیه خالی کنید و مطمئن شوید فشارسنج صفر را نشان میدهد [۵۹].
- فقط مخزنی به کار ببرید که برای همان فشار ساخته و ردهبندی شده است و سوپاپ اطمینان سالم دارد. مخزن خانگیسازیشده، مثل دیگ زودپز یا مخزن رنگ تبدیلشده، به کار نبرید.
- برداشت ما: برای خلأ هم فقط محفظهای را به کار ببرید که سازندهاش برای خلأ ساخته است. شیشه معمولی، شیشه مربا یا ظرف پلاستیکی معمولی را زیر خلأ نبرید.
- برداشت ما: هنگام کار با فشار و خلأ عینک ایمنی بزنید و صورت را بالای در یا درپوش نگیرید.
| محصول | روش | منبع |
|---|---|---|
Mold Star |
اختیاری؛ 2 تا 3 دقیقه در 29 inHg؛ جا برای بالا آمدن بگذارید |
[۳] |
Mold Max 30 |
29 inHg؛ بالا میآید، میشکند و پایین میرود؛ بعد 1 دقیقه دیگر |
[۱۰] |
Polytek |
28 تا 29 inHg؛ ظرف 3 تا 4 برابر حجم؛ پس از فروکش 2 دقیقه دیگر؛ برای PlatSil 73-20 تند نه |
[۱۳][۸] |
ریختن هم قاعده دارد. در یک نقطه، پایینترین جا، با جریان باریک بریزید. سیلیکون باید دستکم 1/2 in (1.3 cm) از بلندترین نقطه مدل بالاتر بیاید [۳][۹].
چقدر سیلیکون لازم است؟#
پیش از مخلوط کردن، مقدار را حساب کنید تا وسط ریختن کم نیاورید.
- حجم درون جعبه: طول × عرض × ارتفاع پر شدن را در داخل جعبه بسنجید. ارتفاع پر شدن یعنی بلندی مدل بهعلاوه دستکم 1.3 cm.
- حجم مدل: آن را از نرمافزار طراحی بخوانید، یا با جابهجایی آب بسنجید: پیمانه مدرج را تا خطی پر کنید، مدل را کامل در آب فرو ببرید و افزایش سطح آب را بخوانید. هر 1 ml افزایش یعنی 1 cm³. بعد مدل را کامل خشک کنید.
- حجم سیلیکون: حجم جعبه منهای حجم مدل.
- وزن سیلیکون: حجم (cm³) × چگالی محصول (g/cm³). چگالی را از برگه داده فنی بخوانید. برگه
Mold StarچگالیMold Star 15و16را 1.18 وMold Star 30را 1.12 g/cm³ مینویسد. همان برگه حجم ویژه را هم میدهد: 23.5 in³ برای هر پوند درMold Star 15و16[۳].
یک مثال با Mold Star 15: جعبه درونی 8 × 6 × 5 cm است، پس 240 cm³. سطح آب پیمانه با فرو بردن مدل 40 ml بالا رفت، پس مدل 40 cm³ است. سیلیکون لازم: 240 − 40 = 200 cm³. وزن: 200 × 1.18 = 236 g. همین را با حجم ویژه هم میشود سنجید: 200 cm³ برابر حدود 12.2 in³ است، و 12.2 ÷ 23.5 حدود 0.52 پوند، یعنی حدود 236 g (تبدیلها از ما). این محصول 1:1 حجمی است، پس 100 cm³ جزء A و 100 cm³ جزء B بردارید؛ به وزن هم 1:1 است، یعنی 118 g از هر جزء [۳]. برداشت ما: کمی بیشتر مخلوط کنید، چون مقداری در لیوان و روی کاردک میماند.
🎯 خودت امتحان کن: زمان کار را با چشم ببینید
لازم دارید کمی سیلیکون با برگه داده فنی، ترازوی گرمی یا دو پیمانه مدرج هماندازه، دو لیوان، کاردک، زمانسنج، دستکش و عینک. این تمرین را فقط با سیلیکون انجام دهید و نه با رزین یورتان.
انجام دهید
- هر جزء را در ظرف خودش خوب هم بزنید [۳][۹].
- مقدار را طبق نسبت برگه بسنجید. اگر برگه 1:1 وزنی میگوید، مثل
Mold Star 15و16، 10 g جزء A و 10 g جزء B وزن کنید. اگر محصول فقط به حجم 1:1 است، مثلOOMOO 30، با پیمانه مدرج 10 ml از هر جزء بردارید، یا به وزن 10 g جزء A و 13 g جزء B (نسبت 100:130). 10 g از هر جزء برایOOMOO 30جزء B را حدود 23% کم میگذارد [۳][۹].- طبق برگه مخلوط کنید.
- زمانسنج را روشن کنید.
- هر 5 دقیقه با کاردک غلظت را بسنجید.
- زمان سفت شدن را با عدد برگه مقایسه کنید.
چه میبینید و چرا؟ عدد برگه برای مقدار و دمای مشخصی است. در مقدار کم یا اتاق سرد، زمان شما ممکن است فرق کند. دمای اتاق را کنار نتیجه بنویسید. برای نسبت و عددها فقط برگه محصول را ملاک بگیرید.
پنج نوع قالب#
انتخاب قالب به شکل مدل بستگی دارد.
| نوع | کی | حد | منبع |
|---|---|---|---|
| تکتکه بلوکی | مدل با پشت تخت | در منبع نیامده | [۱۵] |
| بلوکی بریده | صرفهجویی در زمان، کم کردن درز | درز باید هر بار تراز شود؛ فرورفتگی عمیق لاستیک نرم و قوی میخواهد | [۱۴] |
| دوتکه | در منبع نیامده | بستر گل، کلید، 24 ساعت برای هر نیمه در Mold Max 25 |
[۱۲] |
| قلمی با پوسته | در منبع نیامده | چند لایه و پوسته سخت؛ Mold Star برای قلمزنی نیست |
[۳۸][۳] |
| ریختن در حفره | برای صرفهجویی در لاستیک | پوسته دوتکه پیش از لاستیک | [۱۵] |
برای اینکه هر شکل مدل کدام قالب را میخواهد، منبع قاعده کلی نداده است. سازنده سیلیکون یا آزمایش روی نمونه کوچک جواب میدهد.
قالب تکتکه بلوکی، روش Smooth-On#
- نمونه مقدار:
OOMOO 30، 162 ml (5.5 oz) از هر جزء، برای یک قالب استوانهای نمونه سازنده [۳۹]. - زمان: دستکم 6 ساعت برای
OOMOO 30.
- مدل با پشت تخت را با گل، چسب حرارتی یا
Super Instant Epoxyروی تخته ثابت کنید. - جعبهای بسازید که دستکم 1/2 in دور و بالای مدل جا داشته باشد. دفترچه این فاصله را 1 cm نوشته است، پس 1.3 cm را کمینه بگیرید.
- درزها را ببندید. برای سیلیکون، چسب سیلیکونی درز به کار نبرید.
- مدل متخلخل را درزگیری کنید.
- رهاساز بزنید: مه سبک، پخش با قلم، مه سبک، و 10 دقیقه خشک شدن [۱۵].
- سیلیکون را با مخلوط دوگانه آماده کنید و از پایینترین نقطه بریزید.
- تا 1/2 in بالای مدل پر کنید و زمان برگه را صبر کنید [۳۹].
- اگر سطح چسبناک ماند، مدل مهار شده است؛ به بخش مهار پخت برگردید.
قالب بلوکی بریده، روش Smooth-On#
- مدل را با چسب حرارتی به تخته بچسبانید و سطح متخلخل را درزگیری کنید.
- 1/2 in فاصله بگذارید و روی دیوارهها رهاساز بزنید.
- سیلیکون را هواگیری کنید و بریزید.
- پس از پخت، از قاعده قالب به شکل زیگزاگ ببرید تا تکهها جای خود را پیدا کنند.
- مدل را بیرون بیاورید و قالب را با کش ببندید [۱۴].
- اگر قطعه درز کج داشت، هر بار تراز درز را چک کنید.
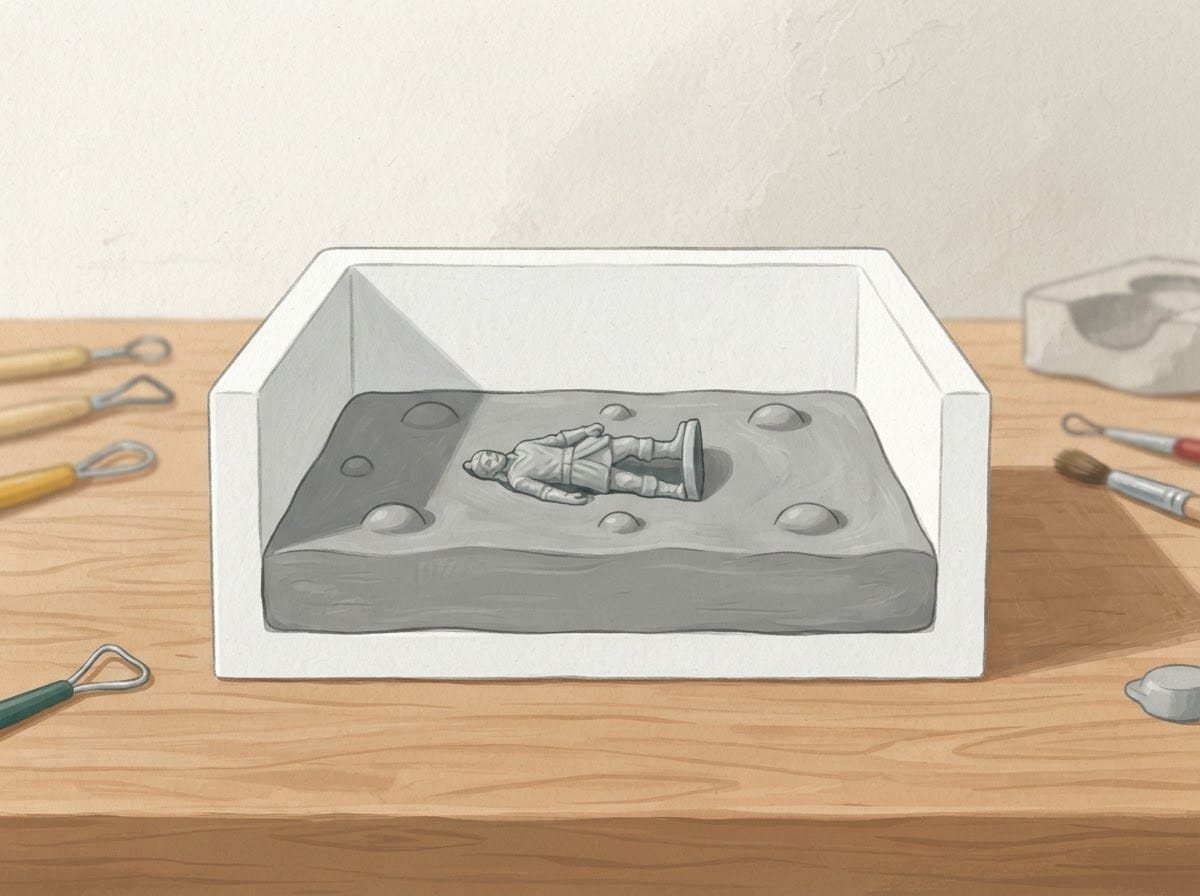
قالب دوتکه، روش Smooth-On با Mold Max 25#
- نسبت: 100:5 وزنی.
- زمان: 24 ساعت برای هر نیمه.
- دور مدل 1 in (2.54 cm) فاصله بگذارید.
- بستر گل بدون گوگرد به ضخامت 3/8 in (1 cm) تا خط جدایی بسازید. فرورفتگیهای عمیق را با همین گل پر کنید.
- مهرههای کلاهکدار را به عنوان کلید در گل بگذارید.
- سیلیکون را با مخلوط دوگانه آماده کنید و بریزید.
- 24 ساعت صبر کنید.
- گل را بردارید و
Ease Release 200بزنید. - نیمه دوم را بریزید و 24 ساعت صبر کنید.
- با لوله برنجی تیزشده هواکش ببرید.
- برای ریختهگری، قالب را با زاویه 45° نگه دارید [۱۲].
قالب قلمی با پوسته، روش Smooth-On با Mold Max STROKE#
- نسبت: 100A:10B وزنی.
- زمان: حدود 45 دقیقه بین لایهها؛ 16 ساعت پخت.
- لایه نازک اول را با قلم بزنید.
- در مجموع 5 لایه با حدود 45 دقیقه فاصله بزنید. لایه سوم را با
Thi-Vexغلیظ کنید. - ضخامت کل را به حدود 3/8 in (1 cm) برسانید و 16 ساعت بپزید.
- پوسته سخت
Plasti-Pasteبه ضخامت دستکم 3/8 in با 90 دقیقه زمان بسازید [۴۰]. - نسبت
Plasti-Pasteدر دو راهنما فرق دارد: 1A:2B و 1A:3B. برچسب بسته خود را بخوانید [۴۰][۳۸].
برای TinSil، Polytek میگوید لایه بعد را پس از ژل شدن (نیمهجامد شدن) بزنید. بیشتر از 90 دقیقه تا 2 ساعت صبر نکنید، وگرنه لایهها جدا میشوند [۱۳]. توری نایلون یا داکرون باز را درون لاستیک خام بگذارید و نه نزدیک سطح قالب [۱۳].
قالب ریختن در حفره، روش Smooth-On#
- روی مدل یک پتوی گل بگذارید و جای ریختن را بالای آن قرار دهید.
- روی گل پوسته دوتکه با کلید بسازید.
- گل را بردارید.
- مدل و پوسته را درزگیری و رهاساز کنید.
- پوسته را روی مدل ببندید و سیلیکون را از جای ریختن وارد کنید [۱۵].
مواد ریختهگری#
جواب کوتاه: در خانه از گچ و موم شروع کنید. اگر قطعه شفاف میخواهید، اپوکسی گام بعدی است و احتیاط خودش را دارد. رزین یورتان را برای کارگاه مجهز بگذارید. جدول زیر مواد را از کمخطر به پرخطر مرتب میکند. این ترتیب برداشت ما از برگههاست و هیچ منبعی چنین رتبهای نداده است.
| ترتیب | ماده | خطر اصلی در منبع | جای کار، برداشت ما | منبع |
|---|---|---|---|---|
| 1 | گچ | گرد محرک؛ گرمای گیرش | خانه، با تهویه، ماسک تأییدشده و عینک | [۴۱] |
| 2 | موم | سوختگی؛ گرم شدن بیش از حد | خانه، با دیگ دوجداره | [۱۷] |
| 3 | اپوکسی | سختکننده خورنده؛ حساس شدن | جای پرهوا، با ماسک تأییدشده، دستکش و عینک | [۴۲] |
| 4 | پلیاستر | استایرن آتشگیر و محرک | برای گرید ریختهگری داده معتبر پیدا نشد | [۴۳][۴۴] |
| 5 | یورتان دوجزئی | ایزوسیانات | خانه نه؛ فقط کارگاه مجهز | [۱۷][۱۸] |
جدول بعد نمونه محصول است (در زمان نگارش، ۲۰۲۶). عددهای یورتان در بخش خودش آمده است.
| ماده | نمونه | نسبت | زمان کار | باز کردن | ویژگی | منبع |
|---|---|---|---|---|---|---|
| گچ | USG Hydro-Stone Super X |
22 lb آب به 100 lb پودر | گیرش 15 تا 25 دقیقه | در منبع نیامده | 13,000 psi خشک |
[۴۵] |
| موم | پارافین | ندارد | در منبع نیامده | در منبع نیامده | ریختن در 180 °F (82 °C) | [۴۶] |
| اپوکسی شفاف | EpoxAcast 690 |
100A:30B وزنی | 5 ساعت | 24 ساعت | D80 | [۴۲] |
گچ#
گچ کمخطرترین گزینه این فصل است و در فهرست مواد قابل ریختن Mold Star و Mold Max هم هست [۳][۴۷]. برگههای USG درباره قالب سیلیکونی چیزی نمیگویند [۴۵][۴۱]. گچ دیگر همان سازنده، Hydrocal X-21، 25 lb آب به 100 lb پودر و گیرش 9 تا 15 دقیقه دارد [۴۱].
گچ، روش USG Hydro-Stone Super X#
- نسبت: 22 lb آب به 100 lb پودر؛ پس 22 g آب برای هر 100 g پودر.
- زمان: گیرش 15 تا 25 دقیقه.
- پودر و آب را هر بار وزن کنید. نسبت، استحکام را تعیین میکند.
- آب 70 تا 100 °F (21 تا 38 °C) بردارید.
- پودر را در آب الک کنید، بگذارید خیس بخورد، بعد مخلوط کنید.
- از عمیقترین نقطه بریزید و قالب را بلرزانید.
- در 110 تا 120 °F (43 تا 49 °C) خشک کنید [۴۵].
⚠️ گچ
برگه
USG Hydrocal X-21میگوید این گچ موقع گیرش داغ میشود. پس هرگز قالبگیری دور عضوی از بدن را با آن انجام ندهید. گرد آن محرک است و به تهویه، ماسک تأییدشده و عینک نیاز دارد [۴۱]. برای گچ دیگر، برگه داده ایمنی همان محصول را بخوانید.
موم#
موم در قالب سیلیکونی ساده است و رزین دوجزئی نمیخواهد. Smooth-On برای موم با دمای ریختن 130 تا 200 °F (54 تا 93 °C) قالب لاستیک یورتان را مناسب میداند. بالای 200 °F (93 °C) سیلیکون را بهترین گزینه مینامد [۴۸]. آموزش زیر هم موم 180 °F (82 °C) را در قالب سیلیکونی میریزد [۴۶].
موم در قالب سیلیکونی، روش Smooth-On#
- مقدار نمونه: حدود 16 oz (حدود 454 g، تبدیل ما) دانه موم، برای قالب نمونه سازنده.
- دما: ریختن در 180 °F (82 °C).
- زمان: 2 ساعت سرد شدن، پر کردن گودی، و 2 ساعت دیگر.
- حدود 1 in (حدود 2.5 cm، تبدیل ما) آب در ظرف بزرگ دیگ دوجداره بریزید و آن را روی اجاق برقی بگذارید.
- ظرف کوچک را داخل آن بگذارید و موم را بریزید.
- در ظرف را بگذارید و گرم کنید تا موم شفاف شود. دما را با دماسنج موم بسنجید.
- موم را با احتیاط در قالب بریزید. اگر دسته ظرف داغ است، دستکش بپوشید.
- 2 ساعت صبر کنید. موم جمع میشود و گودی میسازد.
- موم را دوباره تا دمای ریختن گرم کنید و گودی را پر کنید.
- 2 ساعت دیگر صبر کنید و قطعه را بیرون بیاورید. قالب دوباره به کار میآید [۳۹][۴۶].
این روش از آموزش شمع سازنده آمده است. ما گامهای فتیله را برای قطعه بدون فتیله برداشتهایم.
⚠️ موم داغ
موم را بیش از حد گرم نکنید. گرمای زیاد مواد تجزیهای بسیار محرک تنفس آزاد میکند و موم آبدار ممکن است منفجر شود. دیگ دوجداره یا ظرف برقی با کنترل دما به کار ببرید. موم مصنوعی کلردار را کنار بگذارید، چون در تماس با پوست بسیار سمی است [۱۷]. موم داغ را از پوست دور نگه دارید.
اپوکسی#
اگر قطعه شفاف میخواهید و تهویه خوب دارید، اپوکسی را پیش از یورتان امتحان کنید. برگه داده فنی EpoxAcast 690 نامی از ایزوسیانات نمیبرد [۴۲]. برگه داده ایمنی 2025 آن جزء A را محرک پوست و چشم، حساسکننده پوست و در تنفس زیانآور مینامد، و جزء B را مادهای که سوختگی شدید پوست و آسیب جدی چشم میدهد [۶۲]. پیش از خرید، برگه تازه همان بسته را بخوانید. کادر زیر را جدی بگیرید.
ریختن اپوکسی شفاف، روش EpoxAcast 690#
- نسبت: 100A:30B وزنی، فقط ترازوی دیجیتال گرمی.
- حد ضخامت: 3/8 in (0.95 cm) در 70 °F؛ با فن 3/4 in (1.9 cm).
- زمان: 24 ساعت؛ با فن 36 ساعت.
- جزء A و B را با ترازو وزن کنید. از حجم استفاده نکنید.
- 3 دقیقه مخلوط کنید، به ظرف دیگر ببرید و دوباره مخلوط کنید.
- خلأ نکنید و میان مخلوط و ریختن تأخیر نکنید.
- برای لایه بعد، لایه قبلی باید کامل پخته باشد.
- قطعههای 1/4 in (0.64 cm) یا نازکتر دیرتر میپزند [۴۲].
⚠️ اپوکسی
جزء A اپوکسی
EpoxAcastمحرک و جزء B خورنده است و میتواند سوختگی شدید پوست و چشم بدهد. تماس طولانی یا تکراری ممکن است حساسیت بیاورد. اگر به چشم رسید، 15 دقیقه آب بگیرید و بیدرنگ به پزشک مراجعه کنید. سازنده دستکم جای پرهوا میخواهد و ماسک تأییدشدهNIOSHرا توصیه میکند. عینک، آستین بلند و دستکش لاستیکی هم لازم است. هنگام سنباده زدن یا تراش هم ماسک تأییدشده بزنید. مقدار زیاد را یکجا مخلوط نکنید. سازنده بیشینه مخلوط690را 20.8 lb (9.43 kg) میداند، چون مخلوط در ظرف ممکن است بسیار داغ شود [۴۲].
پلیاستر#
برای گرید ریختهگری پلیاستر داده معتبر پیدا نشد. سازنده Interplastic عددی منتشر نکرده است و میتوانید از سازنده گرید خود زمان ژل و حد لایه را بخواهید [۴۴]. تنها عددها از رزین لایهای Silpak SLR-22 است که برای ریختهگری نیست: کاتالیزور MEKP 1 تا 1.5% و ژل در 15 دقیقه [۴۹]. همان برگه میگوید رزین بدون پرکننده میتواند به 300 °F (حدود 149 °C، تبدیل ما) برسد و ترک بخورد. رطوبت زیاد هم سطح چسبناک میدهد [۴۹]. این کتاب ریختهگری پلیاستر را آموزش نمیدهد و این عددها فقط برای آشناییاند.
⚠️ کاتالیزور
MEKP
MEKP(متیل اتیل کتون پراکسید) سختکننده رزین پلیاستر است و یک پراکسید آلی است، نه یک افزودنی بیخطر.
- تماس آن میتواند پوست و چشم را بهشدت تحریک کند و بسوزاند و به آسیب چشم برسد [۶۱]. عینک ایمنی یا عینک بسته و دستکش بزنید، و دوش ایمنی و چشمشوی آماده باشد [۶۰].
MEKPرا از ترکیبهای فلزی، بهویژه شتابدهندههای کبالت، آهن یا مس، دور نگه دارید. آلودگی با این مواد میتواند آتش یا تجزیه انفجاری بدهد. هرگز آن را کنار شتابدهنده کبالت انبار نکنید و با استون مخلوط نکنید [۶۰][۶۱].- هرگز
MEKPرا به ظرف اصلی برنگردانید و آن را در ظرف شیشهای یا فلزی نریزید. شعله باز ممنوع است [۶۰].- اگر به چشم رفت، فوری دستکم 15 دقیقه با آب فراوان بشویید و فوری به پزشک مراجعه کنید. اگر به پوست رسید، دستکم 15 دقیقه با آب بشویید و لباس آلوده را درآورید [۶۰].
⚠️ پلیاستر و استایرن
رزین پلیاستر استایرن دارد؛ پیوند این دو برداشت ماست. کارت ایمنی
ICSCاستایرن را آتشگیر با نقطه اشتعال 31 °C و محرک میداند. آن را مؤثر بر دستگاه عصبی مرکزی و احتمالاً سرطانزا برای انسان هم مینامد [۴۳]. این ماده را فقط با تهویه خوب و طبق برگه داده ایمنی محصول به کار ببرید.
رزین یورتان: فقط در کارگاه مجهز#
این بخش را برای کار در خانه ننوشتهایم. پیش از هر چیز کادر ایزوسیانات را بخوانید. چهار تجهیز لازم است: تهویه موضعی با خروج هوا به بیرون، دستگاه هوای تازه، چشمشوی و دوش ایمنی. اگر اینها را ندارید، این بخش را کنار بگذارید و به گچ یا موم برگردید.
| ماده | نمونه | نسبت | زمان کار | باز کردن | ویژگی | منبع |
|---|---|---|---|---|---|---|
| یورتان | Smooth-Cast 300 |
1A:1B حجمی، 100A:90B وزنی | 3 دقیقه | 10 دقیقه | سختی 70D | [۱۶] |
| یورتان کند | Smooth-Cast 310 |
همان | 15 تا 20 دقیقه | 3 تا 4 ساعت | جمعشدگی 0.0065 in./in. | [۱۶] |
| یورتان | EasyFlo 60 |
1A:1B حجمی، 100A:90B وزنی | 2 تا 2.5 دقیقه | 15 تا 30 دقیقه | D65 | [۲۴] |
| یورتان شفاف | Poly-Optic 1411 |
1A:1B حجمی، 100A:90B وزنی | 9 دقیقه | 30 دقیقه | D80 | [۵۰][۵۱] |
قالب مناسب هم مهم است. Poly-Optic 1411 در قالب قلعی ممکن است مهار شود، پس قالب پلاتینی به کار ببرید. الکل مانده هم میتواند قطعه را کدر کند [۵۰][۵۱]. قطعه سری Smooth-Cast 300 دمای تغییر شکل 120 °F (50 °C) دارد، پس آن را کنار گرما نگذارید [۱۶].
ریختن یورتان در کارگاه مجهز، روش Smooth-Cast 300#
- نسبت: 1A:1B حجمی یا 100A:90B وزنی.
- زمان: کار 3 دقیقه؛ باز کردن 10 دقیقه در 73 °F.
- ایمنی: این روش برای خانه نیست. کادر ایزوسیانات را ببینید.
- تهویه موضعی را روشن کنید و هود هوای تازه را بپوشید. چشمشوی و دوش ایمنی باید در دسترس باشند. دستکش مقاوم شیمیایی، عینک و آستین بلند بپوشید. سازنده کمینه را تهویه در حد اتاق یا کنار خروجی اجباری هوا میداند؛ ما به کادر ایزوسیانات پایبندیم.
- رطوبت هوا باید زیر 50% و ابزار خشک باشد، چون مواد با رطوبت هوا واکنش میدهند.
- قالب سیلیکونی معمولاً رهاساز نمیخواهد، مگر برای ریختن سیلیکون. رهاساز عمر قالب را زیاد میکند. اگر میزنید، پیش از مخلوط کردن بزنید و 30 دقیقه بگذارید خشک شود.
- دو جزء را جدا بسنجید، در لیوان دیوارهصاف مخلوط کنید و زود بریزید.
- برای حباب کمتر، قالب را درست بعد از ریختن به محفظه فشار ببرید. آن را در تمام زمان پخت زیر فشار 60
psi(4.2 kg/cm²) نگه دارید [۱۶][۱۴]. این عدد بیشینه فشار کاری محفظه سازنده هم هست؛ از آن بالاتر نروید و پیش از این گام کادر «مخزن فشار و خلأ» را بخوانید [۵۹]. - بگذارید قطعه سرد شود. مخلوط اجزای A و B گرمایی بالای 212 °F (100 °C) میسازد و میتواند پوست را بسوزاند.
- قطعه نازک یا کمجرم دیرتر میپزد.
- برای پخت نهایی، پس از زمان پخت 4 تا 6 ساعت در 150 °F (65 °C) بگذارید. بعد قطعه را تا دمای اتاق سرد کنید [۱۶].
- رهاساز را پاک کنید، آستر بزنید و رنگ کنید [۱۶].
قطعه توخالی#
دو روش ریختن توخالی مستند است و هر دو با رزین یورتان کار میکنند. پس حکم همان است: خانه نه، و فقط در کارگاه مجهز. Smooth-Cast 57D در برگه MDI سازنده نام برده شده است [۱۹]. در هر دو روش، مواد را در قالب بسته میچرخانید تا دیواره بسازد.
ریختن با چرخاندن دستی، روش Polytek EasyFlo 120#
- مقدار: مساحت (
in²) × ضخامت لایه (in) ÷ 26.9in³/lb؛ نتیجه به پوند است. - نسبت: 1A:1B حجمی، 100A:90B وزنی.
- لایه اول را 0.125 in بگیرید. 2 تا 3 لایه دیواره حدود 1/4 in میسازد.
- مخلوط را در قالب بریزید و 5 تا 10 دقیقه با دست بچرخانید.
- حدود 10 دقیقه صبر کنید.
- با یک مخلوط تازه تکرار کنید.
- 20 تا 30 دقیقه بعد از لایه آخر باز کنید [۵۲].
Smooth-On همین کار را با Smooth-Cast 57D میکند: میچرخانید تا دیواره کافی شود. قطعه نازک دیرتر میپزد. Ease Release 200 میزنید و 30 دقیقه خشک میکنید [۵۳].
ریختهگری سرد فلزی#
در این روش پودر فلز را با رزین مخلوط میکنند تا قطعه ظاهر فلز بگیرد [۵۴][۵۵]. رزین این آموزش Smooth-Cast 325 است و نسخه اروپایی آن در برگه MDI نام برده شده است [۲۳]. پس این روش هم فقط برای کارگاه مجهز است.
ریختهگری سرد، روش Smooth-On#
- نسبت: 1A:1B:1 پودر حجمی؛ برای وزن بیشتر تا 1:1:3.
- پودر:
-325تا-225 mesh.meshاندازه دانه پودر است و عدد بزرگتر یعنی پودر ریزتر.
- A و B را 15 تا 30 ثانیه مخلوط کنید.
- پودر را الک کنید و 30 ثانیه مخلوط کنید.
- مانند لایه رویی روی حفره قالب قلم بزنید.
- پیش از پخت کامل پر کنید. پرسشوپاسخ (
FAQ) شرکت 15 دقیقه و آموزشSmooth-Cast 3255 تا 10 دقیقه را میگوید و هشدار میدهد پخت کامل جدا شدن لایه میآورد. - دستکم 60 دقیقه بپزید.
- با حلال معدنی پاک کنید و با پشم فولادی متوسط یا نرم برق بیندازید.
- دو لایه اسپری اکریلیک نیمهبراق بزنید [۵۴][۵۵].
رنگ دادن#
اگر رنگ سرتاسری میخواهید، رنگدانه را به ماده ریختهگری بیفزایید. SO-Strong برای یورتان 0.01 تا 3% وزن کل است و بالای 3% ممکن است پخت را مهار کند. نمونه سازنده 10 قطره به 3 oz (88 ml) است و باید به جزء B اضافه شود. این رنگ برای سیلیکونهای Smooth-On نیست [۵۶]. Silc Pig برای سیلیکون 0.001 تا 3% وزن کل است و به جزء A میرود [۵۷].
نگهداری قالب و پرداخت قطعه#
قالب را با صابون بشویید، خشک کنید و تکهها را سر هم کنید. آن را روی سطح صاف در جای خنک و خشک بگذارید [۳]. پوشش مانع یک اسپری زودخشک است که داخل قالب میزنند؛ روی قطعه میآید و عمر قالب را زیاد میکند [۱۳][۸].
قطعه یورتان بدون رنگ با گذشت زمان زرد میشود و زیر UV سریعتر [۱۶]. برای محافظت به فصل ۲۲ بروید. پیش از رنگ، رهاساز را کامل بردارید و آستر بزنید [۱۶]. هنگام تراش قطعه یورتان ماسک گرد بزنید [۱۶]. هنگام سنباده زدن اپوکسی ماسک بزنید [۴۲].
چکلیست فصل#
☐ برگه داده ایمنی و برگه داده فنی تازه هر دو جزء را خواندهاید. ☐ نوع سیلیکون را با مدل خود جور کردهاید و آزمایش مهار پخت انجام دادهاید. ☐ نسبت، زمان و دما را از همان محصول گرفتهاید. ☐ ترازوی گرمی آماده است و قالبها تراز هستند. ☐ در خانه گچ یا موم را برگزیدهاید. یورتان فقط با تهویه موضعی و دستگاه هوای تازه در کارگاه مجهز است. ☐ در صورت سرفه، خسخس یا سنگینی سینه، کار را متوقف میکنید و نزد پزشک میروید. ☐ قطعه داغ را تا سرد شدن رها کردهاید و رهاساز را پیش از رنگ برداشتهاید.
منابع#
- Smooth-On. Tips for silicone moulds of UV resin 3D prints. n.d. smooth-on.com
- Smooth-On. FAQ 184: tin and platinum differences. n.d. smooth-on.com
- Smooth-On. Mold Star 15, 16 and 30 technical bulletin. 2024. smooth-on.com
- Smooth-On. FAQ 104: cure inhibition. n.d. smooth-on.com
- Smooth-On. Simple block mold with OOMOO. n.d. smooth-on.com
- Smooth-On. FAQ 146: mold library life. n.d. smooth-on.com
- Smooth-On. Types Of RTV Mold Rubber. n.d. smooth-on.com
- Polytek. PlatSil 71 and 73-Series technical bulletin. 2021. polytek.com
- Smooth-On. OOMOO 30 product page. n.d. smooth-on.com
- Smooth-On. Mold Max 30 product page. n.d. smooth-on.com
- Smooth-On. Mold Max Series technical bulletin. n.d. smooth-on.com
- Smooth-On. 2 Part Silicone Mold Using Mold Max 25. n.d. smooth-on.com
- Polytek. TinSil 80-Series technical bulletin. 2021. polytek.com
- Smooth-On. One-piece cut block mold. n.d. smooth-on.com
- Smooth-On. Mold making and casting handbook (file named 2008). n.d. smooth-on.com
- Smooth-On. Smooth-Cast 300 Series technical bulletin. 2024. smooth-on.com
- Ouimet, T. C. Safety Guide for Art Studios. United Educators, 2000 (copy hosted by UNCSA). uncsa.edu
- NIOSH. Pocket Guide: methylene bisphenyl isocyanate. 2019. cdc.gov
- Smooth-On. SDS No. 402A and 402B: Parts A and B for Smooth-Cast 300, 300Q and others. 2023. smooth-on.com
- NIOSH. Isocyanates topic page (archived). 2014. archive.cdc.gov
- OSHA. Isocyanates. n.d. osha.gov
- OSHA. Green Job Hazards: isocyanates. n.d. osha.gov
- Smooth-On. SDS FG-4021A, EU format: Smooth-Cast 300 series and others. 2026. smooth-on.com
- Polytek. EasyFlo Series Liquid Plastics technical bulletin. 2021. polytek.com
- Smooth-On. SDS FG-4021A: Smooth-Cast 300, 300Q, 305, 310 and others. 2025. smooth-on.com
- NIOSH. Alert 2006-149: MDI spray-on truck bed liner. 2006. stacks.cdc.gov
- OSHA. Chemical data: MDI. n.d. osha.gov
- Smooth-On. SDS FG-1427B: Part B of Mold Max 29NV, 40, Stroke, Fast Cat 30, Silicone 3030. 2025. smooth-on.com
- Smooth-On. Accel-T SDS No. 808, version 9.0. 2024. smooth-on.com
- ILO and WHO. ICSC 1171: Dibutyltin dilaurate. 2018. chemicalsafety.ilo.org
- UK HSE, Agency for UK REACH. Annex 15 report: dioctyltin dilaurate group as SVHC. 2026. consultations.hse.gov.uk
- Smooth-On. SDS FG-823A and FG-231B: Part A, and Part B of Mold Max 10, 10T, 14NV, 15T, 20, 25, 26Green, 27T, 30, 60, XLS II and Silicone 1515. 2024-2025. smooth-on.com
- Smooth-On. SDS No. 823A and 823B: silicone Parts A and B, including Mold Star, OOMOO. 2023. smooth-on.com
- Smooth-On. SDS No. 823A and 231B: Part A, and Part B for FastCat and Mold Max. 2016-2017. smooth-on.com
- European Commission. Commission Regulation (EU) 2020/1149, annex (copy on legislation.gov.uk). 2020. legislation.gov.uk
- Smooth-On. FAQ 210: silicone against SLA prints. n.d. smooth-on.com
- Smooth-On. Inhibit X technical bulletin. 2024. smooth-on.com
- Smooth-On. Rebound 25 brush-on mold. n.d. smooth-on.com
- Smooth-On. How To Make a Simple Silicone Candle Mold. n.d. smooth-on.com
- Smooth-On. How To Make a Brush On Mold Using Mold Max STROKE. n.d. smooth-on.com
- USG. USG Hydrocal Brand X-21 Gypsum Cement technical specifications, IG2016. n.d. usg.com
- Smooth-On. EpoxAcast 690 and 692 Deep Pour technical bulletin. 2022. smooth-on.com
- ILO and WHO. ICSC 0073: Styrene. 2006. chemicalsafety.ilo.org
- Interplastic. Casting resins (Silmar). n.d. interplastic.com
- USG. USG Hydro-Stone Super X Gypsum Cement submittal sheet, IG1980. n.d. usg.com
- Smooth-On. Simple Silicone Candle Mold, step 5: Preparing Wax. n.d. smooth-on.com
- Smooth-On. Mold Max product line. n.d. smooth-on.com
- Smooth-On. FAQ 119: mold rubber for candle making. n.d. smooth-on.com
- Silpak (Polytek division). Polyester Resins, Laminating: SLR-22 and MEKP. n.d. [silpak.com](https://silpak.com/content/pdf/Silpak TDB SLR22 Polyester Resins.pdf)
- Polytek. Poly-Optic 14-Series casting resins technical bulletin. n.d. polytek.com
- Polytek. Poly-Optic 1411 Clear Casting Resin. n.d. polytek.com
- Polytek. Slush Casting Resin to Make Hollow Parts. n.d. polytek.com
- Smooth-On. Smooth-Cast 57D. n.d. smooth-on.com
- Smooth-On. FAQ 149: How can I make my casting look like metal?. n.d. smooth-on.com
- Smooth-On. How To Make a Metal Cold Casting With Smooth-Cast 325 Resin. n.d. smooth-on.com
- Smooth-On. SO-Strong Colorants technical bulletin. n.d. smooth-on.com
- Smooth-On. Silc Pig and Silc Pig Electric technical bulletin. n.d. smooth-on.com
- Smooth-On. OOMOO 25 product page. n.d. smooth-on.com
- Smooth-On. Using a Pressure Chamber To Create Bubble-Free Castings. 2021. smooth-on.com
- American Chemistry Council. Safety Summary: Methyl Ethyl Ketone Peroxides (MEKP). 2024. americanchemistry.com
- New Jersey Department of Health. Hazardous Substance Fact Sheet: Methyl Ethyl Ketone Peroxide, revision March 2009. 2009. nj.gov
- Smooth-On. SDS FG-36A and FG-36B: EpoxAcast 690 Clear, Parts A and B. 2025. smooth-on.com
جوابِ تمرینها
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
در فصل بعد#
فصل بعد «حق نشر و مجوز مدلها» است. داشتن فایل یک مدل به معنی حق فروش چاپ آن نیست.
به آخر این فصل رسیدی!
اگر ساختی و جواب داد، این دکمه مال توست.