PLA، PETG، ABS، ASA و TPU را با جدولهای هر محصول میشناسید، و یاد میگیرید فیلامنت را خشک و نگهداری کنید و اندازه واقعی قطعه را بسنجید.
پاسخ کوتاه: عدد درست روی برگه حلقه شماست#
فیلامنت رشته پلاستیکی چاپگر FDM است. نام PLA یا PETG دمای چاپ را مشخص نمیکند. مثلاً بستر ASA در Polymaker برابر 75 تا 95 °C و در Prusament برابر 110 ±5 °C است [۱][۲].
پس سه قدم بردارید. اول برگه داده فنی (TDS) همان محصول را از سازنده بگیرید. بعد از بازه آن شروع کنید. سپس با برج دمای فصل 5 عدد حلقه خود را پیدا کنید.
جدولهای این فصل نمونهاند و به محصول نامبرده تعلق دارند. آنها را به همه فیلامنتهای همنام تعمیم ندهید. برگه چاپی مرجع نهایی است. جدول بعضی برگههای PDF ستونهای روشنی ندارد، پس عدد را با برگه خودتان تطبیق دهید. جدولها و نسخه برگهها مال زمان نگارشاند (در زمان نگارش، ۲۰۲۶).
قطر فیلامنت هم دو اندازه رایج دارد: 1.75 mm و 2.85 mm. حلقهای بخرید که قطرش همان قطری است که چاپگر شما میگیرد. این عدد در راهنمای چاپگر و روی برچسب حلقه نوشته میشود؛ پیش از خرید هر دو را ببینید.
برگههای Bambu یک هشدار هم دارند. نمونهها پیش از آزمون خشک و بازپخت شدهاند و اعداد فقط برای طراحی و مقایسهاند [۳]. بازپخت یعنی گرم کردن قطعه پس از چاپ.
کدام ماده برای چه کاری؟#
انتخاب از کاربرد قطعه شروع میشود. جدول زیر فقط نقطه شروع است و نسخه قطعی نیست.
| ماده | چه زمانی | چه چیزی لازم دارد |
|---|---|---|
PLA |
چاپ ساده، بدون گرمای زیاد؛ بالای 60 °C نرم میشود [۴] و زیر بار زودتر خم میشود (نمودار زیر) | محفظه لازم نیست [۵]؛ محفظه کاملاً بسته و بدون تهویه مشکل میسازد [۵۱] |
PETG |
نیاز به تحمل بیشتر؛ کار تا زیر 80 °C در راهنمای Prusa [۶] |
بدون محفظه؛ روی PEI صاف چسب میخواهد [۷][۶] |
ABS |
تحمل گرمای بیشتر | محفظه، بستر داغ، تهویه؛ پیچش زیاد [۸][۹][۱۰] |
ASA |
قطعه گرماپذیر؛ راهنمای Prusa مقاومت تا 93 °C مینویسد [۱۱] |
محفظه، بستر داغ، تهویه [۱۱][۱][۱۲] |
TPU |
قطعه نرم و خمشو | سرعت کم [۱۳]؛ برگه eSUN eFlex اکسترودر دور را رد میکند [۱۴] |
تحمل گرما در برگهها#
دمای خمش حرارتی یا HDT دمایی است که قطعه زیر بار استاندارد خم میشود. برگهها آن را در فشارهای مختلف میدهند و این نمودار فقط عددهای 1.8 MPa را نشان میدهد. هر عدد نمودار زیر به یک محصول تعلق دارد.
دمای خمش حرارتی در 1.8 MPa، هر عدد یک محصول
- از 54 تا 58: PLA
- از 62 تا 75: PETG
- از 84 تا 100: ABS و ASA
- Bambu PLA Basic: 54 °C
- PolyLite PLA: 58 °C
- Bambu PETG HF: 62 °C
- Bambu PETG Basic: 68 °C
- PolyLite PETG: 75 °C
- Bambu ABS: 84 °C
- Prusament ASA: 86 °C
- Bambu ASA: 92 °C
- PolyLite ABS: 98 °C
- Polymaker ASA: 100 °C
اینها عدد آزمون سازنده است، نه دمای کار قطعه شما. برای PLA این را به خاطر بسپارید: راهنمای Prusa میگوید بالای 60 °C نرم میشود و شکل میبازد [۴]، و HDT آن در 1.8 MPa از این عدد هم پایینتر است. پس 60 °C مرز امن نیست.
منبع اعداد نمودار: [۳][۵][۱۵][۱۶][۷][۱۷][۲][۱۸][۹][۱].
ابزار این فصل#
| ابزار | کار | وضعیت | جایگزین |
|---|---|---|---|
| برگه داده فنی | عدد درست محصول | ضروری | برچسب حلقه |
| نازل برنجی معمولی | مواد غیرساینده | ضروری | |
| نازل مقاوم به سایش | مواد ساینده [۱۹]؛ برگه PA12-CF (نایلون با الیاف کربن) میگوید برنج پس از چند صد گرم آسیب میبیند [۲۰] |
لازم فقط برای مواد ساینده | ندارد |
| جعبه خشک و رطوبتسنج | کند کردن جذب رطوبت [۲۱] | اختیاری، برای نگهداری طولانی توصیهشده | کیسه خلأ با رطوبتگیر [۲۲] |
| سیلیکاژل | رطوبتگیر جعبه [۲۱] | همراه جعبه | رطوبتگیر تازهشده [۲۳] |
| خشککن فیلامنت | خشک کردن حلقه؛ بررسی کنید به دمای ماده شما میرسد [۲۲] | برای مواد رطوبتگیر | آون؛ جدول روشهای خشک کردن را ببینید |
| چسب ماتیکی | چسبندگی PETG و ABS و ASA و مواد نرم [۲۴] |
اختیاری | |
| کولیس | اندازه مکعب آزمون | ضروری برای حساب مقیاس |
تنظیم چاپ، هر ماده با محصولش#
PLA#
PLA را آسانترین نقطه شروع بدانید. به محفظه نیاز ندارد و برای چسبیدن معمولاً چسب نمیخواهد [۵][۲۴]. راهنمای Prusa میگوید چاپ PLA در محفظه کاملاً بسته و بدون تهویه بهاحتمال زیاد مشکل میسازد. دمای محیط بالای 35 °C (برای بعضی فیلامنتها 30 °C) هم از علتهای heat creep است [۵۱]. heat creep یعنی بالا رفتن گرما در مسیر فیلامنت. اگر چاپگرتان محفظه دارد، راهنمای سازنده آن را ببینید.
| محصول | نازل | بستر | فن | سرعت | منبع |
|---|---|---|---|---|---|
Prusament PLA |
210 ±10 °C | 40 تا 60 °C | 100% | تا 200 mm/s | [۲۵] |
راهنمای PLA Prusa |
215 °C لایه اول، 210 °C بقیه | 60 °C | [۴] | ||
PolyLite PLA V5.4 |
190 تا 230 °C | 25 تا 60 °C | روشن | 50 تا 200 mm/s | [۵] |
eSUN PLA V4.0 |
190 تا 230 °C | 45 تا 60 °C | 100% | 40 تا 100 mm/s | [۲۶] |
Bambu PLA Basic V3.0 |
190 تا 230 °C | 35 تا 45 °C | روشن | زیر 300 mm/s | [۳] |
نقطه ذوب هم یکسان نیست: راهنمای Prusa حدود 175 °C، PolyLite حدود 150 °C و Bambu حدود 160 °C مینویسد [۴][۵][۳]. شاید نوع ماده یا روش اندازهگیری فرق دارد؛ منابع علت را نمیگویند.
PETG#
PETG گرمای بیشتری میخواهد و خنککاری کمتری. سطح چاپ مناسب آن پودری یا ساتن است و PEI صاف چسب لازم دارد [۶].
| محصول | نازل | بستر | فن | سرعت | منبع |
|---|---|---|---|---|---|
Prusament PETG |
250 ±10 °C | 80 ±10 °C | 50% | تا 200 mm/s | [۲۷] |
راهنمای PETG Prusa |
230 °C لایه اول، 240 °C بقیه | 85 °C لایه اول، 90 °C بقیه | لایههای اول خاموش، بعد نصف | [۶] | |
PolyLite PETG V5.4 |
230 تا 260 °C | 70 تا 80 °C | خاموش تا 20% | 50 تا 100 mm/s | [۷] |
Bambu PETG Basic V3.0 |
230 تا 260 °C | 65 تا 75 °C | 0 تا 60% | 200 mm/s | [۱۶] |
Bambu PETG HF V1.0 |
230 تا 260 °C | 65 تا 75 °C | 0 تا 60% | زیر 300 mm/s | [۱۵] |
ABS#
ABS به بستر داغ و هوای گرم نیاز دارد. پیچش زیاد است و باد مستقیم آن را بدتر میکند [۸]. روی PEI با چسب کار کنید [۸].
| محصول | نازل | بستر | فن | سرعت | منبع |
|---|---|---|---|---|---|
راهنمای ABS Prusa |
255 °C | 100 °C، بازه 80 تا 110 °C | [۸] | ||
PolyLite ABS V5.6 |
245 تا 265 °C | 90 تا 100 °C | خاموش | 50 تا 200 mm/s | [۹] |
eSUN ABS Odorless V4.0 |
240 تا 250 °C | 95 تا 110 °C | 0 تا 15% | 40 تا 100 mm/s | [۲۸] |
Bambu ABS V3.0 |
240 تا 270 °C | 80 تا 100 °C | 0 تا 80% | زیر 300 mm/s | [۱۷] |
ASA#
ASA شبیه ABS چاپ میشود. راهنمای Prusa محفظه و دمای بالای محیط را توصیه میکند و اتاق با تهویه میخواهد [۱۱]. چاپ زیاد در محفظه بیهوا ممکن است پوشش فن را تغییر شکل دهد [۱۱].
| محصول | نازل | بستر | فن | سرعت | منبع |
|---|---|---|---|---|---|
Prusament ASA |
260 ±10 °C | 110 ±5 °C | 30% (0 تا 50%) | [۲] | |
راهنمای ASA Prusa |
260 °C | 105 °C لایه اول، 110 °C بقیه | [۱۱] | ||
Polymaker ASA V6.0 |
230 تا 260 °C | 75 تا 95 °C | خاموش | 50 تا 200 mm/s | [۱] |
eSUN ASA+ V1.0 |
250 تا 280 °C | 100 تا 110 °C | 10 تا 50% | 0 تا 250 mm/s روی Bambu P1S |
[۲۹] |
Bambu ASA V3.0 |
240 تا 270 °C | 80 تا 100 °C | 0 تا 80% | زیر 250 mm/s | [۱۸] |
یک تناقض را ببینید. برگه کاربری ASA شرکت Polymaker نازل را 240 تا 260 °C مینویسد و برگه داده فنی 230 تا 260 °C [۱۲][۱]. برگه کاربری قدیمیتر است. مقادیر مکانیکی eSUN ASA+ هم از نمونه قالبگیری تزریقی است، نه چاپ [۲۹].
TPU#
TPU ماده نرم و کشسان است. عدد 95A سختی آن را نشان میدهد. راهنمای Prusa سرعت کم میخواهد [۱۳]، اما هر محصول بازه خود را دارد.
| محصول | نازل | بستر | سرعت | منبع |
|---|---|---|---|---|
راهنمای مواد نرم Prusa |
230 تا 245 °C | 60 تا 75 °C | معمولاً 20 mm/s، حداکثر 30 تا 40 mm/s | [۱۳] |
PolyFlex TPU95 V5.4 |
210 تا 230 °C | 25 تا 60 °C | 30 تا 50 mm/s | [۳۰] |
Siraya Flex TPU 95A |
200 تا 230 °C | 20 تا 50 °C | 30 تا 120 mm/s | [۳۱] |
eSUN eFlex 87A V4.0 |
220 تا 250 °C | 45 تا 60 °C | 20 تا 50 mm/s | [۱۴] |
Bambu TPU 95A HF V1.0 |
220 تا 240 °C | 30 تا 35 °C | زیر 200 mm/s | [۳۲] |
راهنمای Prusa فن را خاموش مینویسد، اما Polymaker و Bambu و eSUN برای محصول خود آن را روشن میدانند [۱۳][۳۰][۳۲][۱۴]. نام TPU هم گمراهکننده است. Bambu TPU for AMS سختی 68D دارد و از 95A بسیار سختتر است [۳۳].
مواد فنی و کمکی#
این مواد کار شروع نیستند، اما رایجاند. هر سطر از راهنمای Prusa است، مگر جایی که منبع دیگری نام برده شده است، و عدد محصول شما ممکن است فرق کند. PA یک ماده نیست و یک خانواده است، پس عدد برگه حلقه مقدم است.
| ماده | کاربرد | نازل | بستر | نکته | منبع |
|---|---|---|---|---|---|
نایلون (PA) |
قطعه فنی | 285 °C در راهنمای Prusa؛ Nylon 6 230 تا 260 °C و Nylon 12 225 تا 260 °C در جدول OrcaSlicer |
110 °C در راهنمای Prusa؛ 90 تا 110 °C در جدول OrcaSlicer |
دستکم 4 ساعت زیر 90 °C خشک شود؛ پیچش زیاد؛ چاپ در محفظه یا اتاق خوبتهویه لازم است؛ محفظه بدون فیلتر یا خروجی هوا جای تهویه را نمیگیرد | [۳۴][۵۲] |
PC |
استحکام و تحمل گرما | 275 °C | 110 °C لایه اول، 115 °C بقیه | بسیار رطوبتگیر؛ پیچش زیاد؛ محفظه کمک میکند | [۳۵] |
HIPS |
بیشتر برای ساپورت حلشونده | 225 تا 255 °C | 100 تا 110 °C | با d-limonene حل میشود؛ این حلال به برخی ABS و ASA آسیب میزند |
[۳۶] |
PVA+ و BVOH |
ساپورت حلشونده در آب | راهنما عدد نمیدهد | راهنما عدد نمیدهد | چاپگر چندمادهای لازم است؛ چند ساعت تا یک شب در آب ولرم تا 45 °C؛ کاملاً خشک نگه دارید | [۳۷] |
| الیافدار (کربن، شیشه، کولار) | سفتی و مقاومت سایش | 240 تا 285 °C بسته به نوع فیلامنت؛ عدد برگه محصول مقدم است | 70 تا 110 °C بسته به نوع فیلامنت | نازل سخت لازم است؛ کمترین پیشنهاد نازل 0.4 mm و لایه 0.2 mm؛ فیلامنت شکنندهتر و گرفتگی بیشتر | [۱۹] |
d-limonene حلال است، پس پیش از کار برگه داده ایمنی آن را بخوانید. برای کامپوزیت چوبی و مانند آن، راهنمای Prusa میگوید ممکن است نازل دستکم 0.6 mm و لایه 0.2 mm بخواهد تا نازل تنگ نشود (فصل 13). دما و عدد دیگر را از برگه داده فنی همان محصول بگیرید و نازل را با سازنده بررسی کنید.
نازل و سطح چاپ#
جنس نازل و سطح چاپ هم بخشی از انتخاب ماده است. برنج گرما را بهتر از نازل سخت منتقل میکند، اما در برابر مواد ساینده زود خراب میشود [۲۰].
| ماده | سطح چاپ در راهنمای Prusa |
منبع |
|---|---|---|
PLA |
ساتن یا PEI صاف |
[۴] |
PETG |
پودری یا ساتن؛ PEI صاف با چسب |
[۶] |
ABS |
PEI با چسب |
[۸] |
ASA |
PEI با چسب |
[۱۱] |
جمعشدگی: اندازه واقعی قطعه#
جمعشدگی یعنی قطعه پس از سرد شدن کوچکتر از طرح میشود. عدد آن به دستگاه، قطعه و محور بستگی دارد. پس هیچ درصد آمادهای را روی مدل خود اعمال نکنید.
برای ABS، راهنمای Prusa حدود 1 تا 2% پس از سرد شدن میگوید و آزمون چاپ را توصیه میکند [۸]. سازندگان Bambu و Polymaker و Prusament و eSUN برای PLA و PETG و ASA عددی در برگه خود ندارند. برای درصد جمعشدگی TPU خالص داده معتبر پیدا نشد؛ پنج برگه سازنده این سطر را ندارند [۳۲][۳۰][۳۸][۳۹][۴۰]. تنها پاسخ، چاپ آزمون است.
این جدول از یک پروژه دانشجویی است و فقط اندازه اثر را نشان میدهد. آن را کپی نکنید.
| ماده | X |
Y |
Z |
|---|---|---|---|
ABS |
0.59% | 0.69% | -0.92% |
PETG |
0.76% | 0.54% | 0.73% |
PLA |
0.63% | 0.35% | 0.80% |
عدد منفی یعنی رشد. این نتایج مال چاپگر QIDI X-One2 و 27 قطعه است و نام فیلامنتها گفته نشده است [۴۱].
پژوهش دیگری روی PETG و ASA نشان داد قطعهها در طول کوتاهتر و در عرض پهنتر میشوند [۴۲]. پس یک درصد برای همه محورها درست نیست. روش درست این است که هر محور را جدا بسنجید.
ضریب مقیاس هر محور
اندازه طرح (40.00 mm) ÷ اندازه اندازهگیریشده (39.80 mm) = ضریب (حدود 1.005)
این نمونه حساب ماست. برای X، Y و Z جدا حساب کنید و ضریب هر حلقه را در دفتر بنویسید.
بازپخت اندازه را شدید تغییر میدهد. در یک پژوهش، قطعه ABS با ابعاد 80 × 10 × 4 mm در 135 °C گرم شد. این قطعه پس از 120 دقیقه حدود 12.76% کوتاه شد [۴۳]. Bambu بازپخت PETG و TPU را توصیه نمیکند [۱۶][۳۲]. برگه ABS همین شرکت 80 تا 90 °C به مدت 6 تا 12 ساعت مینویسد. این برگه هشدار میدهد که قطعه ممکن است پیچ بخورد [۱۷].
🎯 خودت امتحان کن: مکعب 40 میلیمتری و ضریب خودتان
لازم دارید مکعب 40 mm فصل 5 (
flow-cube-40.scad، با برش معمولی)، حلقه فیلامنت خودتان، کولیس، دفتر دستگاه.انجام دهید
- مکعب را با تنظیم معمول خود چاپ کنید و بگذارید کامل سرد شود.
- هر محور را سه بار با کولیس اندازه بگیرید و میانگین بگیرید.
- ضریب هر محور را با فرمول بالا حساب کنید.
- ضریب را در اسلایسر بگذارید و مکعب را دوباره چاپ کنید.
چه میبینید و چرا؟ احتمالاً هر محور عدد متفاوتی میدهد. این فرق با یافته پژوهشها همخوان است [۴۲][۴۱]. عدد شما برای این حلقه و این دستگاه است. برای حلقه دیگر باید دوباره آزمایش شود. ضریب درست است اگر در چاپ دوم، هر سه محور از چاپ اول به 40.00 mm نزدیکتر باشند.
رطوبت: فیلامنت چقدر آب میگیرد؟#
بیشتر فیلامنتها از هوا آب میگیرند. این جذب در حد کسری از درصد است، ولی بر چاپ اثر دارد.
| محصول یا پژوهش | جذب آب | شرایط | منبع |
|---|---|---|---|
Prusament PLA |
0.13% در 24 ساعت؛ 0.19% در 7 روز | 24 °C، رطوبت 22% | [۲۵] |
Prusament PETG |
0.07% در 24 ساعت؛ 0.10% در 7 روز | همان شرایط | [۲۷] |
Prusament ASA |
0.16% در 24 ساعت؛ 0.17% در 7 روز | همان شرایط | [۲] |
Bambu PLA Basic |
0.43% | 25 °C، رطوبت 55% | [۳] |
Bambu ABS |
0.65% | برگه V3.0 |
[۱۷] |
Bambu TPU 95A HF |
1.08% | برگه V1.0 |
[۳۲] |
PolyLite PETG |
0.54% تعادلی | برگه V5.4 |
[۷] |
حلقههای تجاری ABS |
0.18 تا 0.40% | رطوبت 52 تا 54% | [۲۳] |
رطوبت زود جابهجا میشود. برای ABS ثابت زمانی جذب و دفع حدود 20 ساعت گزارش شده است [۴۴]. یعنی ABS خشک در هوای مرطوب مدت زیادی خشک نمیماند.
رطوبت چه میکند؟#
نشانهها اول در سطح دیده میشوند. سپس تارکشی، چسبندگی ضعیف لایهها، برآمدگی، حباب و دود پیدا میشود [۲۲]. اعداد زیر را ببینید.
| ماده | اثر اندازهگیریشده | منبع |
|---|---|---|
ABS |
با افزایش رطوبت از 0.17 تا 0.75%، استحکام حدود 25% کم شد | [۴۴] |
ABS |
نمونه خیس حدود 6% ضخیمتر، 10% پهنتر و 1.5% سبکتر بود | [۴۴] |
PLA 4043D و گریدهای مشابه |
استحکام قطعه پس از سه ماه در رطوبت اتاق 24 تا 36% کم شد | [۴۵] |
PETG |
خشک کردن در 70 °C به مدت 8 ساعت زبری را کم و استحکام را بیشتر کرد | [۴۶] |
| نایلون | ضریب کشسانی 83% و استحکام 42% کم شد | [۴۷] |
البته همه فیلامنتها با رطوبت ضعیف نمیشوند. PLA رسانا و تغییر رنگدهنده در همان پژوهش ضعیف نشدند [۴۷].
خشک کردن: روشها و اعداد#
خشک کردن یعنی فیلامنت را مدتی در دمای کم نگه دارید تا آب بیرون برود. دمای درست مال محصول است. یک پلیمر بین دو سازنده 10 تا 15 °C اختلاف دارد [۲۲][۵][۷].
| ماده | Prusament [۲۲] |
Polymaker |
Bambu، آون هوای دمشی |
|---|---|---|---|
PLA |
45 °C، 6 ساعت | 55 °C، 6 ساعت [۵] | 50 °C، 8 ساعت [۳] |
PETG |
55 °C، 6 ساعت | 65 °C، 6 ساعت [۷] | 65 °C، 8 ساعت [۱۶] |
ABS |
در جدول نیست | 70 °C، 6 ساعت [۹] | 80 °C، 8 ساعت [۱۷] |
ASA |
80 °C، 4 ساعت | 70 °C، 7 ساعت [۱] | 80 °C، 8 ساعت [۱۸] |
TPU |
60 °C، 4 تا 6 ساعت | 70 °C، 8 ساعت [۳۰] | 70 °C، 8 ساعت [۳۲] |
محصولات دیگر: Siraya Flex TPU 95A در 50 تا 65 °C به مدت 4 تا 6 ساعت [۳۱]. eSUN eFlex در 55 °C بیش از 4 ساعت [۱۴]. برگه PA12-CF شرکت Polymaker هم 80 °C به مدت 12 ساعت مینویسد [۲۰].
Bambu در نسخه قبلی برگه PLA Basic عدد دیگری داشت: 55 °C به مدت 8 ساعت [۴۸]. نسخه V3.0 این عدد را به 50 °C تغییر داده است [۳]. همیشه نسخه تازه برگه را ببینید.
مواد PA و PVA و TPU بیشتر به خشک کردن نیاز دارند. پلیآمید (نایلون)، PP، PVA و BVOH را پیش از هر چاپ خشک کنید [۲۲].
| روش | چه زمانی | محدودیت | منبع |
|---|---|---|---|
| خشککن فیلامنت | روش ساده خانگی | بررسی کنید به دمای ماده شما میرسد | [۲۲] |
| آون آزمایشگاهی (گرمخانه دقیق) | چند حلقه یکجا | فقط حلقه بیبسته؛ هر بار یک ماده؛ تا چهار حلقه ایستاده؛ شروع با فن 70% و دریچه 30% در Memmert |
[۴۹] |
| آون هوای دمشی | روش برگههای Bambu |
محفظه بزرگ، گرمای یکنواخت، فیلامنت دور از المنت (گرمکن) | [۱۷] |
| بستر چاپگر | سری X1 Bambu |
PLA Basic در 60 تا 70 °C، PETG HF در 75 تا 85 °C، ABS و ASA در 90 تا 100 °C، TPU در 80 تا 90 °C، همه 12 ساعت. PETG HF از حد 70 °C قرقره بالاتر است و ABS و ASA از حد 90 °C میگذرند. برگه نمیگوید با قرقره چه کنید، پس از Bambu بپرسید |
[۳][۱۵][۱۷][۱۸][۳۲] |
AMS 2 Pro و AMS HT (جعبه حلقههای Bambu) |
خشک کردن حلقه در همان جعبه، اگر این جعبه را دارید | برگه PETG Basic برای آن 65 °C و 8 ساعت مینویسد؛ برای ماده دیگر برگه همان حلقه را ببینید |
[۱۶] |
| فر آشپزخانه | تضاد منابع | Prusa: نادقیق، با دماسنج بیرونی ممکن؛ Bambu: مناسب نیست. به برگه حلقه خود عمل کنید |
[۲۲][۱۷] |
⚠️ بیش از حد خشک نکنید
از دمای توصیهشده بالاتر نروید، وگرنه فیلامنت نرم میشود و میچسبد [۲۲]. نوسان فر هم به
PLAآسیب میزند [۲۲]. قرقره هم حد دمایی دارد. قرقرههایPLAوPETGشرکتBambuتا 70 °C و قرقرههایABSوASAوTPUآن تا 90 °C هستند [۳][۱۷][۳۲]. قرقره مشکی قدیمیPrusamentبالای 45 °C شل میشود، مگر با پیچ 65 mm یا بلندتر محکم شود. قرقره خاکستری تا 90 °C است [۲۲].
⚠️ فر و گرمای خانگی
Bambuفر آشپزخانه را برای خشک کردن مناسب نمیداند [۱۷]. فر خوراک را با فیلامنت مشترک نکنید؛ این توصیه احتیاطی نویسنده است. اگر دود یا بوی غیرعادی دیدید، دستگاه را متوقف کنید [۵۰].
خشک کردن حلقه در خشککن#
- ابزار: خشککن، برگه حلقه
- دما و زمان را از برگه حلقه بخوانید. اگر برگه این عدد را ندارد، از سازنده بپرسید.
- بررسی کنید دمای خشککن به آن عدد میرسد و حد قرقره از آن کمتر نیست [۲۲].
- حلقه را بیبسته در خشککن بگذارید.
- زمان کامل را تا پایان نگه دارید.
- حلقه را همان موقع به جعبه خشک یا کیسه با رطوبتگیر ببرید.
- نتیجه درست: تارکشی کم شده و سطح صافتر است.
- اگر تغییری ندیدید: شاید رطوبت علت نبوده است. برج دما را دوباره بسنجید و نازل را بررسی کنید.
نگهداری#
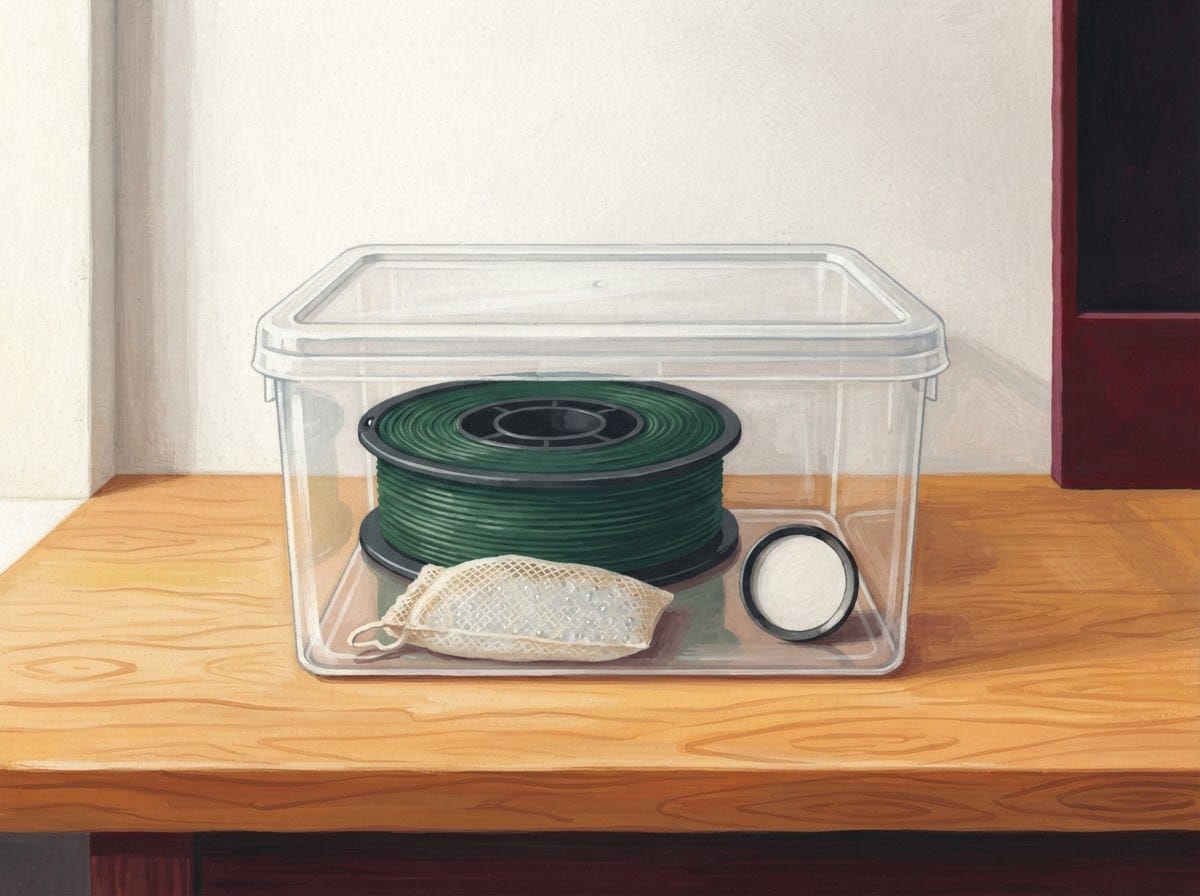
نگهداری یعنی جذب آب را کند کنید. جعبه خشک فیلامنت را خشک نمیکند و فقط جذب رطوبت را کند میکند. تا حدود 1 ساعت طول میکشد که رطوبت داخل آن پایدار شود [۲۱].
| محصول یا راهنما | سقف رطوبت نسبی | منبع |
|---|---|---|
Prusa، PLA |
30% (کوتاهمدت 40%) | [۲۱] |
Prusa، ABS |
30% (مطلوب 15%) | [۲۱] |
Prusa، ASA |
30% (مطلوب 10%) | [۲۱] |
Prusa، PETG |
20% | [۲۱] |
Prusa، TPU |
20% (مطلوب 15%) | [۲۱] |
Siraya Flex TPU |
زیر 15% با رطوبتگیر | [۳۱] |
برگههای Bambu |
زیر 20%، بسته با رطوبتگیر | [۳][۱۶][۱۷] |
اثر این روشها در آزمایش روی ABS دیده شده است [۲۳].
| روش | نتیجه آزمایش |
|---|---|
| بسته اصلی باز شده، رطوبت 59 تا 77% | در 30 روز، رطوبت فیلامنت 0.37 تا 0.43% |
| ظرف خلأ بدون رطوبتگیر | در 30 روز 0.37 تا 0.42%؛ خشک نکرد |
| با رطوبتگیر | تا 0.19% پایین آمد، سپس دوباره بالا رفت؛ رطوبتگیر را عوض یا احیا کنید |
Prusa کیسه خلأ با رطوبتگیر را هم برای نگهداری بسته نام میبرد [۲۲]. Polymaker برای ABS و ASA جعبه PolyBox یا کیسه زیپدار با رطوبتگیر را مینویسد [۱۰][۱۲].
🎯 خودت امتحان کن: جعبه خشک خانگی و رطوبتسنج
لازم دارید ظرف دردار به اندازه یک حلقه، یک رطوبتسنج کوچک (دیجیتال یا عقربهای)، سیلیکاژل، حلقه فیلامنت، دفتر.
انجام دهید
- رطوبت هوای اتاق را با رطوبتسنج بخوانید و بنویسید.
- سیلیکاژل، رطوبتسنج و حلقه را در ظرف بگذارید و در را ببندید.
- پس از 1 ساعت عدد را بخوانید [۲۱].
- این عدد را تا چند روز هر روز یکبار بنویسید.
- عدد را با جدول بالا برای ماده خود مقایسه کنید.
چه میبینید و چرا؟ عدد داخل ظرف پایین میآید، اگر در درست بسته شود و رطوبتگیر تازه باشد. اگر عدد بالا رفت، رطوبتگیر پر شده است و باید عوض یا احیا شود [۲۳][۲۱]. این جعبه فیلامنت خیس را خشک نمیکند [۲۱].
چکلیست فصل#
☐ برگه داده فنی همان حلقه را از سازنده گرفتهام.
☐ نقطه شروع دما را از همان برگه برداشتهام، نه از جدول نمونه.
☐ برای ABS و ASA محفظه و تهویه را آماده کردهام.
☐ ضریب هر محور را با مکعب آزمون خودم حساب کردهام.
☐ پیش از خشک کردن، حد دمای قرقره را هم بررسی کردهام.
☐ حلقههای باز را با رطوبتگیر سالم و رطوبتسنج نگه میدارم.
منابع#
- Polymaker. Polymaker ASA Technical Data Sheet V6.0, served at a V5.4 PolyLite file name (PDF text); replaces S37, n.d. cdn.shopify.com
- Prusa Polymers. Technical datasheet, Prusament ASA, v1.1 (PDF text), 2022. prusament.com
- Bambu Lab. Bambu Filament Technical Data Sheet V3.0, PLA Basic (PDF text), n.d. store.bblcdn.com
- Prusa Research. PLA, n.d. help.prusa3d.com
- Polymaker. PolyLite PLA Technical Data Sheet V5.4 (PDF text); replaces S34, n.d. cdn.shopify.com
- Prusa Research. PETG, n.d. help.prusa3d.com
- Polymaker. PolyLite PETG TDS V5.4 (page and PDF text), n.d. cdn.shopify.com
- Prusa Research. ABS, n.d. help.prusa3d.com
- Polymaker. PolyLite ABS Technical Data Sheet V5.6, dated 2025-12-30 in the file name (PDF text); replaces S36, 2025. polymaker.com
- Polymaker. PolyLite ABS user information sheet, PIS V1.2 (PDF text), n.d. polymaker.com
- Prusa Research. ASA, n.d. help.prusa3d.com
- Polymaker. PolyLite ASA user information sheet, PIS V1.3 (PDF text), n.d. polymaker.com
- Prusa Research. Flexible materials, n.d. help.prusa3d.com
- eSUN. eFlex Technical Data Sheet V4.0 (PDF text), 2021. cdn.shopify.com
- Bambu Lab. Bambu Filament Technical Data Sheet V1.0, PETG HF (PDF text), 2024 (file metadata). store.bblcdn.com
- Bambu Lab. Bambu Filament Technical Data Sheet V3.0, PETG Basic (PDF text), n.d. store.bblcdn.com
- Bambu Lab. Bambu Filament Technical Data Sheet V3.0, ABS (PDF text), n.d. store.bblcdn.com
- Bambu Lab. Bambu Filament Technical Data Sheet V3.0, ASA (PDF text), n.d. store.bblcdn.com
- Prusa Research. Composite materials (filled with carbon, kevlar or glass), n.d. help.prusa3d.com
- Polymaker. PolyMide PA12-CF user information sheet, PIS V1 (PDF text), n.d. polymaker.com
- Prusa Research. Prusa USS Drybox, n.d. help.prusa3d.com
- Prusa Research. Drying filament, n.d. help.prusa3d.com
- Hamrol A. et al. The Natural Moisture of ABS Filament and Its Influence on the Quality of FFF Products. Materials 16(3):938. DOI 10.3390/ma16030938, 2023. ebi.ac.uk
- Prusa Research. First layer issues, n.d. help.prusa3d.com
- Prusa Polymers. Technical datasheet, Prusament PLA, v1.1 (PDF text), 2022. prusa3d.com
- eSUN. PLA Technical Data Sheet V4.0 (PDF text), 2021. cdn.shopify.com
- Prusa Polymers. Technical datasheet, Prusament PETG, v1.1 (PDF text), 2022. prusa3d.com
- eSUN. ABS Odorless Technical Data Sheet V4.0 (PDF text), 2021. cdn.shopify.com
- eSUN. ASA+ Technical Data Sheet, Version 1.0 (PDF text), 2023 or 2024. esun3d.com
- Polymaker. PolyFlex TPU95 Technical Data Sheet V5.4 (PDF text); replaces S38, n.d. cdn.shopify.com
- Siraya Tech. Fibreheart Flex TPU 95A TDS, n.d. siraya.tech
- Bambu Lab. Bambu Filament Technical Data Sheet V1.0, TPU 95A HF (PDF text), n.d. store.bblcdn.com
- Bambu Lab. Bambu Filament Technical Data Sheet V1.0, TPU for AMS (PDF text), 2024 (file metadata). store.bblcdn.com
- Prusa Research. Polyamide (Nylon), n.d. help.prusa3d.com
- Prusa Research. Polycarbonate (PC), n.d. help.prusa3d.com
- Prusa Research. HIPS, n.d. help.prusa3d.com
- Prusa Research. Water-soluble materials (PVA/BVOH), n.d. help.prusa3d.com
- UltiMaker. TPU 95A Technical data sheet, V2.01 (PDF text; no shrinkage row, checked only for that), 2025. um-support-files.ultimaker.com
- Raise3D. Raise3D Premium TPU-95A Technical Data Sheet (PDF text; no shrinkage row, checked only for that), 2021. s1.raise3d.com
- Forward AM. Ultrafuse TPU 95A, version 2.0, 22.08.2022 (PDF text; no shrinkage row, checked only for that), 2022. move.forward-am.com
- Weiser A.Y. et al. Shrinkage Compensation for FFF Printing for PLA, ABS, and PETG Thermoplastics. Proceedings of the Annual General Donald R. Keith Memorial Conference, West Point, pp. 093-098 (PDF text), 2021. ieworldconference.org
- Zisopol D.G. et al. Evaluation and Optimization of Thermoplastic Extrusion Parameters to Improve the Dimensional Accuracy of Additively Manufactured Parts Made of PETG, Recycled PETG, ASA, and Recycled ASA. Polymers 18(5):573. DOI 10.3390/polym18050573, 2026. ebi.ac.uk
- Lluch-Cerezo J. et al. Influence of Thermal Annealing Temperatures on Powder Mould Effectiveness.. Polymers 14(13):2607. DOI 10.3390/polym14132607, 2022. ebi.ac.uk
- Hamrol A. et al. The Influence of Moisture Absorption and Desorption by the ABS Filament.. Materials 17(9):1988. DOI 10.3390/ma17091988, 2024. ebi.ac.uk
- Quader R. et al. Characterizing the Effect of Filament Moisture on Tensile Properties and Morphology of Fused Deposition Modeled Polylactic Acid/Polybutylene Succinate Parts. 3D Print Addit Manuf 11(3):e1151-e1161. DOI 10.1089/3dp.2022.0222, 2024. ebi.ac.uk
- Wang C. et al. Effect of drying treatment on the physical and mechanical properties of material extrusion-based 3D-printed PETG models. BioResources 20(3):7000-7009. DOI 10.15376/biores.20.3.7000-7009, 2025. bioresources.cnr.ncsu.edu
- Aniskevich A. et al. Moisture Sorption and Degradation of Polymer Filaments Used in 3D Printing. Polymers 15(12):2600. DOI 10.3390/polym15122600, 2023. ebi.ac.uk
- Bambu Lab. Bambu Filament Technical Data Sheet V2.0, PLA Basic, file named Gradient (PDF text), n.d. store.bblcdn.com
- Prusa Research. Drying filament in Memmert UF-series universal oven, n.d. help.prusa3d.com
- Illinois State University EHS. 3D printing, not stated. ehs.illinoisstate.edu
- Prusa Research. Extrusion stopped mid-print (Heat creep), n.d. help.prusa3d.com
- OrcaSlicer project. Material temperatures, wiki, n.d. github.com
جوابِ تمرینها
اول خودت فکر کن یا امتحان کن — بعد اینجا را باز کن.
در فصل بعد#
فصل بعد «رزین: انواع، انتخاب و نگهداری» است. با جدولهای هر محصول، رزین استاندارد، سخت، شبه ABS، آبشوی و ریختگی را میشناسید و یاد میگیرید رزین را از نور و گرما و گذر زمان حفظ کنید.
به آخر این فصل رسیدی!
اگر ساختی و جواب داد، این دکمه مال توست.